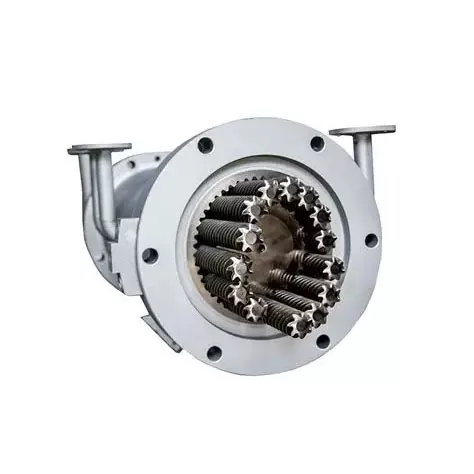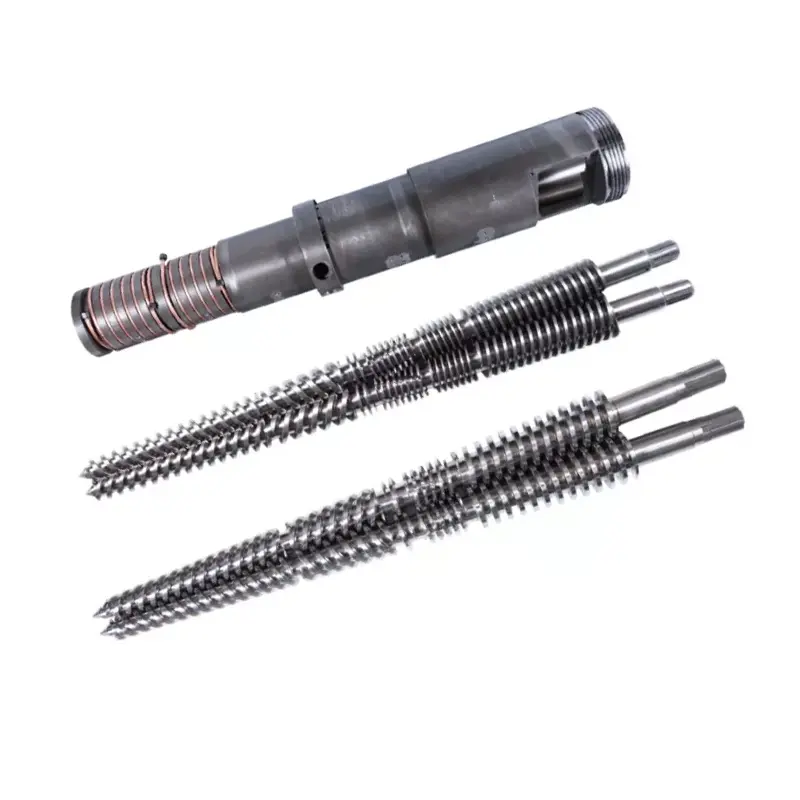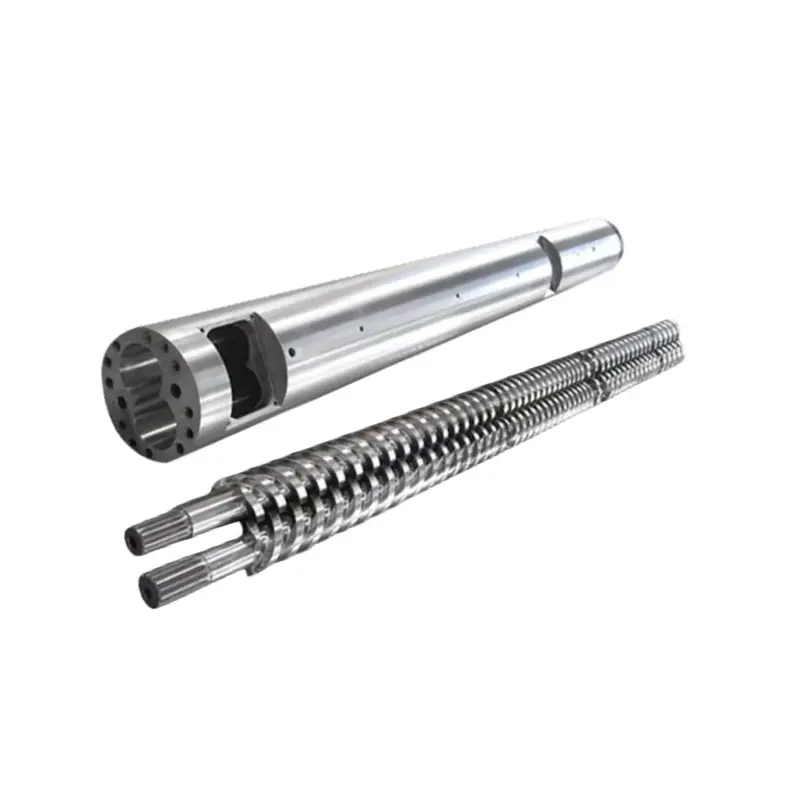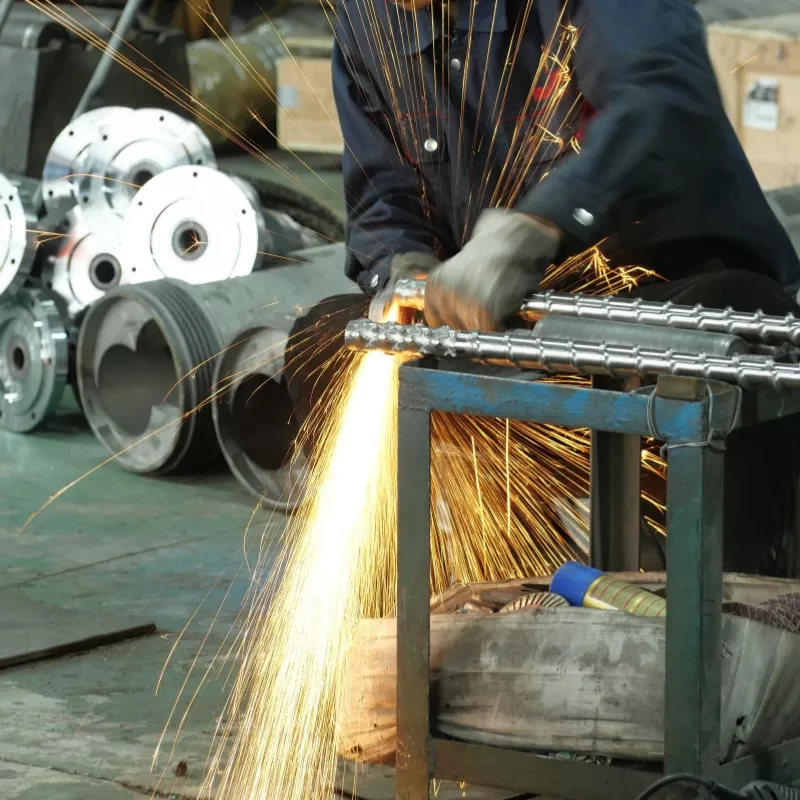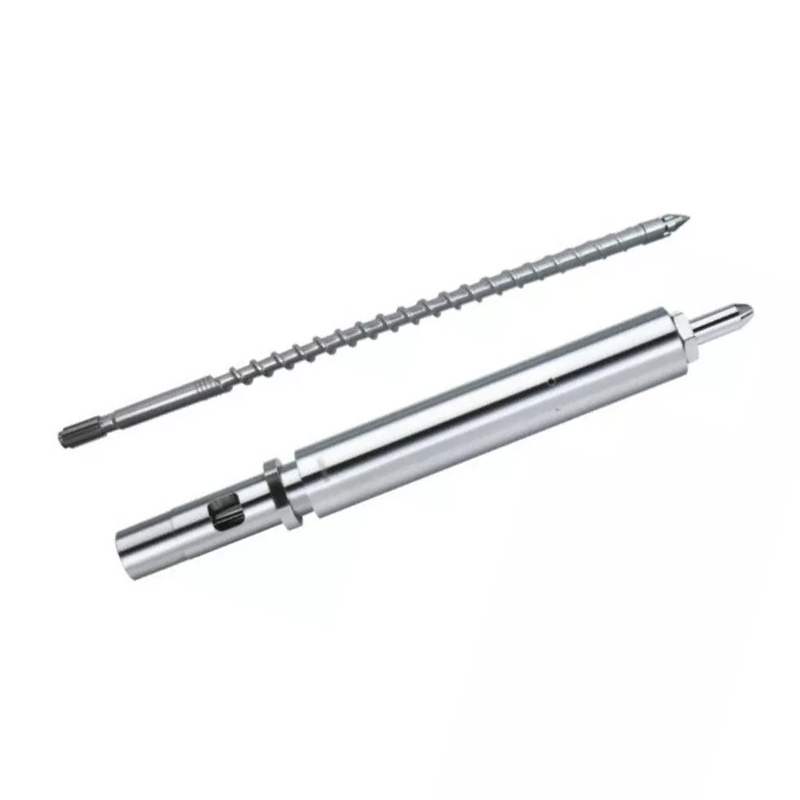
Sateuacan mesen panggantian, nempatkeun resep dewan, gambar mesin anu aya sareng alesan pikeun ngagantian dina halaman anu sami. Nu méré pabrik hal mangpaat pikeun pabrik ngalawan.
Milih papan PVC kerucut kerucut screw laras sabudeureun formulasi, interfaces mesin aya jeung maké diukur. Pastikeun gambar lengkep sateuacan milih pasangan diaméterna. Sebutkeun panyalindungan nitriding atanapi bimetal ku tugas produksi, teras satuju kana uji katampi nganggo resep dewan sareng syarat kualitas anjeun.
Mutuskeun naha anjeun malikkeun prosés atawa ngarobah éta
Lamun garis Anjeun saméméhna dijieun dewan busa ditarima kalawan resep stabil, a proyék ngagantian dimimitian ku recovering yén kaayaan operasi. Catet naon anu tiasa dilakukeun ku garis sateuacan karusakan, sareng mariksa komponén anu tos. The gambar heubeul mangrupa bukti mangpaat; screw dipaké sorangan teu catetan akurat ngeunaan dimensi aslina.
Hiji proyék kalawan leuwih filler, sumber regrind béda atawa udagan dénsitas dewan anyar perlu paguneman béda. Ngadamel salinan anu pasti tiasa ngawétkeun watesan prosés anu lami. Kami hoyong ringkes pameseran pikeun ngaidentipikasi tugas mana anu parantos robih sateuacan nyarankeun géométri atanapi pamutahiran permukaan.
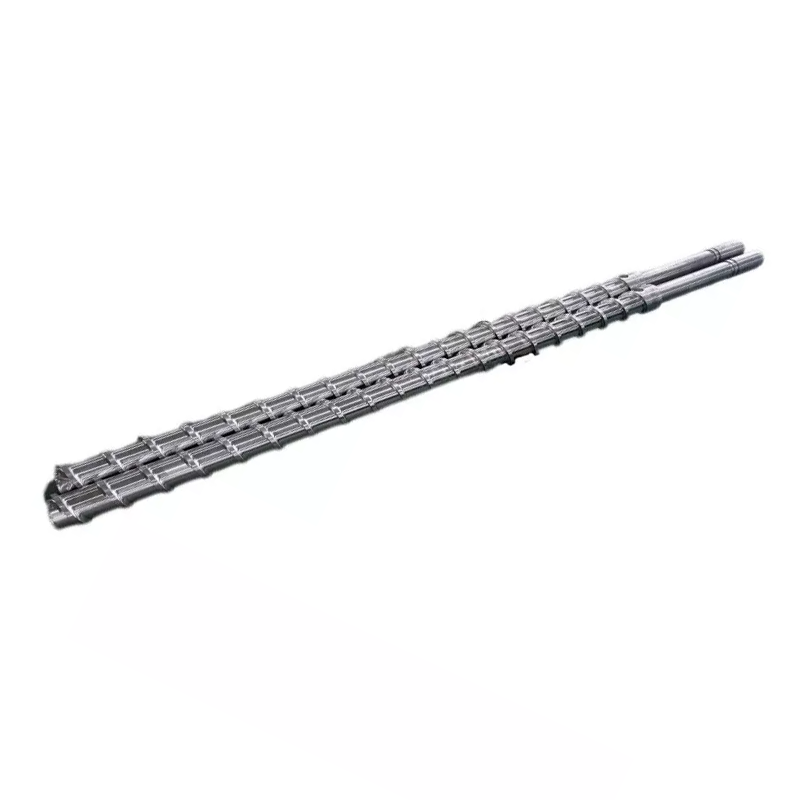
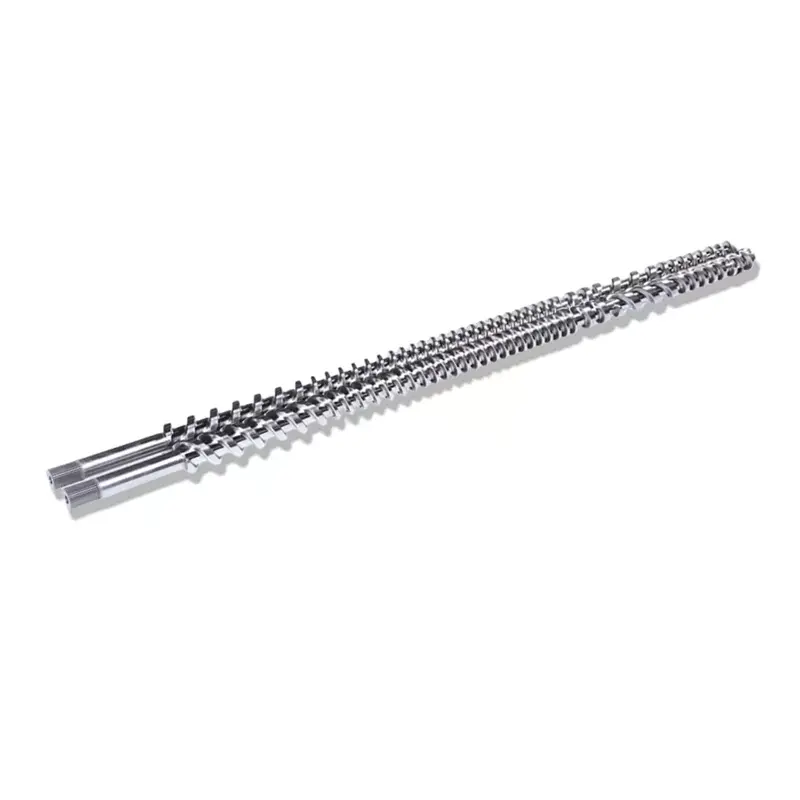
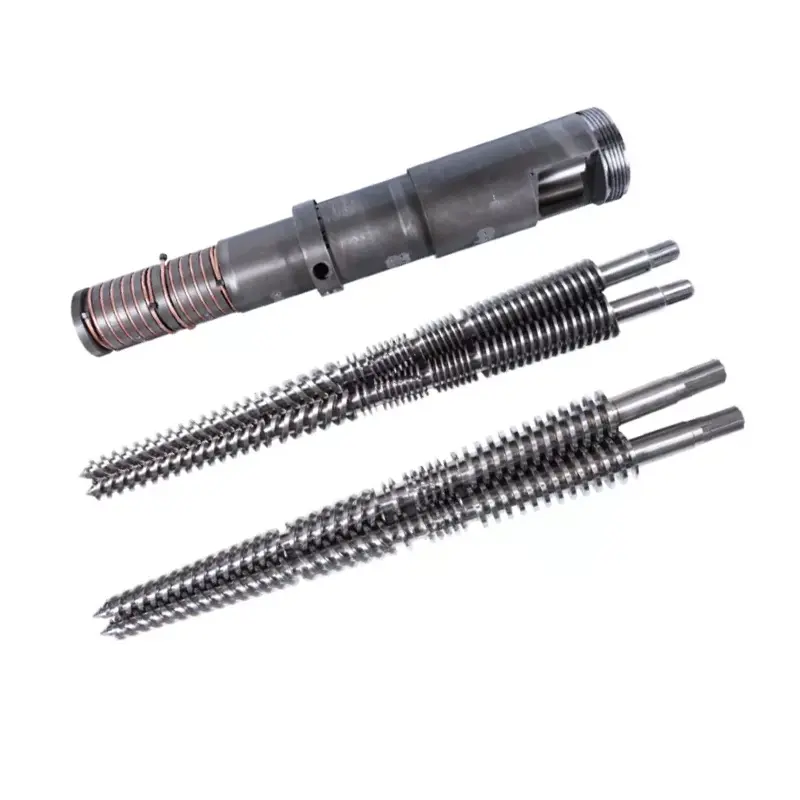
UrangPVC papan screw larasmangrupa titik awal produk relevan. Upami anjeun masih milih arsitéktur mesin, paké kami anu langkung legakerucut kembar screw pituduh extruderkahiji. Artikel ieu nganggap garis dewan screw kembar kerucut sarta museurkeun kana nangtukeun komponén ngagantian na.
Pandangan pameseran kami: kami bakal ngajaga géométri anu kabuktian kecuali bukti ngagem atanapi tugas produksi anu dirobih masihan kami alesan pikeun ngarobih éta. Ngarobah géométri, rumusan jeung setélan operasi babarengan ngajadikeun sidang salajengna harder napsirkeun.
resep milik spésifikasi screw
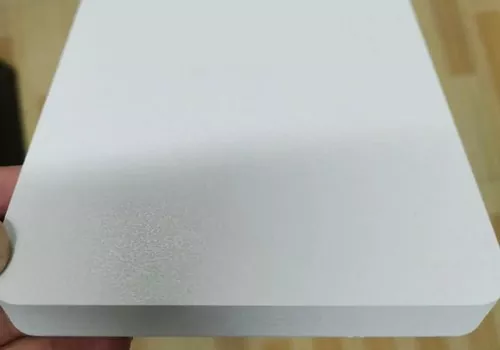
"Papan busa PVC" henteu nyarioskeun ka produsén anu cukup ngeunaan bahan anu asup kana hopper. Singket kedah ngaidentipikasi kelas résin, kelas pangisi sareng beban, eusi regrind, penstabil sareng sistem pelumas, pamrosésan bantuan sareng sistem niupan. Dimana resep rahasia, satuju kana kasimpulan teknis dikawasa jeung kumaha rumusan pinuh bakal diatur salila sidang.
kualitas busa teu bisa ditugaskeun ka screw géométri nyalira. Arkema ngajelaskeun bantuan ngolah akrilik naPlastistrength® CF 1158 pikeun lambar PVC sélular kandeldina hal kakuatan ngalembereh, kapadetan busa, homogénitas sél jeung finish permukaan. Éta panginget mangpaat nalika nangtukeun parabot: parobahan formulasi bisa ngarobah hasilna sanajan komponén logam tetep sarua.
| Émbaran nyadiakeun | Naon eta mantuan pabrik assess | rinci mangpaat |
|---|---|---|
| résin PVC jeung adun garing | Bahan géométri kedah diolah | Kelas, métode persiapan jeung konsistensi antara bets |
| Pangeusi | Kabutuhan dispersi jeung diskusi maké-panyalindungan | Jenis, kelas, loading sareng naha ieu bakal robih |
| Malik deui | Variasi dina feed sabenerna | Sumber, proporsi, kaayaan partikel sareng kontrol kontaminasi |
| Bantuan ngolah sareng sistem niup | Dasar rumusan pikeun target kualitas busa | sasmita pasti na dosages pikeun resep sidang sapuk |
| Réngsé papan | Hasilna nu diitung salaku produksi ditarima | Kandel, lebar, kapadetan, sarat permukaan sareng panggunaan tungtung |
Urang ogé bakal nanya naha urutan nyertakeun hiji produk stabil atawa parobahan biasa antara sasmita dewan. Desain anu dipilih di sabudeureun hiji resep teu kedah quietly jadi jangji pikeun unggal resep pabrik bisa ngajalankeun engké.
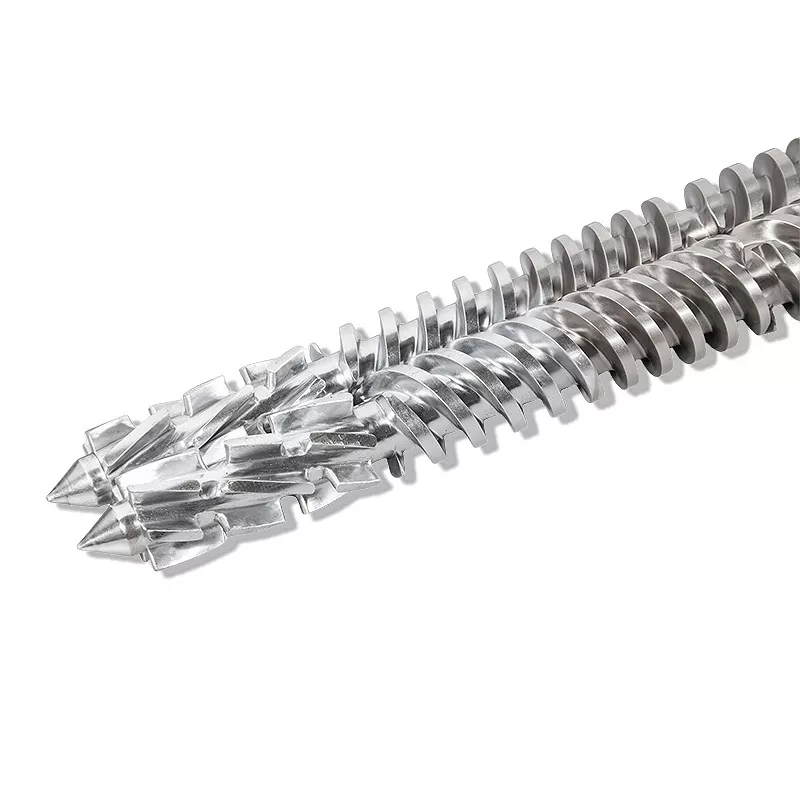
Hiji pasangan diaméterna mangrupakeun rujukan, lain gambar ngagantian
Urangrentang papan PVCngawengku pasangan diaméter screw ieu milimeter:
| Pasangan diaméterna sadia (mm) | |||
|---|---|---|---|
| 45/90 | 45/100 | 51/105 | 55/110 |
| 58/124 | 60/125 | 65/120 | 65/132 |
| 68/143 | 75/150 | 80/143 | 80/156 |
| 80/172 | 92/188 | 105/216 | 110/220 |
Paménta pikeun "65/132" masih nyéépkeun panjangna damel, taper, sambungan aci sareng antarmuka tong teu ditangtukeun. Pastikeun panyipta sareng modél mesin, teras bandingkeun gambar rakitan lengkep. Ngawengku rotasi jeung screw phasing, bubuka feed, posisi curhat, rinci flange, sarta susunan pemanasan sarta cooling.
Pikeun ngagantian, tanyakeun ka supplier pikeun ngaidentipikasi dimensi mana anu asalna tina gambar asli sareng anu diukur tina rakitan anu dianggo. Bédana éta penting dina permukaan anu tos. Kami moal ngaleupaskeun set anyar anu cocog tina papan nami sareng poto luar nyalira.
Aplikasi anu aya hubunganana ogé peryogi ringkesna sorangan. UrangPVC lambar kerucut kembar screw larasmangrupakeun jalur produk misah; labél PVC dibagikeun teu ngadegkeun éta bisa ditukeurkeun ku assembly dewan busa. Ngagunakeun étakategori laras kembar screw kerucutpikeun ngaidentipikasi aplikasi, teras mastikeun gambar husus.
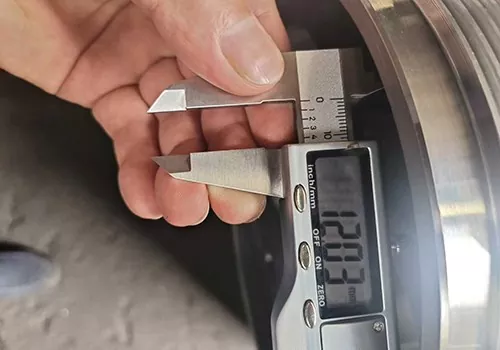
Sebutkeun dimana panyalindungan ngagem
Pikeun tong screw dewan PVC urang, spésifikasi bahan dasar ngawengku 38CrMoAlA. Data perlakuan anu sayogi masihan pembeli titik awal beton pikeun ngabandingkeun konstruksi:
| Harta | spésifikasi dewan PVC Nanhaiya | Naon settle dina urutan |
|---|---|---|
| Bahan dasarna | 38CrMoAlA | Idéntifikasi bahan jeung dokumén traceability |
| Tempering karasa | HB260-290 | Lingkup pamariksaan sareng laporan |
| Nitriding karasa | HV900-1100 | Métode tés sareng lokasi pangukuran |
| jero nitriding | 0,5-0,8 mm | Perlakuan surfaces jeung verifikasi jero |
| Nitriding brittleness | ≤ kelas 1 | Métode évaluasi sareng dokuméntasi ditampa |
| Straightness | 0,015 mm/m | Ngagambar datum sareng metode inspeksi |
| Teu karasa bimetal | HRC56-65 | alloy dipilih sarta lokasi ditangtayungan |
| jero bimetal | 2.0-3.0 mm | Lapisan lapisan sareng kaayaan réngsé |
Nilai ieu milik sipat sareng konstruksi anu béda. HV nitriding karasa jeung HRC bimetal karasa teu angka pikeun pangkat langsung ngalawan hiji sarua séjén. Lapisan alloy anu langkung jero ogé henteu, nyalira, ngadamel multiplier kahirupan jasa.
Konstruksi bimetal kami nganggo alloy basis nikel tambah alloy tungsten, kalayan cakupan alloy panjangna 400 mm sareng jerona 2-3 mm. Pikeun pesenan pameseran, tanyakeun bagian mana tina screw atanapi tong anu nampi panyalindungan éta. Kecap "bimetallic" nyalira ninggalkeun teuing rohangan pikeun dua cutatan pikeun ngajelaskeun scopes béda.
Nalika urang bakal tetep nitriding dina ngabandingkeun
Lamun assembly nitrided aya geus dikirimkeun hirup maké ditarima handapeun resep dimaksudkeun, eta tetep calon wijaksana. Bandingkeun biaya ngagantian sareng implikasi pareum sareng alternatif anu diusulkeun. Aya sakedik nilai pikeun mayar pamutahiran permukaan tanpa terang anu gagal anu dimaksudkeun pikeun alamat.
Nalika urang bakal evaluate hiji konstruksi bimetal
Pola pakean anu didokumentasikeun, tugas pangisi anu dirobih atanapi ngagentos deui daérah kerja anu sami masihan diskusi langkung kuat. Nempatkeun lokasi maké gigireun sinyalna alloy diusulkeun sarta ménta produsén pikeun ngajelaskeun pertandingan. Tetep alignment jeung jalangan-komponén kaayaan di review; ngarobah perlakuan permukaan teu nangtukeun yén assembly fits neuleu.
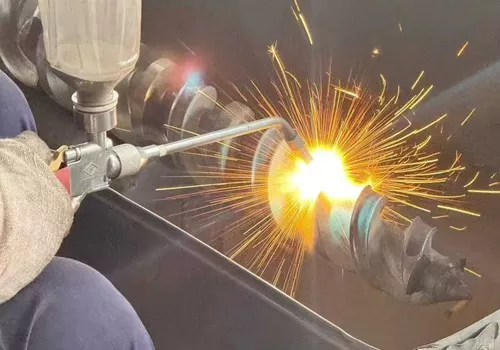
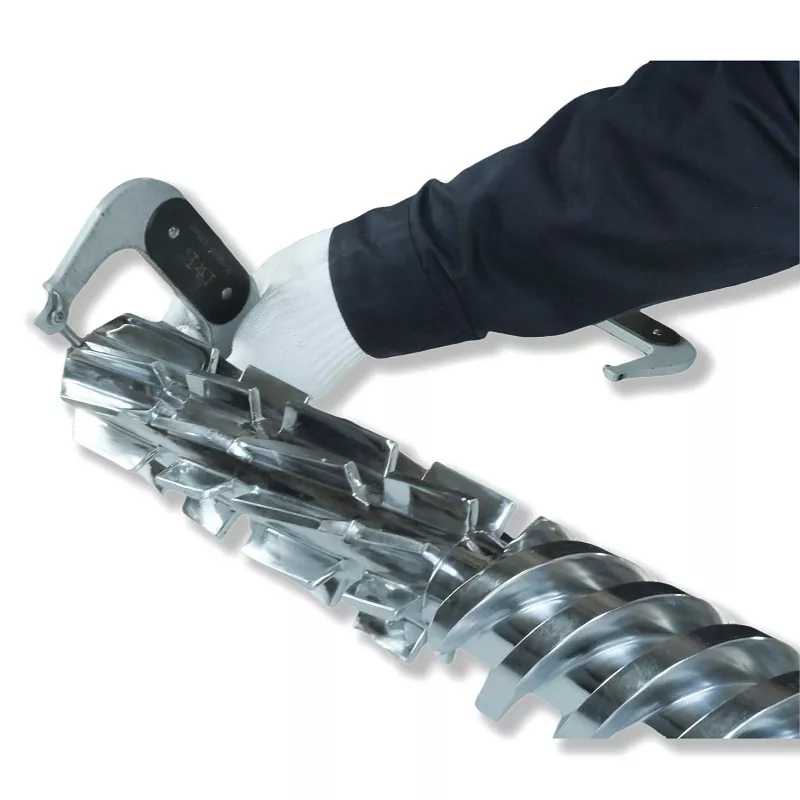
Sateuacan ngalepatkeun screws, ngawangun rékaman operasi comparable
Permukaan kasar, sél henteu rata atanapi kaluaran ragrag mangrupikeun alesan pikeun nalungtik. Éta henteu ngaidentipikasi komponén anu gagal. Mimitian ku ngabandingkeun ngajalankeun ayeuna jeung ngajalankeun saméméhna ditarima: resep, kaayaan feed, speed screw, suhu, beban, tekanan dimana diukur, jeung hasil-papan rengse.
Urang bakal ngagunakeun cék di handap pikeun mutuskeun hiji panalungtikan ngagantian dirojong ku informasi cukup. Éta mangrupikeun paréntah panalungtikan, sanés diagnosis tina gejala waé.
| Observasi | Babandingan munggaran | bukti mangpaat pikeun supplier nu |
|---|---|---|
| Dénsitas dewan atawa sél robah sanggeus révisi resep | Bandingkeun résin, aditif, regrind sarta setélan operasi | Resep heubeul jeung anyar, sampel dewan jeung rékaman produksi |
| Kaluaran deteriorates handapeun tugas saméméhna stabil | Pariksa naha feed jeung kaayaan operasi masih comparable | Rékaman trend ditambah peta maké screw na tong |
| Parobihan kualitas permukaan tanpa parobihan resep anu jelas | Pariksa kaayaan dirékam jeung sesa garis, kaasup paeh | Poto cacad, waktos sareng sajarah pangropéa |
| Nyetak katingal atanapi disangka masalah pas | Gaduh tanaga mumpuni mariksa rakitan anu cocog dina prosedur pangropéa mesin | Poto lokasi, pangukuran antarmuka sareng sajarah assembly |
Lamun maksudna pikeun ngajaga laras heubeul jeung ngaganti ngan screws, merlukeun hiji assessment tina kaayaan internal laras urang. Ukur duanana komponén kawin dina lokasi anu ditetepkeun ngalawan gambar. Upami teu kitu, screws anyar bisa asup ka assembly nu masalah clearance tetep unresolved.
Satuju dina produksi dewan ditarima saméméh urutan
Katampi komponén misah ti ditampa produksi. Anu mimiti pariksa naha supplier ngadamel rakitan anu ditangtukeun. Kadua mariksa kinerja dina garis sapuk jeung bahan sapuk. Pamariksaan diménsi henteu tiasa ngabuktikeun dénsitas dewan anu réngsé, sareng sakedap kalayan resep anu langkung gampang henteu tiasa nunjukkeun tugas anu dituju.
- Nyatujuan révisi gambar, bahan, perawatan, permukaan anu dilindungi sareng dokumén pamariksaan sateuacan diproduksi.
- Nangtukeun resep percobaan sarta catetan bets feed sabenerna. Sebutkeun saha anu nyayogikeun bahan sareng naha uji coba aya di fasilitas panyadia atanapi pabrik anjeun.
- Satuju kana ketebalan sareng lebar papan, metode pangukuran dénsitas, lokasi sampling sareng variasi anu diidinan.
- Nangtukeun permukaan jeung kualitas sél ditampa maké sampel rujukan sapuk atawa kriteria ditulis. Kaasup sarat hilir relevan pikeun pamakéan tungtung dewan urang.
- Rékam kaluaran anu tiasa dijual sareng kaayaan operasi sareng bahan anu ditolak. Satuju kana durasi test stabil tinimbang ditilik puncak sakedapan.
Kami bakal ati-ati pikeun nampi angka kaluaran anu langkung luhur upami aya papan anu teu sono kana syarat atanapi dénsitas pembeli. Paréntah kedah ngajantenkeun perdagangan éta eksplisit. Éta ogé kedah nyatakeun barang mana anu dikontrol ku supplier tong screw sareng anu gumantung kana alat extruder, paeh sareng hilir anu aya.
Kirim hiji ringkes pabrik bisa cutatan ngalawan
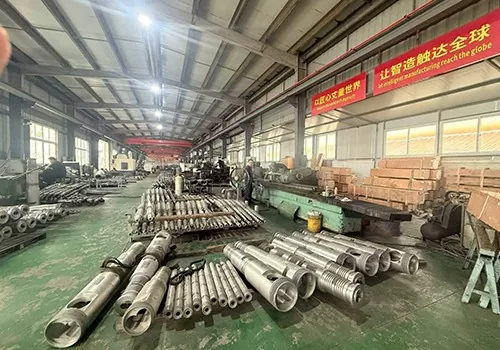
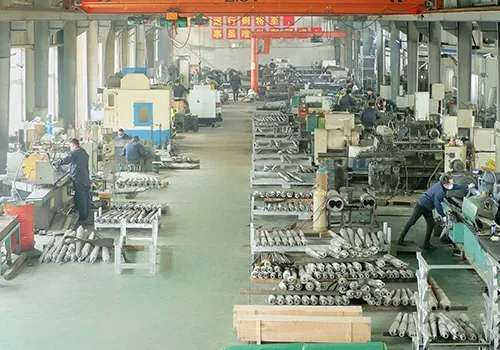
Nanhaiya ngadukung OEM sareng ODM damel pikeun tong screw board PVC. Urangparabot produksingawengku CNC lathes sanggup machining workpieces nepi ka 6 méter panjang jeung lima sumbu puseur machining pikeun hiber kompléks jeung struktur flange. Kamampuhan éta ngabantosan ngajelaskeun wengkuan manufaktur urang; gambar sapuk tetep jadi dadasar pikeun urutan husus Anjeun.
Gantelkeun ieu kana patarosan anjeun:
- Maker mesin, model, poto nameplate jeung gambar assembly ayeuna.
- Naha ieu téh ngagantian kawas-pikeun-kawas, pamutahiran maké atawa parobahan rumusan dewan.
- Rincian resep atanapi kasimpulan téknis anu sapuk, kalebet pangisi sareng regrind.
- dimensi dewan ayeuna jeung target, dénsitas sarta output salable.
- Nganggo pangukuran, poto cacad sareng rékaman operasi anu relevan.
- Dokumén pamariksaan anu diperyogikeun, kritéria percobaan sareng jadwal panggantian anu dituju.
Upami gambar leungit, identipikasi éta dina pesen anu munggaran sareng kirimkeun ukuran anu sayogi. Urang lajeng bisa ngabahas informasi naon masih diperlukeun pikeun cutatan a. Pangrojong produk papan PVC kami kalebet pituduh pamasangan, ngungkulan sareng saran pangropéa; nangtukeun rojongan diperlukeun pikeun shutdown anjeun dina urutan.
Ngabahas ngagantian papan busa PVC anjeun kalawan Nanhaiya
Kirimkeun gambar laras screw anjeun, kasimpulan rumusan sareng masalah anu anjeun hoyong direngsekeun. Ngabejaan urang naha prioritas anu malikkeun hiji tugas aya atanapi adapting assembly pikeun dewan béda.
Kirim gambar pikeun cutatan aTémbongkeun PVC papan screw tongNgabahas dina WhatsApp
Zhoushan Nanhaiya Plastik Mesin Co., Ltd.
Surélék:info@nhyscrew.com
Telepon:+86-13505809643| Mobile:+86-13587082002
Blok C, No.. 2 Bagéan Kulon, Xingzhou Avenue, Dinghai District, Kota Zhoushan, Propinsi Zhejiang, Cina.
Rincian kontak perusahaan
Patarosan anu sering ditaroskeun
Nyaeta pasangan diaméterna screw sarua cukup pikeun mesen ngagantian a?
No Konfirmasi screw jeung laras gambar, panjangna digawé, taper, sambungan aci, rotasi jeung phasing, flange, lawang feed, curhat jeung perenah pemanasan. Hiji pasangan diaméterna cocog mangrupakeun rujukan awal, teu bukti interchangeability.
Kedah unggal garis dewan busa PVC ngagunakeun laras screw bimetallic?
No Bandingkeun rumusan, pola maké sabenerna, tugas produksi ekspektasi sarta ongkos ngagantian. Konstruksi nitrided tetep janten calon nalika umur pakean anu aya tiasa ditampi. Evaluate panyalindungan bimetal nalika maké documented justifies biaya na, sarta tangtukeun wewengkon ditangtayungan tur jero.
Tiasa laras screw anyar ngajamin dénsitas dewan busa handap?
No. Kapadetan busa ogé gumantung kana rumusan, bantuan processing, sistem niupan jeung kaayaan operasi. Satuju kana resep, dimensi dewan, métode tés dénsitas jeung kaluaran ditarima saméméh nyieun komitmen kinerja.
Naon bahan sareng data perlakuan anu ditawarkeun Nanhaiya pikeun tong screw board PVC?
rentang dewan PVC kami ngawengku 38CrMoAlA, tempering karasa HB260-290, nitriding karasa HV900-1100 sarta nitriding jero 0.5-0.8 mm. Spésifikasi bimetal kalebet karasa HRC56-65 sareng jerona 2.0-3.0 mm. Pesenan kedah ngaidentipikasi konstruksi anu dipilih sareng permukaan anu ditutupan.
Dupi abdi tiasa ngaganti screws sarta tetep tong heubeul?
Ngan sanggeus inspeksi confirms yén laras jeung interfaces na tetep cocog pikeun screws ngagantian. Ménta peta maké dimensi na hiji assessment tina assembly loyog. Hiji poto luar teu bisa nangtukeun clearance internal.
Naon anu kuring kedah kirimkeun Nanhaiya pikeun kutipan?
Kirim surélék nameplate mesin, screw jeung laras gambar, rumusan atawa hiji kasimpulan rumusan sapuk, dimensi dewan jeung udagan dénsitas, rékaman operasi ayeuna, ukuran maké jeung kriteria ditampa dimaksudkeun. Sebutkeun naha anjeun hoyong ngagantian anu siga-sapertos atanapi perobihan dina tugas produksi.