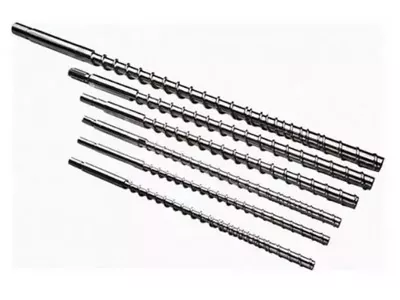
Extruders screw kembar kerucut jeung paralel: naon urang ngabandingkeun?
Naon téh kerucut kembar screw extruder?
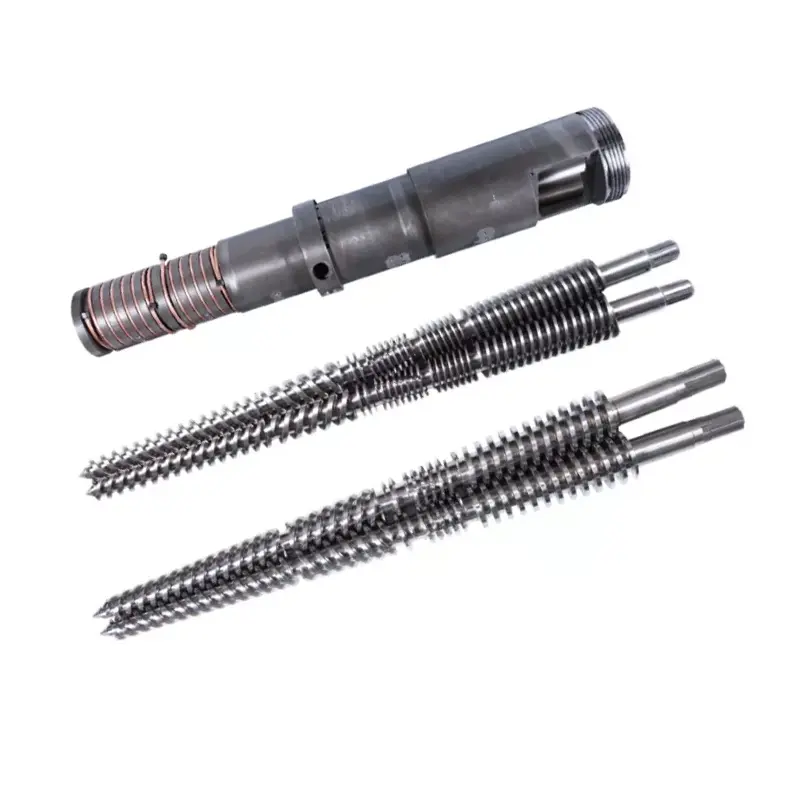
A extruder screw kembar kerucut boga screws anu diaméterna luar robah sapanjang panjang processing. Dina susunan PVC konvensional dibahas di dieu, tungtung feed leuwih badag sarta tungtung ngurangan leuwih leutik. Pedaran sapertos "conical screw extruder" masih ninggalkeun arah rotasi, susunan intermeshing sarta aplikasi pikeun dikonfirmasi.
Naon anu extruder screw kembar paralel?
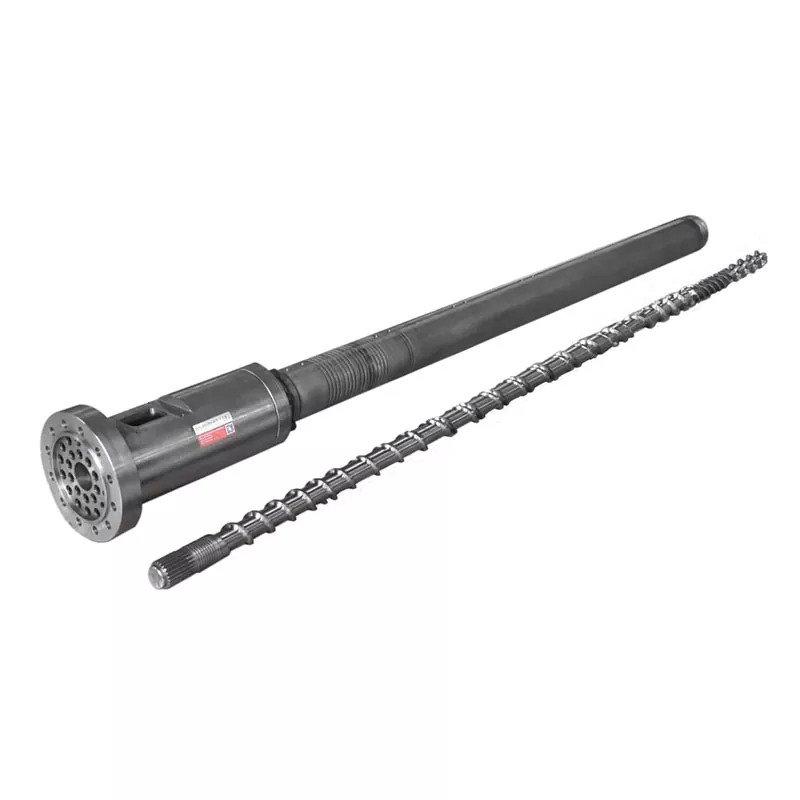
A extruder screw kembar paralel boga sumbu screw paralel sarta diaméter luar nominal konstan sapanjang bagian processing. Géométri saluran masih tiasa robih. Kecap "paralel" teu ngabejaan Anjeun naha screws muterkeun babarengan atawa dina arah sabalikna, atawa naha mesin dimaksudkeun pikeun compounding atanapi Tonjolan produk langsung.
Nastaj jeung Wilczyński ngabedakeun co-rotating jeung counter-rotating twin-screw extrusion dina maranéhna.2024 panalungtikan ngeunaan counter-puteran ékstrusi skala-up. Sawala maranéhanana nangtukeun processing bubuk PVC salaku hiji aplikasi counter-puteran penting. Éta bédana prosés mangrupikeun titik awal pikeun ngabandingkeun anu bermakna.
Tetep tugas purchasing konsisten
Pikeun ékstrusi campuran garing PVC, bandingkeun konfigurasi kerucut sareng paralel anu relevan dina syarat produk anu sami. Ulah mindahkeun hiji-speed tinggi co-puteran compounding klaim ka mesin pipa counter-puteran saukur kusabab duanana mibanda screws paralel. Lamun tugas anjeun produksi sanyawa, make kami legabahan jeung pituduh pilihan extrusion-sistempikeun ngadegkeun prosés munggaran.
Pikeun garis anyar, supplier mesin kudu nangtukeun sakabeh konfigurasi operasi. Pikeun komponén ngagantian, urang mimitian ku mesin dipasang na gambar na. A petik screw-na-laras teu bisa ku sorangan nangtukeun naha arsitéktur mesin béda téh cocog.
Kumaha géométri, jarak puseur jeung ukuran model béda
Béda géométri anu kapaké nyaéta dimana bahanna ngagaduhan rohangan sareng dimana rakitan kedah pas. Dina susunan kerucut konvensional, diaméter sarta separation tina sumbu screw rupa-rupa sapanjang panjang processing. Dina susunan paralel, sumbu tetep paralel. Henteu aya pedaran anu netepkeun jero saluran, komprési lokal, clearance kerja atanapi tugas tekanan lengkep.
Hiji pasangan diaméterna teu rating kapasitas
Urangkerucut rentang laras screw kembardaptar pasangan kaasup Φ65/Φ132 jeung Φ80/Φ156. Sateuacan mesen, pastikeun yén tungtung gambar ngaidentipikasi sareng panjang pangolahan anu aya hubunganana. Entong maca nomer kadua salaku diaméter pipa atanapi rasio panjang-ka-diaméter. L / D nyaeta dimensionless; diaméterna mawa unit panjang.
Thepipa PVC paralel screw larasdaptar kaca Φ45 mun Φ150 mm sarta L / D 32 ka 38, kalawan kustomisasi. Ieu mangrupikeun pilihan anu diterbitkeun produk éta. Éta henteu netepkeun ukuran kerucut anu sami atanapi rentang kaluaran universal.
Kaasup drive jeung susunan rojongan
Kami bakal nyuhunkeun perenah kaluaran kotak gear, detil sambungan sareng amplop operasi anu diidinan sareng gambar unit pangolahan. Spasi bantalan atanapi diaméter feed-end anu langkung ageung sanés ngagentos torsi anu diverifikasi, laju sareng spésifikasi dorong. Bandingkeun proposal lengkep tinimbang inferring kapasitas mékanis tina photograph a.


Conical vs paralel twin screw extruder: a kawas-pikeun-kawas ngabandingkeun
Duanana konfigurasi pantes evaluasi basa aranjeunna keur diajukeun pikeun pakasaban PVC sarua. Kauntungannana poténsi maranéhanana ngan jadi mangpaat sanggeus supplier nu nangtukeun profil screw sabenerna, susunan feed, drive jeung kaayaan operasi. Urang bakal ngagunakeun tabel di handap pikeun ngabandingkeun usulan, tinimbang panghargaan juara universal pikeun tiap baris.
| Kaputusan | Konfigurasi kerucut | Konfigurasi paralel | Bukti pikeun menta |
|---|---|---|---|
| asupan bahan | Pariksa géométri feed-tungtung jeung asupan bisa dipaké kalawan campuran bubuk dimaksudkeun. | Pariksa pambukaan feed, profil saluran sareng sistem pakan pikeun campuran anu sami. | Bentuk feed, dénsitas bulk sareng catetan laju feed stabil. |
| Fusion jeung sajarah termal | Evaluasi parobahan géométri kalayan laju, eusian sareng kontrol suhu. | Evaluate panjang processing dipilih sarta géométri channel lokal. | Bahan anu ditetepkeun, jandela prosés sareng hasil produk réngsé. |
| Ngubaran | Pastikeun posisi curhat jeung kaayaan prosés diperlukeun di dinya. | Konfirmasi posisi curhat sareng tugas ngawangun tekanan hilir. | Observasi percobaan sareng kaayaan sistem ventilasi anu disatujuan. |
| Tekanan sareng beban drive | Paké drive sabenerna jeung wates processing-Unit. | Paké drive sabenerna jeung wates processing-Unit. | Amplop operasi anu disatujuan ku supplier sareng tugas maot. |
| rentang kaluaran | Mastikeun kaluaran ditarima dina ukuran produk diperlukeun. | Konfirmasi kaluaran anu ditarima dina wates kualitas anu sami. | Stabil minimum jeung titik produksi maksimum. |
| Énergi | Ukur titik operasi calon. | Ukur titik operasi calon. | kWh per kg katampa, kalawan wates jeung periode waktu anu dinyatakeun. |
| Maké jeung ngagantian | Mariksa bagian kawin jeung kaayaan adjustment diwenangkeun. | Pariksa duanana screws sarta duanana liang laras. | Peta maké diposisikan sarta wengkuan ngagantian. |
| Investasi | Kalebet pamasangan, bantu sareng kisaran produksi anu diperyogikeun. | Kaasup wengkuan proyék sarua. | Petik item sareng pangecualian anu sami sareng istilah katampi. |
Dina abstrak nangabandingkeun extrusion paralel jeung kerucut, S. Seifert assesses konfigurasi, waktu tinggal jeung geser ngalawan pamakéan tungtung PVC. Nu ngarojong ngabandingkeun prosés-spésifik; teu nyadiakeun cutoff pipa-ukuran universal atawa perséntase nyimpen-énergi keur meuli anyar.
Kumaha rumusan PVC Anjeun ngarobah kaputusan
Mimitian spésifikasi sareng naon anu asup kana mesin sareng naon anu kedah ngantunkeun paeh. "PVC kaku" lega teuing pikeun ngabandingkeun dua usulan. Kami bakal nyuhunkeun kelas résin, jinis pangisi sareng beban, penstabil sareng sistem pelumasan, eusi daur ulang, bentuk pakan sareng metode persiapan. Catet révisi resep supados sidang sareng kutipan ngajelaskeun bahan anu sami.
Tetep unit komposisi eksplisit
A loading dina phr hartina bagian per ratus bagian résin, teu beurat persén sakabeh sanyawa. Salaku conto komposisi basajan, 100 bagian massa résin ditambah 50 bagian filler, tanpa bahan séjén, ngandung 50 ÷ 150 = 33,3% filler ku total massa. Nambahkeun bahan séjén ngarobah persentase éta. Arithmetic ieu teu ngadegkeun loading aman pikeun mesin boh.
Tanya kumaha konsistensi feed bakal ditaksir. Parobahan dina dénsitas bulk atawa persiapan feed kudu dirékam tinimbang disumputkeun tukangeun hiji ngaran polimér unchanged. Mun supplier a nyarankeun géométri béda, merlukeun katerangan dihijikeun ka kaayaan bahan dicirikeun jeung tugas produksi.
Nangtukeun fusi mangpaat tur venting jandela
Nastaj jeung Wilczyński urangstudi ékstrusi counter-puteranngarawat suhu, pamekaran lebur sareng throughput salaku tujuan skala gandeng. Éta ogé ngajelaskeun aliran bocor dina sistem intermeshing. Ku kituna urang moal bakal infer prosés pinuh tina volume channel kosong, atawa nangtukeun speed screw tanpa tempo ngembangkeun bahan sapanjang unit.
Satuju mana tekanan sareng bahan-suhu bacaan anu bakal dicandak, dimana aranjeunna bakal dicandak sareng kumaha conto produk bakal aya hubunganana sareng bacaan éta. Tong setpoints nyalira teu nyadiakeun catetan éta. Jandéla operasi anu kapaké ngidentipikasi kaayaan dimana produk anu diperyogikeun lulus, sanés ngan ukur dimana mesin terus jalan.
Anggo tés produk dina lingkup anu saleresna
ASTM D2152-23alamat kacukupan fusi dina pipa PVC kaku jeung fittings dijieun ku immersion acetone. Watesan anu diterbitkeun nyatakeun yén éta henteu tiasa ngabédakeun degradasi termal tina fusi anu nyukupan sareng henteu ngagentos tés fisik atanapi kimia anu sanés. Éta sanés sertipikat kualitas produk sacara umum. Sakur tés pangleyur anu lumaku milik tanaga mumpuni sareng kadali kaamanan anu diperyogikeun.
Pikeun proyék pipa tekanan PVC-U témbok padet anu relevan,ISO 1452-2:2009nangtukeun ciri pipe sarta parameter test pakait. Teu milih géométri screw. Satuju kana standar produk, édisi sareng syarat pasar anu lumaku sateuacan mutuskeun naon anu janten kaluaran anu ditarima.
Ukuran extruder sabudeureun kaluaran dijual
Target produksi kedah asalna tina jadwal produk. Urang bakal menta rentang kaluaran diperlukeun, teu ngan pipa pangbadagna atawa jumlah katalog pangluhurna. Garis anu nyumponan hiji titik kaluaran anu luhur masih peryogi ulasan anu misah pikeun produk anu langkung alit, operasi anu langkung laun atanapi formulasi anu béda.
Tarjamahkeun laju garis kana aliran massa
Pikeun produk kontinyu, kalikeun massa sabenerna per méter ku speed garis tur ngarobah menit kana jam. Anggo beurat produk anu ditangtukeun atanapi ukuran anu diverifikasi. Ulah nganggap dénsitas generik atawa ketebalan témbok nalika ngitung sarat purchasing nyata.
Aliran produk anu diperyogikeun (kg / h) = massa per méter (kg / m) × laju garis (m / mnt) × 60
Pikeun pipa ilustrasi beuratna 2,0 kg/m dina 3,0 m/mnt, targétna 360 kg/jam. Dina 4,0 m / mnt, produk anu sami peryogi 480 kg / jam. Ieu dianggap inputs perencanaan, sanes hasil percobaan Nanhaiya. Sanes itungan nyarioskeun ka urang naha mesin kerucut atanapi paralel tinangtu bakal nyumponan sarat kualitas.
Pariksa sesa garis
Tinjauan pergaulan jeung persiapan feed hulu, lajeng calibration, cooling, haul-off jeung motong hilir. Taroskeun ka supplier alat anu tanggung jawab pikeun mastikeun titik produksi anu diusulkeun. Upami bagian penyejukan anu tos aya ngan ukur ngadukung kagancangan produk ayeuna, nyatujuan kaluaran extruder langkung seueur henteu nyatujuan laju garis anu langkung luhur.
Tugas tekanan ogé kagolong kana babandingan. Ngarobah produk atawa paeh bisa ngarobah tugas mesin sanajan kg dipikahoyong / h tetep sarua. Catet lokasi alat sareng pangukuran sareng unggal titik produksi supados klaim kapasitas tetep tiasa diinterpretasi.
Bandingkeun rentang produksi
Urang bakal shortlist konfigurasi nu bisa demonstrate rentang diperlukeun jeung produk ditarima, lajeng ngabandingkeun waragad na. Ulah nambahkeun perséntase kaamanan wenang jeung nelepon mesin dipilih. Sakur kapasitas cadangan kedah saluyu sareng produk masa depan anu ditetepkeun, tugas atanapi syarat operasi anu parantos diulas ku supplier.
Bandingkeun énergi, maké jeung total biaya operasi
Rating motor mangrupikeun spésifikasi kapasitas, sanés tagihan énergi anu diukur. Pikeun babandingan konsumsi énergi extruder kembar screw mangpaat, tangtukeun naon méter ngawengku: drive na pamanas, extruder lengkep, atawa sakabeh garis. Tetep wates éta unchanged sarta nangtang naha ngamimitian-up na ditolak produksi kaasup.
Bagikeun énergi ku produk anu ditarima
Énergi spésifik (kWh/kg ditarima) = énergi diukur salila interval ÷ massa produk ditarima salila interval nu sarua
Conto hiji-jam di handap ieu hypothetical. Kadua calon nganggo kriteria katampi produk anu sami sareng wates méter énergi. Éta nunjukkeun naha throughput kotor sareng efisiensi kaluaran anu ditampi tiasa nyababkeun kasimpulan anu béda.
| Hiji-jam perencanaan conto | Calon A | Calon B |
|---|---|---|
| Énergi dina wates anu dinyatakeun | 100 kWh | 120 kWh |
| Massa produk kotor | 500 kg | 600 kg |
| Ditampa massa produk | 480 kg | 540 kg |
| Énergi per kg kotor | 0,200 kWh/kg | 0,200 kWh/kg |
| Énergi per kg katampa | 0,208 kWh/kg | 0,222 kWh/kg |
B delivers leuwih ditarima bahan dina interval; A ngagunakeun kirang énergi per kilogram katampa. Éta mangrupikeun pameseran mésér, sanés bukti yén géométri anu meunang. Sebutkeun tingkat produksi anu dipénta sareng malikan deui ngabandingkeun dina titik-titik operasi anu aya hubunganana sareng jadwal produksi.
Sebutkeun panyalindungan maké sacara misah
UrangKaca produk kerucut papan PVCdaptar 38CrMoAlA na nitriding atanapi bimetallic pilihan perlakuan. Pilihan éta henteu ngadamel multiplier kahirupan jasa. Kami bakal netepkeun permukaan kerja, sistem bahan sareng syarat pamariksaan ngalawan rumusan anu saleresna sareng lokasi ngagem, tinimbang milih ku labél alloy nyalira.
Ngawengku bahan ditolak, waktu changeover, pangropéa rencanana sarta wengkuan ngagantian dina ngabandingkeun ongkos. Paké rékaman operasi sabenerna atawa perkiraan jelas dicirikeun pikeun inputs maranéhanana. A harga beuli handap teu ngajawab naha assembly diusulkeun meets rentang produksi atawa fits alat dipasang.
Kumaha carana milih hiji extruder screw kembar pikeun aplikasi PVC Anjeun
Rekomendasi kami nyaéta pikeun nahan duanana géométri dina daptar pondok nalika teu aya anu acan dikaluarkeun ku prosés atanapi bukti mékanis. Teras cabut konfigurasi anu teu cocog nganggo aplikasi anu saleresna. "Pipa," "profil" jeung "papan" ngaidentipikasi kulawarga produk, teu spésifikasi Tonjolan lengkep.
Tonjolan pipa PVC
Urang nyebarkeun duanana aPVC pipe kerucut screw larasjeung apipa PVC paralel screw laras. Éta mangrupikeun alesan pikeun ngabandingkeun konfigurasi, sanés janji yén unggal ukuran cocog sareng unggal pipa. Mimitian ku dimensi produk, rumusan, tugas tekanan sarta titik kaluaran stabil diperlukeun.
Kaca pipa kerucut ngawengku pita aplikasi 16 nepi ka 63 mm, 50 nepi ka 110 mm sarta 90 nepi ka 160 mm. Nomer éta ngajelaskeun aplikasi pipa anu didaptarkeun. Aranjeunna teu screw diaméterna sarta henteu ngadegkeun ukuran pipe maksimum universal pikeun mesin kerucut.
Propil jeung dewan
Pikeun profil hiji, kaasup gambar bagian, beurat per méter, susunan calibration sarta syarat ditampa dimensi. Pikeun dewan a, ngaidentipikasi naha éta padet atawa foamed tur nangtukeun ketebalan katampa, dénsitas mana relevan, permukaan jeung sarat dimensi. Parobahan dina konstruksi produk pantes review prosés seger.
UrangPVC busa-papan screw pituduh spésifikasinyertakeun ringkes ngagantian dina leuwih jéntré. Urang bakal tetep éta review aplikasi-spésifik misah ti ngabandingkeun géométri umum. composites kai basis PVC ogé kudu review rumusan sorangan; ulah mindahkeun hiji kacindekan tina PE- atawa komposit basis PP solely sabab duanana produk disebut WPC.
Iraha rék muka deui pilihan
Revisit spésifikasi nalika resep, formulir feed, target kualitas atanapi jadwal produk robah. Pikeun prosés anu teu robih, panggantian anu cocog leres kedah dievaluasi sateuacan ngajukeun konvérsi mesin. Pikeun tugas produksi dimekarkeun, ménta supplier mesin pikeun marios garis lengkep tinimbang janji robah ngaliwatan géométri screw nyalira.
Mun hiji garis kerucut aya geus nyertakeun kualitas diperlukeun tur rentang kaluaran, urang mimitina assess ngagantian kerucut cocog, moal ngajual konversi paralel salaku pamutahiran otomatis. Alesan anu sami manglaku ka garis paralel anu nyugemakeun. Pikeun tugas produksi anyar, pilih konfigurasi kalawan fit aplikasi nunjukkeun; harga beuli luhur atawa diaméterna nominal gedé teu demonstrasi éta.
Dupi anjeun ngaganti atawa ngarobah screw na tong aya?
A laras screw kembar kerucut jeung laras screw kembar paralel teu rakitan ditukeurkeun. Sateuacan ngabahas konvérsi, kéngingkeun ulasan mesin lengkep. Susunan kaluaran gearbox, sambungan aci, laras ningkatna jeung tata perenah processing-Unit milik review éta, babarengan jeung dahar, venting, pemanasan sarta cooling interfaces.
Sateuacan kuring nyarankeun géométri screw béda
Nalika kuring marios masalah Tonjolan PVC, patarosan kahiji abdi naha urang malikkeun prosés aslina atawa nanyakeun mesin pikeun ngalakukeun pakasaban béda. Ngaganti komponén dipaké sarta ngaronjatkeun kapasitas produksi merlukeun bukti béda. Abdi teu bakal nyarankeun ngaganti antara screws kerucut sarta paralel saukur kusabab garis geus jadi teu stabil.
Lamun kaluaran fluctuates, abdi mimitian ku requesting révisi formulasi, kaayaan dahar, rékaman operasi sarta hasil inspeksi rengse-produk. Abdi hoyong tekanan, suhu, speed screw sarta kaluaran ditarima dirékam dina période sarua. Ngabandingkeun kaluaran puncak kamari sareng rata-rata dinten ayeuna nyarios sakedik upami bahan atanapi produk parantos robih.
Salajengna, kuring marios konfigurasi mékanis. Paket gambar kedah ngaidentipikasi arah rotasi, screw géométri, jarak puseur, sambungan drive na interfaces laras. Pikeun assembly ngagantian, Kuring ogé kudu ukuran dihijikeun ka posisi ngaranna on duanana screws sarta duanana bores laras. Nomer modél mangrupikeun rujukan awal, sanés idin pikeun ngahasilkeun.
Kuring teras misahkeun tindakan anu mungkin. Hiji masalah dahar perlu panalungtikan nyoco. Disangka ngagem peryogi laporan pamariksaan anu cocog. A rumusan robah merlukeun review prosés. Lamun kaluaran udagan geus ngaronjat, cooling, haul-off jeung alat motong kudu asupkeun sawala saméméh kuring nyarankeun Unit processing badag.
Sateuacan pesenan diteruskeun, kuring bakal satuju kana dua tahap nampi: pas mékanis sareng kinerja produksi. Kahiji pariksa naha assembly nu cocog mesin; kadua pariksa naha bahan sapuk ngahasilkeun produk ditarima dina kaayaan nu tangtu. Ngajaga kaputusan éta misah masihan pembeli jalur anu langkung jelas tina masalah aslina ka spésifikasi ngagantian anu tiasa dipertahankeun.
Ulah ngubaran adjustment salaku perbaikan maké universal
Sakur adjustment axial kedah nuturkeun prosedur sareng wates anu diidinan produsén mesin. Ulah mindahkeun hiji set kerucut ngan dugi kaluaran mucunghul cageur. Pikeun inspeksi sareng ngaleupaskeun screw, paké prosedur isolasi, pendinginan sareng angkat pabrik anu disatujuan ku tanaga anu mumpuni. Urangclearance kembar-screw paralel sareng pituduh ngagemngécéskeun kumaha ngatur rékaman pangukuran anu cocog.
Naon anu anjeun kedah kirimkeun pikeun uji coba RFQ sareng produksi?
Naha Abdi teu bakal approve a ngaganti tina angka katalog nyalira
Nalika kuring ngabandingkeun pilihan screw-barrel kerucut sareng paralel anu diterbitkeun Nanhaiya, kuring mimiti misahkeun format spésifikasi. Rentang kerucut ngawengku pasangan diaméterna kayaning Φ65/Φ132 jeung Φ80/Φ156. Éntri katalog ieu ngaidentipikasi konfigurasi calon; aranjeunna teu ngadegkeun kaluaran sarimbag atawa interchangeability kalawan assembly sejen.spésifikasi kerucut Nanhaiya
Pipa PVC paralel kaca screw-laras publishes rentang diaméterna Φ45 mun Φ150 mm sarta L / D ratio 32 mun 38, kalawan kustomisasi sadia. Angka-angka éta ngajelaskeun yén tawaran produk, sanés unggal extruder kembar-screw paralel.Spesifikasi paralel pipa PVC Nanhaiya
Konfigurasi paralel 65 mm kituna teu bisa diolah salaku gaganti pikeun 65/132 assembly kerucut sabab duanana déskripsi ngandung "65." Kuring ogé bakal napsirkeun diaméter kerucut kadua salaku rasio L / D atanapi diaméter pipa-pipa.
Kacindekan kuring tina ulasan spésifikasi ieu nyaéta yén katalog tiasa ngabantosan produk daptar pondok, tapi éta henteu tiasa nyatujuan konvérsi. Sateuacan nyarankeun assembly, abdi bakal merlukeun konfigurasi mesin, gambar panganteur, rumusan jeung target produksi. Kuring lajeng bakal misahkeun kasaluyuan diménsi tina kinerja prosés nu masih perlu verifikasi.
Nu méré pembeli hasil beton ti babandingan: a diartikeun gambar-review jeung wengkuan sidang, tinimbang hiji jangji unsupported yén ngarobah géométri screw bakal ningkatkeun kaluaran atawa ngurangan konsumsi énergi.
Nyiapkeun sarta sangkan méré konfirmasi spésifikasi comparable
-
Nangtukeun produk jeung formulasi
Identipikasi gambar produk, révisi resep, formulir feed jeung syarat kualitas lumaku. Rékam muatan pangisi sareng unitna sareng kalebet rentang produk anu dimaksud.
-
Konfirmasi watesan garis
Sebutkeun titik kaluaran anu diperyogikeun sareng ngaidentipikasi kaayaan tuang, drive, alat, cooling, haul-off sareng motong anu kedah ngadukung aranjeunna.
-
Pariksa mesin jeung gambar
Nyadiakeun identitas mesin, susunan rotasi, screw na laras gambar, sambungan drive, panganteur ningkatna sarta ukuran maké diposisikan pikeun bagian ngagantian.
-
Nangtukeun unggal konfigurasi calon
Tanya supplier pikeun ngaidentipikasi géométri, bahan, surfaces digawé, auxiliaries relevan sarta exclusions cutatan. Misahkeun wengkuan komponén tina sagala parobahan-mesin lengkep.
-
Satuju kana kaayaan sidang jeung rékaman
Ngalereskeun bahan, produk, jaman sampling sareng wates énergi. Laju catetan, tekenan sareng suhu di lokasi anu namina, kaluaran kasar sareng katampa, nolak, kaayaan curhat sareng hasil uji produk.
-
Nampa pas mékanis jeung produksi misah
Pariksa rakitan anu disayogikeun ngalawan gambar anu disatujuan, teras evaluasi produksi dumasar kana kriteria kualitas sareng kaluaran anu disatujuan. Tetep dua rékaman ditampa numbu ka konfigurasi diuji.
Kirim surélék Nanhaiya a PVC screw-na-laras ringkes
Pikeun komponén kerucut atawa paralel, kirimkeun informasi mesin, rumusan, gambar produk jeung rékaman produksi ayeuna. Sebutkeun naha anjeun kedah mulangkeun prosés anu tos aya atanapi ngira-ngira tugas anu dirobih, ku kituna usulan komponén alamat tugas anu leres.
Zhoushan Nanhaiya Plastik Mesin Co., Ltd.
Surélék:info@nhyscrew.com
Lokasi: Distrik Dinghai, Zhoushan, Zhejiang, Cina.
Patarosan anu sering ditaroskeun
Dupi extruders screw kembar paralel salawasna co-puteran?
No Paralel ngajelaskeun géométri screw-sumbu, bari co-puteran jeung counter-puteran ngajelaskeun gerak. Sebutkeun duanana widang nalika ngabandingkeun alat. Pikeun tugas seleksi PVC ieu, konfigurasi relevan jeung tugas ékstrusi langsung kudu ngadegkeun saméméh ngagunakeun kapasitas, Pergaulan atawa klaim énergi ti tipe séjén mesin kembar-screw.
Nyaeta extruder screw kembar kerucut salawasna hadé pikeun PVC?
No A rumusan PVC jeung sarat produk teu milih géométri ku sorangan. Bandingkeun konfigurasi kerucut sareng paralel anu diusulkeun dina kaayaan pakan, kualitas sareng produksi anu disatujuan. Pikeun ngagantian, mesin anu dipasang sareng antarmuka anu disatujuan ngawatesan pilihan sateuacan perbandingan prosés tiasa nyatujuan arsitéktur anu béda.
Desain mana anu ngagunakeun énergi anu langkung sakedik per kilogram?
Label géométri henteu netepkeun jawaban. Ukur énergi sareng massa produk anu ditampi dina interval anu sami, nganggo wates alat anu dinyatakeun. Bandingkeun titik operasi diperlukeun pikeun jadwal produksi. Hiji mesin bisa nganteurkeun leuwih ditarima kg / h bari maké leuwih kWh per kilogram katampa dina titik éta.
Tiasa screw kerucut jeung tong ngaganti susunan paralel?
Aranjeunna teu majelis ditukeurkeun. A konversi merlukeun review ngeunaan arsitéktur mesin, outputs gearbox, sambungan aci, ningkatna sarta interfaces prosés. Pikeun urutan ngagantian biasa, tangtukeun assembly loyog pikeun mesin dipasang. Ulah approve konversi tina angka model katalog atawa nilai diaméter dibagikeun.
Naon anu nomer modél sapertos 65/132 nyarioskeun ka anjeun?
Nanhaiya daptar Φ65/Φ132 salaku pasangan diaméter screw-na-laras kerucut. Konfirmasi lokasi dimensi na géométri lengkep dina gambar. The designation nyalira teu ngadegkeun panjang processing, arah rotasi, kaluaran, ukuran pipe atawa interchangeability. Diaméter kadua sanes rasio L / D anu henteu dimensi.
Inpormasi naon anu diperyogikeun pikeun ngabandingkeun duanana konfigurasi?
Nyadiakeun révisi rumusan, formulir feed, gambar produk, syarat kualitas sarta rentang kaluaran-ditampi. Kaasup konfigurasi mesin sarta interfaces pikeun karya ngagantian. Tanya unggal supplier pikeun nangtang wengkuan parabot na diusulkeun sarta kaayaan sidang, lajeng ngabandingkeun fit mékanis, ditampa produk jeung ongkos operasi salaku kaputusan misah.