Naon bédana campuran distributive sareng dispersive?
Pikirkeun distribusi salaku patarosan lokasi sareng dispersi salaku patarosan ngeunaan ukuran domain atanapi aglomerat. Mindahkeun gugusan pigmén badag kana bagian séjén tina ngalembereh robah lokasina. Megatkeun rumpun nu jadi aglomerat leutik ngarobah dispersi na. Hiji hasil henteu netepkeun anu sanés.
| Patarosan | Campuran distributif | Pergaulan dispersive |
|---|---|---|
| Naon anu kudu dirobah? | Kasaragaman spasial komponén. | Ukuran aglomerat atanapi dispersed-fase. |
| Naon fungsi aliran? | Beulah, reorient na recombine bahan. | Larapkeun stress cukup pikeun deformasi atawa direcahna. |
| Naon anu kudu urang nalungtik? | Komposisi atanapi konsistensi warna dina sampel anu ditetepkeun. | Sésana agglomerates atanapi morfologi fase. |
| Naon buktina anu teu cekap? | Ukuran partikel anu saé dina hiji sampel terasing. | Warna pellet anu katingali seragam. |
Bedana dijelaskeun dinaPanungtun screw-fungsionalitas NC State Extension. Paling elemen nyata nyumbang kana duanana prosés. Patarosan mangpaat nyaéta naha bahan narima kasaimbangan diperlukeun, teu naha unsur milik permanén dina hiji kategori.
Pikeun purchasing, nulis hasil nu dipikahoyong salaku sarat observasi. Identipikasi naon anu kedah janten langkung seragam, anu aglomerat atanapi fitur fase henteu tiasa ditampi, sareng kumaha laboratorium bakal ngalaporkeunana. Paménta pikeun "campuran anu langkung saé" ngajantenkeun kaputusan éta henteu kajawab.
Pituduh ieu patali jeung gabungan puteran ganda-screw. Ngadegkeun tugas parabot munggaran lamun anjeun ngabandingkeun hiji garis screw tunggal atawa prosés PVC rotasi lawan. Urangsingle-screw versus twin-screw pituduh bahanalamat éta pilihan lega.
Diagnosis cacad saméméh ngarobah screw nu
Ngajelaskeun cacad saméméh ngaran unsur ngagantian. Urang bakal menta sampel dihijikeun ka jaman operasi sarua salaku feeder, speed, suhu jeung catetan beban. Sampel tanpa kaayaan prosés ngajadikeun hésé ngabedakeun masalah konfigurasi repeatable tina gangguan samentara.
| Observasi | Bukti urang bakal menta | Kaputusan munggaran |
|---|---|---|
| Warna robah kana waktu | Sampel anu dilabélan waktos sareng rékaman pangiriman feeder. | Nalungtik konsistensi dosing saméméh ngarobah géométri. |
| Bintik-bintik katingali | Bagian atanapi micrographs dibandingkeun sareng bahan asup. | Identipikasi agglomerates, bahan unmelted, degradasi atawa kontaminasi. |
| A cacad dimimitian sanggeus robah resep | Formulasi saméméhna sareng ayeuna, bentuk feed sareng setelan. | Misahkeun tugas pamrosésan énggal tina karusakan anu aya hubunganana sareng ngagem. |
Naon anu kuring pariksa sateuacan nyarankeun campuran anu langkung kuat
Nalika kuring meunteun masalah campuran kembar-screw, mimitina kuring misahkeun komposisi anu henteu rata tina partikel anu henteu direcah. Specks ditingali dina sampel pellet teu cukup pikeun menerkeun bagian kneading kuat. Kuring menta kelas résin, formulir aditif jeung loading, perenah screw ayeuna, catetan dahar, sarta sampel dikumpulkeun dina kaayaan operasi stabil.
Léngkah kuring salajengna nyaéta pikeun netepkeun naon bintik-bintik éta. Kuring bakal nalungtik bagian tina bahan jeung ngabandingkeun cacad jeung bahan aslina. Pigmén aglomerasi, résin anu teu dilebur sareng bahan anu didegradasi peryogi réspon anu béda. Nambahkeun inténsitas campur sateuacan ngaidentipikasi cacadna tiasa ngirim panalungtikan ka arah anu salah. Bédana antara lebur goréng jeung campuran goréng ogé peringatan sentral dinaJim Frankland urang single-screw Pergaulan hidayah.
Pikeun review screw, Kuring mertimbangkeun lebar disc, panjangna blok, sudut stagger sarta arah conveying babarengan. Kuring ogé pariksa elemen sabudeureun, lokasi feed jeung clearances diukur. Hiji blok kneading teu bisa ditaksir leres tina sudut na nyalira. Posisina dina prosés sareng kaayaan bahan anu asup kana éta masalah.
Sateuacan nyarankeun parobihan, kuring bakal netepkeun garis dasar pikeun throughput, suhu lebur saleresna, beban drive sareng ukuran kualitas anu relevan. Kuring lajeng bakal ngabandingkeun hiji robah konfigurasi diyakinkeun sanggeus prosés geus stabilized, ngajaga rumusan jeung métode sampling konsisten. Upami nyoco teu stabil atanapi komponén anu tos dianggo, kuring bakal ngabéréskeun masalah éta sateuacan nganggo bagian campuran énggal pikeun ngimbangan.
Kriteria ditampa kuring nyaéta spésifikasi produk anu disatujuan. Konfigurasi anu ngaleungitkeun aglomerat anu katingali tapi ngarusak morfologi serat anu diperyogikeun atanapi ngaleuwihan wates operasi sanés paningkatan anu tiasa ditampi. Kuring bakal nahan konfigurasi nu delivers kualitas Pergaulan diperlukeun dina wates termal jeung mékanis garis urang, tinimbang neruskeun nambahkeun larangan saukur kusabab mesin bisa sabar eta.
Kumaha extruders kembar-screw ngahasilkeun campuran
Susunan ulang aliran sareng setrés lokal ngalakukeun padamelan anu béda
Aksi distributif asalna tina pamisahan, manjang sareng nyusun ulang bahan. Peta dispersive merlukeun stresses cukup pikeun deformasi fase dispersed atawa nungkulan résistansi dina hiji aglomerat. Geser jeung aliran extensional ngajelaskeun mékanisme deformasi; aranjeunna henteu target kualitas misah nu ngaganti sebaran sarta dispersi.
Charlie Martin urangreview teknis ngeunaan campuran kontinyu kembar-screwngajelaskeun interaksi elemen screw, ngeusi wewengkon processing jeung bagian conveying. Diskusi alatna mangpaat di dieu; Kaayaan formulasi farmasi dina ulasan éta henteu kedah dialihkeun kana resep plastik industri.
Speed mangrupa input, teu hasil ditampa
Pikeun interpretasi aliran geser lokal, setrés gumantung kana viskositas bahan dina suhu sareng laju deformasi anu relevan. Angka rpm nyalira henteu nangtukeun kaayaan éta, salakupartikel-tracking ngabandingkeun handapngagambarkeun. Bandingkeun parobahan laju anu diusulkeun sareng suhu lebur anu saleresna, laju eupan sareng hasil kualitas, tinimbang nganggo laju salaku pangganti pangukuran dispersi.
Tingali saluareun rata-rata waktos tinggal
Distribusi waktu tinggal ngajelaskeun sabaraha lila porsi béda bahan tetep dina prosés. Pikeun ulasan ringkes, tanyakeun dimana panyajak asup, dimana éta dideteksi sareng kaayaan operasi mana anu diterapkeun. Nilai rata-rata tanpa inpormasi éta henteu cekap pikeun ngabandingkeun dua perenah.
Catetan percobaan anu disarankeun kami misahkeun input tina hasil. Setélan rékaman sareng pangiriman bahan salaku input; ngarékam konsistensi jeung morfologi bahan réngsé salaku hasil. Jaga suhu sareng beban salaku konstrain operasi. Struktur ieu nyegah laporan percobaan tina nelepon hiji input énergi luhur perbaikan kualitas saméméh produk geus ditaksir.
elemen screw Extruder sarta fungsi campur kode maranéhna
Hiji kulawarga unsur mangrupakeun labél awal mangpaat, lain spésifikasi kinerja lengkep.Pituduh unsur NC Statedistinguishes conveying, ngabalikeun, kneading na toothed elemen sarta ngécéskeun yén nomenclature variasina antara pabrik. Urang bakal ngagunakeun gambar sabenerna sarta géométri, tinimbang mindahkeun kode supplier sejen pikeun cutatan a.
| Kulawarga unsur | Peran pikeun marios | Naon urang bakal menta |
|---|---|---|
| Nepikeun | Angkutan sareng kaayaan ngeusian lokal. | Timbel, panjang, handedness jeung larangan tatangga. |
| Blok kneading | Deformasi, Pergaulan jeung conveying atawa pangwatesan. | Lebar disc, cacah, total panjang, stagger sarta arah conveying. |
| Toothed atanapi dedicated mixer | Susunan ulang aliran sareng paparan setrés gumantung géométri. | profil lengkep, posisi operasi sarta bukti pikeun tugas dimaksudkeun. |
Ulah nganggap yén conveying elemen nyumbang nanaon kana campur, atawa yén unggal unsur toothed téh éksklusif distributive. Perbandingan anu leres nyaéta antara geometri anu diartikeun dina kaayaan anu dinyatakeun. Ngadegkeun naha gambar ngajelaskeun assembly segmented atawa screw hiji-sapotong saméméh nyawalakeun kalenturan ngagantian.
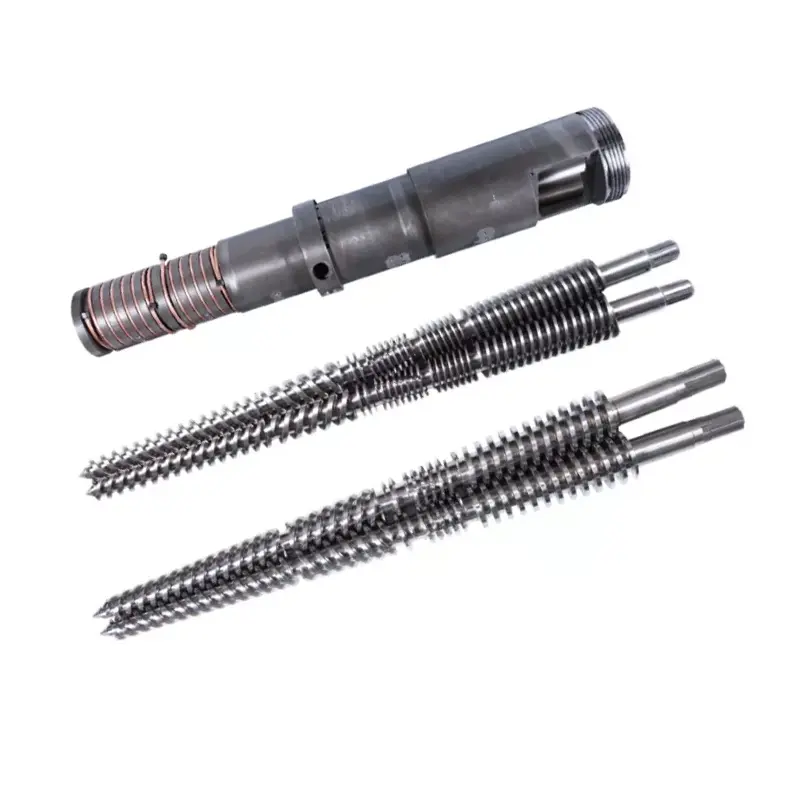
Urangco-puteran paralel kembar screw tongKaca produk ngaidentipikasi rotasi arah anu sami, aplikasi intermeshing sareng gabungan. Rincian éta netepkeun kategori alat anu relevan. Pikeun pesenan, konfigurasi anu disatujuan masih kedah ngaidentipikasi bagian kerja individu sareng antarmuka kawin.


Fitur desain screw anu ngadalikeun campuran, panas sareng ngagem
Pisahkeun lebar disc, cacah disc jeung panjang blok
Ieu mangrupikeun ukuran anu aya hubunganana, tapi sanés déskripsi anu tiasa ditukeurkeun. Kenneth Russell uranganalisis campuran kembar-screwngécéskeun kacenderungan akrab pikeun cakram lega pikeun ni'mat Peta dispersive sarta cakram narrower pikeun ni'mat division na redistribution. Ogé stresses pangaruh pangwatesan, keusikan jeung suhu ngalembereh.
Kacenderungan éta sanés aturan pameseran universal. Lamun ngabandingkeun hiji robah lebar disc, panjangna blok jeung kabiasaan conveying babarengan, hasilna teu bisa attributed ka lebar nyalira. Tanyakeun variabel mana anu dirobih sareng ukuran kualitas mana anu ningkat.
Baca sudut stagger kalawan arah conveying sarta eusian
Hiji blok kneading nétral teu boga aksi ngompa maju alamiah; bahan masih bisa ngaliwatan dina aksi prosés sabudeureun. elemen sabalikna ngalawan angkutan maju. Mangpaatna gumantung kana kaayaan ngeusian sareng tekanan anu dimaksud. Sanes "nétral" atanapi "mundur" mangrupikeun instruksi otomatis pikeun ningkatkeun unggal bagian campuran.
| Usul robah | Catetan ngabandingkeun diperlukeun | Alesan pikeun nolak sidang |
|---|---|---|
| géométri kneading béda | Dimensi, runtuyan unsur, data kualitas sarta throughput stabil. | Cacad target tetep atanapi harta anu diperyogikeun rusak. |
| Pangwatesan anu langkung ageung | Suhu lebur sabenerna, tekanan, beban drive sareng kabiasaan tuang / curhat. | A mesin atawa bahan wates ngaleuwihan. |
| Malikkeun clearances gawé | Ukuran screw / laras anu cocog dina posisi anu namina. | Majelis gagal syarat pas atanapi clearance anu disatujuan. |
Durability dimimitian ku tugas sabenerna
Kami nyebarkeun 38CrMoAlA sareng kisaran jero nitriding 0,50 dugi ka 0,70 mm dinaspésifikasi produk co-puteran. Ieu mangrupikeun data bahan sareng perawatan, sanés rating kualitas campuran atanapi jaminan kahirupan jasa. Aranjeunna teu nangtukeun clearance ngajalankeun.
Pikeun rumusan abrasive, kami bakal nyuhunkeun identitas pangisi, ngamuat sareng ngagem peta sateuacan milih sistem permukaan. Tinjauan géométri sareng panyalindungan ngagem mangrupikeun kaputusan anu misah. Permukaan anu langkung keras henteu tiasa nunjukkeun yén profil campuran anu teu cocog leres. Urangclearance kembar-screw paralel sareng pituduh ngagemngécéskeun catetan inspeksi cocog.
Mariksa komponén ngan dina prosedur isolasi, cooling jeung penanganan disatujuan pabrik. Ulah ngurangan clearance atawa ngarobah hiji assembly luar wates disatujuan maker mesin pikeun neangan leuwih campur kode.
Kumaha carana ngatur profil kembar-screw pikeun Pergaulan
Pariksa urutan ngolah tugas sateuacan milih blok campuran. Martin urangkontinyu-pergaulan reviewngajelaskeun nyoco metered, conveying, lebur, ngeusian wewengkon campur jeung ngurangan. Propil kedah nyayogikeun fungsi éta babarengan. Rekomendasi unsur anu mandiri nyababkeun kaayaan asupna sareng tugas tekanan hilir henteu ditangtukeun.
Nangtukeun naon anu ngahontal unggal bagian campuran
Pikeun parobahan anu diusulkeun, sebutkeun naha bahanna asup kana pélét, bubuk, cair atanapi konséntrasi, sareng idéntifikasi posisi eupanna. Urang bakal nanya naon kaayaan lebur atawa wetting diperlukeun saméméh tugas dispersi dimaksudkeun. Perbandingan campuran teu kedah nyumputkeun parobahan kumaha bahan asup kana prosés.
Tetep dahar, pangwatesan jeung venting disambungkeun
Sateuacan nambahkeun unsur restrictive, ménta desainer prosés mariksa tekanan sarta ngeusian sarat sabudeureun feeders samping na vents. Kami moal nyatujuan perobahan tina sketsa anu ngan ukur nyampur anu ngaleungitkeun antarmuka éta. Catet paripolah anu ditampi dina unggal bukaan salaku bagian tina ringkes sidang.
Identipikasi dimana suhu bahan diukur sareng dimana sampel kualitas dicandak. Upami teu kitu, bacaan anu langkung panas dina lokasi anu béda tiasa disalahartikeun pikeun naékna suhu anu disababkeun ku unsur anyar. Tetep lokasi pangukuran dibereskeun nalika tujuanana nyaéta ngabandingkeun langsung.
Cocogkeun kasaimbangan campuran sareng formulasi
Sebutkeun bahan nalika asup kana extruder. Konsentrasi warna anu tos kasebar sareng pigmén atah anu ngaglomerasikeun henteu ngalaksanakeun tugas anu sami. Kami bakal nyuhunkeun inpormasi bahan supplier sareng mariksa formulir anu bakal datang sateuacan mutuskeun naha kabutuhan poko nyaéta redistribusi, deagglomeration atanapi duanana.
| Materi singget | Patarosan pikeun ngajawab | Bukti pikeun kaasup kana ditampa |
|---|---|---|
| Masterbatch warna pra-dispersed | Naha dosis sareng distribusi konsisten, sareng aya aglomerat sésa? | Sampling waktos / posisi, konsistensi warna sareng penilaian dispersi anu tiasa dianggo. |
| Agglomerating pigmén atawa mineral filler | Naha bahanna dibasahan sareng tetep aglomerat anu teu tiasa ditampi? | Pangukuran aglomerat anu ditetepkeun sareng sipat produk anu diperyogikeun. |
| Sanyawa kaca-serat | Naha campuran nyumponan kaseragaman sareng syarat serat anu dipikagaduh? | Morfologi serat sareng sipat mékanis anu ditangtukeun. |
| Campuran polimér atanapi sanyawa sénsitip panas | Naon morfologi fase jeung wates suhu/waktu? | Morfologi, indikator degradasi jeung tés produk rengse relevan. |
Russell urangcampur sawalangagunakeun karbon hideung cohesive salaku conto bahan merlukeun dispersi jeung kontras bagian intensif kalayan perlakuan gentler serat. Éta ngadukung ringkes khusus bahan, sanés aturan yén unggal bahan anu dieusian peryogi konfigurasi anu paling ketat.
Ulah cutatan hiji profil keur unggal tugas granulation
Urangscrew kembar paralel granulationkaca daptar produksi pellet thermoplastic, kaasup pe jeung PP, sarta ngarojong parawan jeung bahan didaur kalawan kustomisasi konfigurasi. Pikeun cutatan, éta kategori lega kudu narrowed kana kelas sabenerna, loading aditif, formulir feed jeung produk diperlukeun.
Kami bakal naroskeun naha feed daur ulang parantos robih komposisi atanapi tingkat kontaminasi sateuacan ngahubungkeun cacad anyar kana screw. Kitu ogé, urang moal nampi cek warna-hijina pikeun kelas anu diperkuat serat anu spésifikasi pameseranna kalebet kinerja mékanis. Tes ditampa kedah nuturkeun alesan aditifna aya.
Kumaha pariksa kualitas campuran tinimbang nebak
Naha kuring ngabandingkeun paparan stress tinimbang speed screw nyalira
Kuring bakal ngagunakeun ulikan ku Jan Philipp Oldemeier na Volker Schöppner salaku titik awal mangpaat nalika ngabandingkeun konfigurasi Pergaulan. Panalungtikan maranéhanana nalungtik elemen screw ngagunakeun simulasi aliran tilu diménsi sarta tracking partikel, tinimbang nganggap yén unggal partikel ngalaman kaayaan campur kode sarua.
Pikeun géométri ZSK25 sareng PP FPH50, panalungtik netepkeun suhu lebur 220 ° C sareng throughput 20 kg / jam. Ngaronjatkeun kagancangan unsur campur toothed ti 200 nepi ka 400 rpm naékkeun rata-rata tegangan geser maksimum partikel dilacak ti kira 37.900 nepi ka 54.400 Pa. Pikeun blok kneading KB24 dina kaayaan anu sarua, nilai pakait ngaronjat ti kira 27.900 nepi ka 48.400 Pa.
Ieu simulasi hasil setrés, teu diukur perbaikan kualitas sanyawa rengse. Panulis ogé nyatakeun yén validasi ékspérimén masih ditangguhkeun.Baca ulikan aslina.
Kacindekan rékayasa kuring nyaéta yén laju waé mangrupikeun spésifikasi anu teu lengkep. Sateuacan nyarankeun salah sahiji unsur pikeun produksi, kuring bakal meryogikeun bukti yén paparan setrésna nyababkeun cacad anu saleresna, dituturkeun ku pamariksaan dispersi, suhu lebur, beban drive sareng pasipatan anu diperyogikeun produk.
Pilih tés anu cocog sareng spésimén
ISO 23900-5:2015, dikonfirmasi dina 2025, ngajelaskeun test nilai tekanan filter pikeun assessing dispersi colorant dina polimér thermoplastic. Ieu métode relevan mertimbangkeun pikeun concentrates warna dipaké dina Tonjolan jeung ngalembereh spinning; laboratorium kedah netepkeun kaayaan persiapan sareng tés anu cocog.
ISO 18553:2025alamat partikel / ukuran aglomerat jeung rating dispersi dina pipa polyolefin, fittings jeung sanyawa. Lingkup na nyatakeun ngawengku eusi karbon hideung handap 3% ku massa jeung eusi pigmén handap 5%. Entong nerapkeun wengkuan éta sacara otomatis ka masterbatch anu kentel pisan atanapi ka unggal sistem pangisi.
Misahkeun catetan kualitas ti catetan operasi
Pikeun distribusi, tangtukeun dimana sareng iraha conto dicandak sareng ukuran konsistensi naon anu pas. Pikeun dispersi, tangtukeun persiapan spésimén sareng penilaian aglomerat atanapi morfologi anu relevan. Satuju kriteria katampi sareng spésifikasi produk sareng laboratorium sateuacan sidang, tinimbang milih ambang pas saatos ningali hasilna.
Pikeun babandingan énérgi, sebutkeun naha nilai anu dilaporkeun nyaéta input drive, estimasi kakuatan aci atanapi ukuran garis anu langkung lega, sareng idéntifikasi dasar aliran massa. Entong ngabandingkeun teu sapertos nomer "UKM" atanapi ngarawat hiji angka énergi rata-rata salaku bukti paparan setrés lokal. Kami bakal ngarékam énergi sareng beban sareng kualitas, sanés ngagentos tés kualitas sareng aranjeunna.
Rekomendasi kami: nahan kolom anu misah pikeun kualitas, kaluaran anu ditampi stabil, suhu lebur sareng beban mékanis. Approve konfigurasi ngan lamun meets sarat sapuk dina unggal kolom relevan.
Reviewing konfigurasi screw pikeun kualitas Pergaulan jeung durability
Paké review dikawasa tinimbang runtuyan pangaluyuan nu teu patali. Alur kerja di handap ieu mangrupikeun metode anu diusulkeun pikeun ngarobih keluhan campur kana ringkes konfigurasi. Éta henteu otorisasi operasi di luar wates produsén mesin atanapi ngagentos prosedur kontrol sareng kaamanan pabrik.
-
Nangtukeun cacad jeung target ditampa
Ngajelaskeun cacad kalawan sampel wawakil sarta spésifikasi produk diperlukeun. Mutuskeun mana panyebaran, dispersi jeung pangukuran-harta rengse bakal nangtukeun ditampa saméméh ngarobah garis.
-
Ngarekam baseline comparable
Rékam révisi formulasi, formulir bahan, laju eupan, speed screw, suhu lebur diukur, tekanan, beban drive jeung kaluaran stabil. Sampel labél sareng waktos operasi sareng lokasi pangukuran anu sami.
-
Pariksa dahar, lebur jeung maké
Tinjauan konsistensi feeder sareng ngaidentipikasi partikel dina cacad. Lamun disangka maké, ménta ukuran screw-na-laras nu cocog dina prosedur inspeksi disatujuan saméméh nyarankeun révisi géométri campuran.
-
Pilih hiji parobahan anu dibenerkeun
Sebutkeun mékanisme parobahan anu dimaksudkeun pikeun diatasi. Dokuméntasi dimensi unsur, arah, runtuyan jeung interfaces kapangaruhan. Gaduh insinyur prosés anu tanggung jawab nyatujuan parobihan sareng wates operasina.
-
Bandingkeun sanggeus prosés stabilizes
Paké stabilisasi sapuk jeung prosedur sampling. Tetep rumusan jeung métode test konsisten, catetan sagala béda bisa dihindari, sarta ngabandingkeun kualitas babarengan jeung suhu, beban sarta kaluaran ditarima.
-
Narima, ngarévisi atawa balik deui ka garis dasar
Narima perobahan ngan lamun minuhan standar kualitas sarta operasi kriteria. Lamun gagal, ngawétkeun papanggihan tur turutan balik disatujuan atawa prosedur révisi tinimbang nambahkeun larangan sejen tanpa hipotesa anyar.
Naon anu urang peryogikeun kanggo ringkes komponén
Kirimkeun identitas mesin, gambar konfigurasi, diaméter screw nominal, jarak puseur, aci atawa drive rinci sambungan, sarta sagala peta maké diukur. Kalebet bahan sareng rékaman operasi di luhur. Pikeun sistem segmented, nangtukeun runtuyan unsur; pikeun screw hiji-sapotong, nangtukeun bagian gawé dina gambar lengkep. Mechanical fit sarta Pergaulan kinerja perlu cék ditampa misah.
Patarosan anu sering ditaroskeun
Naha pencampuran distributif tiasa ngarobih aglomerat pigmén?
Pergaulan Distributive utamana redistributes bahan; eta teu ku sorangan netepkeun yén stress sadia cukup pikeun megatkeun hiji aglomerate. Unsur nyata tiasa nyumbang kana duanana modus campuran. Mariksa aglomerat sésa-sésa sacara misah tina warna atanapi keseragaman komposisi sateuacan mutuskeun naha tindakan anu langkung seueur diperyogikeun.
Naha ningkatkeun kagancangan screw sok ningkatkeun pergaulan?
No Speed mangrupa input operasi, bari bisa ditarima campur kode mangrupakeun hasil produk diukur. Bandingkeun parobahan laju sareng kaayaan nyoco, suhu lebur saleresna, beban drive sareng tés kualitas anu disatujuan. Entong nampi setélan rpm anu langkung luhur upami sipat produk atanapi wates operasi anu diperyogikeun henteu acan kapendak.
Naha blok kneading 90 derajat langkung saé pikeun dispersi?
No sudut Stagger ngan hiji variabel géométri. Lebar disc, total panjang blok, arah conveying, kaayaan ngeusian sarta konfigurasi sabudeureun ogé perlu review. Blok nétral tiasa ngalangkungan bahan dina tindakan prosés sakurilingna; nétral henteu hartosna yén bahan tetep cicing.
Tiasa toothed campur elemen ogé nyadiakeun pergaulan dispersive?
Leres, gumantung kana géométri sareng kaayaan operasi. Hiji unsur digambarkeun salaku mixer distributive masih bisa ngahasilkeun stresses lokal. Nyuhunkeun bukti kanggo profil sareng tugas material anu saleresna tinimbang ngarawat nami kategori salaku pedaran lengkep ngeunaan pagelaranana.
Naha corétan warna tiasa tetep saatos nambihan langkung blok kneading?
Langkung blok kneading teu ngaidentipikasi atawa ngaleungitkeun cukang lantaranana ku sorangan. Pariksa stabilitas dosis, formulir bahan asup, kaayaan lebur jeung sampel dikumpulkeun dina operasi comparable. Teras tangtukeun naha masalah anu sésana nyaéta distribusi spasial, aglomerat anu teu dispersed atanapi cacad sanés sateuacan ngadamel perobihan konfigurasi salajengna.
Naon hartina konfigurasi wilah screw dina ékstrusi kembar-screw?
Pikeun pituduh ieu, konfigurasi anu gunana nyaéta susunan axial tina bagian conveying, kneading sareng campuran, kalebet dimensi sareng arahna. Paké eta istilah husus dina gambar. Nelepon sakabéh assembly konfigurasi sabeulah teu nangtukeun fungsi processing na atawa ngajadikeun kode unsur suppliers béda bisa ditukeurkeun.