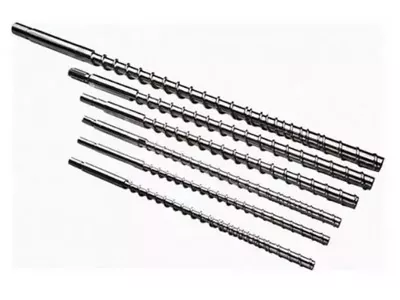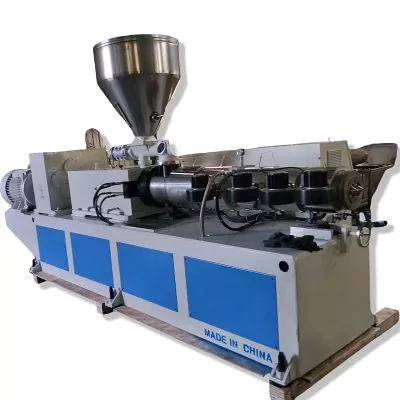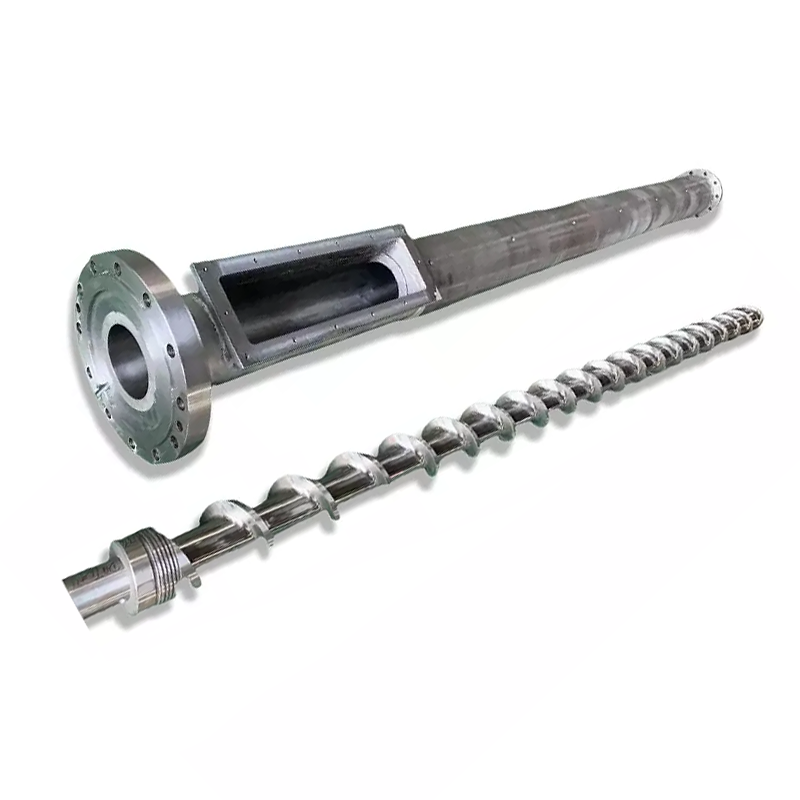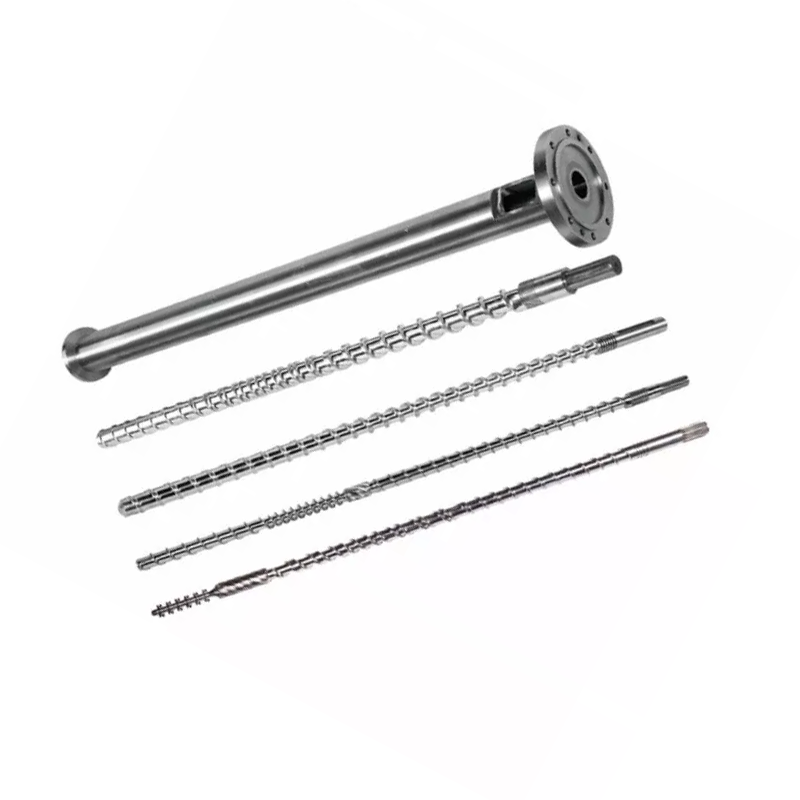
Garis katuhu teu mutuskeun ku count screw nyalira. Diputuskeun ku naon anu kedah kajantenan antara bahan baku anu henteu rata sareng pellet anu tiasa ditampi: tuang, ngalembereh, nyampur, miceun gas, saringan kontaminasi, ngawangun tekanan, motong sareng garing.


Pilih agaris pelletizing single-screwnalika feedstock geus deukeut ka rumusan ahir jeung jobs utama anu stabil conveying, lebur, filtration ngalembereh, generasi tekanan sarta motong pellet. Ieu mangrupakeun titik awal praktis pikeun konsisten pe atanapi PP regrind, basajan ulang pelletizing, karya laboratorium sarta leutik pikeun produksi sedeng.
Pilih agaris pelletizing kembar-screw paralellamun mesin kudu sanyawa ogé pelletize. Éta langkung cocog pikeun pangisi, pigmén, campuran polimér, masterbatch, plastik anu dirobih, sababaraha aliran feed sareng devolatilisasi anu langkung kuat. Ulah meuli garis kembar-screw wungkul sabab kaluaran didaptarkeun na leuwih luhur. Mésér éta nalika fungsi prosésna cocog sareng formulasi.
Mimitian ku transformasi bahan, sanes nami mesin
A meuli mindeng miwarang kami pikeun garis kembar-screw sanggeus ningali kecap "output tinggi" atawa "gaul hadé". Éta ngalangkungan patarosan anu paling penting: naon anu asup kana hopper, sareng kumaha bédana kedah janten sateuacan dugi ka kantong?
Mun bersih, granules seragam ngan perlu dilebur sarta motong deui, mesin compounding kompléks nambahkeun kadali, karya beberesih sarta ngagem titik tanpa merta ngaronjatkeun pellet salable. Lamun sababaraha powders, colorants jeung polimér kudu jadi hiji sanyawa konsisten, a screw conveying basajan bisa ninggalkeun masalah kualitas nyata teu kacekel.
| tugas produksi | titik awal pangalusna | Naha | Naon bisa ngarobah jawaban |
|---|---|---|---|
| Re-pelletizing a stabil, diurutkeun PE atawa PP stream | screw tunggal | Lebur langsung, generasi tekanan sarta filtration kalawan pajeulitna garis handap | Uap, bau, citak, aliran ngalembereh dicampur, aditif atawa kontaminasi beurat |
| flakes pilem didaur kalawan dénsitas bulk low | Screw tunggal sareng tuang anu direkayasa | The bottleneck munggaran bisa jadi konsistensi feed, teu nyampur | volatiles parna, polimér campuran atawa koreksi resep bisa ni'mat screw kembar |
| Warna atanapi aditif masterbatch | screw kembar paralel | Unsur campur modular sareng bahan anu dikontrol ngadukung dispersi | Resep premixed kabuktian kalawan paménta dispersi modest bisa ngajalankeun dina screw tunggal husus |
| Kalsium karbonat atawa sanyawa kaeusi séjén | screw kembar paralel | Dahar misah sareng zona distributive sareng dispersive anu tiasa dikonfigurasi | Beban pangisi, bentuk partikel, abrasiveness sareng kaseragaman harta anu diperyogikeun |
| alloy polimér atawa modifikasi réaktif | screw kembar paralel | Tempat tinggal, campur sareng venting tiasa diatur ku zona prosés | Kinétika réaksi, sensitipitas panas sareng sarat tekanan hilir |
| Laboratorium atanapi pilot ulang pelletizing | screw tunggal | perenah kompak, operasi basajan tur pangropéa gampang | Percobaan sorangan bisa merlukeun compounding modular fléksibel |
| sanyawa PVC | Tangtukeun heula resepna | Duanana kulawarga garis Nanhaiya daptar PVC, tapi aranjeunna ngalayanan tugas prosés béda | Bubuk dahar, sensitipitas termal, filler, plasticizer, Pergaulan jeung métode pellet-motong |
| High-throughput dirobah palastik | screw kembar paralel | Kapasitas garis anu langkung ageung diémbarkeun ditambah pilihan campuran, nyoco sisi sareng pilihan devolatilisasi | Ulah ukuran tina kg / h wungkul; torsi, dénsitas bulk sarta spésifikasi produk diatur laju usable |
Pandangan pabrik kami:mesin cheapest nyaeta garis nu ngalengkepan transformasi diperlukeun tanpa nambahkeun tahapan perlu. Kadang-kadang nu screw tunggal. Kadang-kadang screw kembar nyegah blending ulang, Tonjolan ganda atawa kaluar-spésifikasi pellets. Urang bakal resep ningali resep lengkep ti count screw preselected meuli urang.
Garis pelletizing mangrupakeun ranté tina tahapan prosés numbu
Duanana jenis garis merlukeun leuwih ti hiji extruder. Nanhaiya urangrentang mesin extruder palastikngajelaskeun lima sistem inti: nyoco; plasticizing kalawan screw, tong, pemanasan sarta cooling; transmisi; sirah maot; sarta shaping, cooling jeung traction. Dina proyék pelletizing, filtration, motong, drying atawa screening jeung kempelan ngalengkepan ranté.
1. Nyiapkeun jeung eupan
Nangtukeun naha inputna nyaéta pellet, bubuk, flake, film, aglomerate atanapi campuran. Kapadetan bulk, bridging sareng stabilitas laju feed nangtukeun naha hopper gravitasi, feeder paksa atanapi feeder leungitna-di-beurat anu misah diperyogikeun.
2. Ngalembereh jeung transformasi
The screw na tong kudu ngalembereh, nepikeun tur gaul tanpa ngaleuwihan suhu bahan atawa wates geser. Pikeun compounding, garis ogé bisa jadi perlu dahar samping, bagian kneading na vents atmosfir atawa vakum.
3. Filter sarta ngawangun tekanan
A changer layar ngaleungitkeun kontaminasi fisik unmelted. A paeh perlu tekanan stabil sarta aliran, jadi ngurangan screw, pilihan pompa ngalembereh tur aréa filtration kudu ukuran salaku hiji bagian.
4. Motong ngalembereh
Strand, cincin cai sareng sistem jero cai nyiptakeun pelet ku cara anu béda. Ngalembereh kakuatan, stickiness, sensitipitas cai, kaluaran jeung changeover masalah rutin leuwih ti kabiasaan.
5. Cool, garing sarta mengklasifikasikan
Suhu cai, waktu tinggal, dewatering jeung screening pangaruh suhu pellet, Uap, fines jeung bentuk saméméh neundeun.
6. Ngadalikeun garis
Zona suhu, laju, panyalindungan motor, tekanan, laju feeder, vakum sareng alarm kedah nyarios ka operator naha unggal tahapan stabil. A tampilan nyalira teu nyieun prosés dikawasa.

Nalika garis pelletizing single-screw cukup
A single-screw extrudernyaeta fundamentally kuat dina conveying kontinyu, lebur jeung generasi tekanan. Ogé bisa nyadiakeun campur distributive mangpaat nalika géométri screw, mixer sarta titik operasi cocog bahan. Nu ngajadikeun eta dasar wijaksana pikeun ulang pelletizing feedstock nu geus diurutkeun, dicampurkeun atawa dirumuskeun.
Garis pelletizing single-screw Nanhaiya ngagabungkeun hiji extruder single-screw, filtration ngalembereh, sirah paeh, cooling cai, pelletizer jeung unit kempelan. Aplikasi didaptarkeun na kalebet plastik parawan atanapi daur ulang, laboratorium, produksi pilot sareng pellets pikeun cetakan suntikan, niupan pilem atanapi ékstrusi. Ganti layar otomatis pilihan, vakum degassing jeung dahar bantu ngidinan garis dasar pikeun nanganan kaayaan feed leuwih hese tanpa ngarobahna kana platform compounding pinuh.
Anggo screw tunggal salaku garis dasar nalika:resep feed dibereskeun saméméh Tonjolan; kulawarga polimér jeung kabiasaan ngalembereh konsisten; dispersi sanes klaim produk utama; kontaminasi bisa diatur ku filter husus; panyabutan volatile sedeng; sarta output bisa dilaksanakeun tanpa forcing feed teu stabil atawa hawa ngalembereh kaleuleuwihan.


screw tunggal henteu hartosna "euweuh rékayasa." Thedesain screw granulationmasih robah kalawan flake dahar, panjang lebur, posisi curhat, résistansi layar tur metoda pelletizing. Jalur tiasa gaduh kakuatan anu cukup dipasang sareng masih surge sabab hopper ngirimkeun bahan henteu rata atanapi sekrup leungiteun segel leburna caket ventilasi.
Nalika garis kembar-screw paralel earns ongkos tambahan na
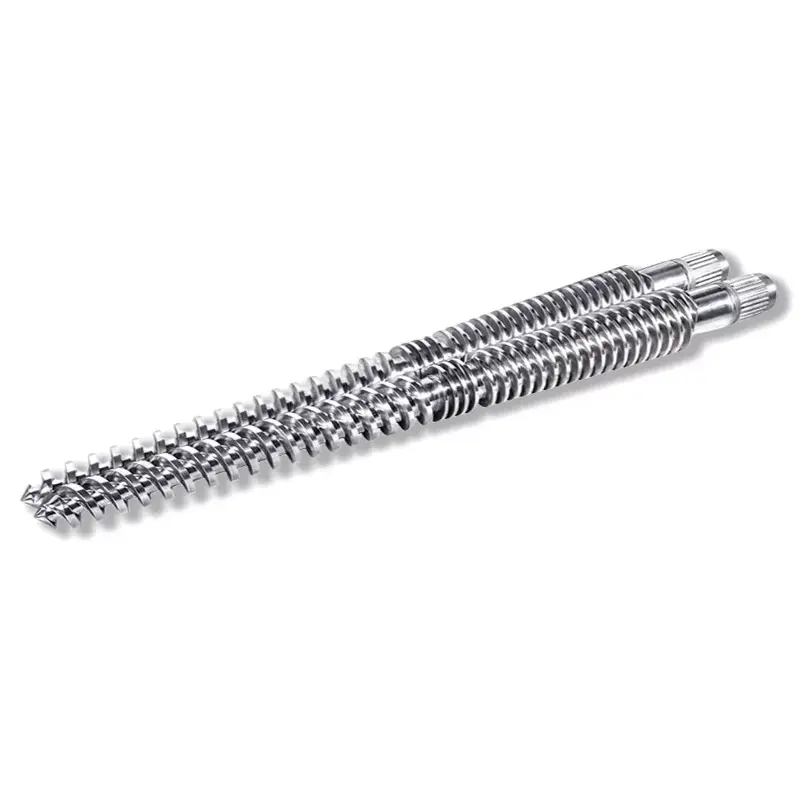
Garis kembar-screw paralel janten berharga nalika ékstrusi kedah ngarobih rumusan, sanés ngan ukur ngawangun deui. Jalur Nanhaiya ngagunakeun extruder sekrup kembar paralel torsi tinggi sareng elemen screw modular. Lingkup prosésna kalebet nyampur sareng nyebarkeun aditif, pangisi sareng pewarna, ditambah tuangeun kembar pilihan, degassing vakum sareng parobihan layar otomatis.
Laras modular jeung karéta screw hayu desain napelkeun jobs béda sapanjang mesin: nepikeun feed a, ngalembereh polimér nu, nambahkeun filler hilir, nerapkeun distributive atanapi dispersive karya, muka permukaan ngalembereh pikeun devolatilization, ngawangun segel ngalembereh tur nyaimbangkeun ngurangan. Panalungtikan ngeunaan ékstrusi twin-screw ogé numbu géométri jeung lebur leuwih gancang sarta ningkat pergaulan, sedengkeun rujukan compounding industri ngatur conveying, plasticizing, mixing, devolatilizing jeung tekanan ngawangun-up salaku zona prosés misah.
Anggo sekrup kembar paralel salaku garis dasar nalika:sababaraha bahan kudu metered misah; pigmén atawa filler dispersi ngadalikeun nilai; asupan bubuk hese; rumusan perlu hiji atawa leuwih tahap venting; parobahan produk merlukeun resep screw modular; atawa garis kudu sanyawa na pelletize dina hiji lolos dikawasa.


Pandangan pabrik kami:a beuli kembar-screw gagal mimiti nalika supplier nu narima ukur ngaran résin jeung target kg / h. "PP plus filler" sanes spésifikasi prosés. Urang peryogi persentase pangisi, bentuk partikel, dénsitas bulk, Uap, abrasiveness, rencana feeder, target dispersi sareng suhu lebur anu diidinan. Rincian éta mutuskeun unsur sareng bagian tong anu leres-leres dibayar ku pembeli.
Pikeun bahan daur ulang, misahkeun opat masalah
Inquiries daur ulang mindeng ngagabungkeun instability feed, Uap, kontaminasi jeung goréng pergaulan dina hiji labél: "bahan daur ulang." Unggal masalah perlu fitur garis béda. Ngaronjatna speed screw teu bisa ngalereskeun aranjeunna sadayana.
| Masalah dititénan | Patarosan prosés dipikaresep | Fitur garis pikeun nangtukeun | Bukti ditampa |
|---|---|---|---|
| Kaluaran naék sareng turun | Naha flake dénsitas rendah ngahubungkeun atanapi tuang henteu rata? | Dahar paksa, aglomerasi atanapi densifikasi, géométri Hopper stabil sareng kontrol feeder | Kaluaran sareng tren beban motor dina ngajalankeun kontinyu anu diartikeun |
| Gelembung, bau atanapi pellets porous | Naon Uap jeung beban volatile asup ngalembereh? | Drying mana luyu, lokasi curhat, ngalembereh anjing laut, kapasitas vakum sarta pembaharuan permukaan | Uap atawa hasil volatile tambah wates pellet visual |
| Tekanan terus naék | Sabaraha kontaminasi unmelted ngahontal filter nu? | Daérah saringan, sekuen bolong, jinis panyunting layar, sensor tekanan sareng interval robih | Naékna tekanan sareng frékuénsi parobahan layar dina kaluaran target |
| Warna atawa sipat béda | Naha komposisi feed robih, atanapi campuran henteu cekap? | Urugan hulu jeung adun heula; kembar-screw compounding lamun koreksi resep atawa dispersi diperlukeun | Warna sapuk, ngalembereh-aliran atawa variasi mékanis-sipat |
Asosiasi Daur Ulang Plastik ngahartikeun filtrasi lebur salaku maksa plastik lebur ngaliwatan layar anu saé pikeun ngaleungitkeun logam, kai, kertas, térmosét sareng kontaminasi fisik anu teu dilebur sanés. Filtrasi teu bisa miceun unggal polimér leyur, bau atawa volatile. Ogé nambihan résistansi aliran, jadi pak layar, aréa filtration, tekanan ngurangan sarta metoda robah kudu dieusian babarengan.


Pilih metodeu pelletizing salaku bagian tina garis
Pilihan screw narima lolobana perhatian, tapi motong teu stabil tiasa ngadamel ngalembereh well-plasticized unsaleable. Garis sekrup tunggal Nanhaiya kalebet penyejukan cai sareng pelletizer. Garis kembar-screw paralel na tiasa nganggo cincin cai atanapi pelletizer untaian sareng kalebet bagian penyejukan, saringan sareng koleksi anu relevan.
| Métode | Prosés | titik awal alus | Patarosan sateuacan mesen |
|---|---|---|---|
| Cai-mandi untaian | Extrude untaian, tiis dina trough a, cabut cai permukaan, tarik jeung potong | Compounding fléksibel tur karya daur ulang dimana operator bisa ngatur untaian ngamimitian | Naha ngalembereh ngagaduhan kakuatan untaian anu cukup? Sabaraha sering parobahan warna? Kumaha untaian anu rusak diurus? |
| Strand garing-cut atanapi sabuk-cooled | Mawa untaian panas dina sabuk kalawan hawa, cai atawa cooling gabungan saméméh motong | Formulasi anu sénsitip cai, rapuh, elastis atanapi pinuh pisan | Diperlukeun panjang sabuk, beban cooling, speed strand, brittleness sarta spasi lantai |
| Cai-ring maot-beungeut | Potong dina beungeut paeh jeung mawa pellets dina cingcin cai sirkulasi | Kompak, pelletizing kontinyu nalika ngalembereh motong bersih di paeh | katirisan liang maot, maké sabeulah, suhu cai, bentuk pellet na dewatering |
| Di jero cai | Potong dina beungeut paeh jero chamber-kaeusi cai, teras dewater tur garing | Operasi otomatis sareng tugas pelletizing industri lega | Laju stabil minimum, runtah ngamimitian, pemanasan pelat paeh, sistem cai, pengering sareng beberesih |
Sistem sabuk garing MAAG dirancang pikeun produk anu sénsitip kana cai, pinuh kaeusi atanapi rapuh, sedengkeun sistem jero cai na nutupan sanyawa, masterbatch, daur ulang sareng polimér parawan. Éta henteu ngajantenkeun hiji metodeu sacara universal punjul. Éta nunjukkeun naha kabiasaan bahan saatos maot kedah janten bagian tina kaputusan pameseran.

Nanhaiya data jalur kembar-screw tunggal sareng paralel
Nilai-nilai ieu asalna tina halaman produk Nanhaiya ayeuna. Éta mangpaat pikeun ngabandingkeun konfigurasi diterbitkeun. Kontrak pameseran kedah ngulang nilai akhir pikeun bahan anu disatujuan, bantu sareng kaayaan tés.
| Barang | Nanhaiya single-screw pelletizing garis | Nanhaiya paralel twin-screw pelletizing garis |
|---|---|---|
| Kapasitas diterbitkeun | 100 kg/jam | 300 nepi ka 600 kg / h |
| kakuatan utama | 75 kW motor utama | 160 kW |
| kakuatan pemanasan | 120 kW | Teu didaptarkeun misah |
| Jenis screw | screw tunggal | screw kembar paralel |
| Panjang screw jeung diaméterna | Disaluyukeun | Disaluyukeun |
| Diterbitkeun bahan screw | 38CrMoAlA | 38CrMoAlA |
| Diterbitkeun rentang bahan | PVC, CaCO3 masterbatch, TR, pepet, PS, EVA, ABS, pe, TPR, TPE, TPV jeung PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP jeung PPR |
| Parabot garis inti | Extruder, ngalembereh filtration, sirah paeh, cooling cai, pelletizer jeung kempelan | Extruder torsi tinggi, filtrasi ngalembereh, sirah paeh, pelletizer cincin cai, penyejukan sareng kempelan otomatis |
| Rincian produk | Nitrided screw jeung tong, pelletizer, tank cai, layar geter, silo jeung kontrol PLC | High-teu karasa alloy screw jeung tong, elemen modular, pompa ngalembereh, paeh, cai-ring atawa strand pelletizer, trough, layar geter jeung silo |
| Pilihan | Ganti layar otomatis, degassing vakum sareng tuang tambahan | Vakum degassing, layar changer otomatis, dahar kembar pikeun fillers sarta ngawas jauh |
| ratio gearbox diterbitkeun | Teu didaptarkeun | 2.5:1 atawa 3:1 |
| Ngarojong | Pamasangan jauh, komisioning sareng pituduh operasi | Pitunjuk instalasi, dukungan komisioner sareng pelatihan operator |


Nanhaiya dumasar di Zhoushan, Zhejiang, sarta manufactures screws, tong jeung alat Tonjolan plastik. Pembeli tiasa marios pabrikparabot produksi, sertipikatjeungprosés palayanansaméméh diskusi teknis.
Hurungkeun ngabandingkeun kana spésifikasi beuli
A RFQ mangpaat ngajadikeun competing cutatan comparable. Ogé nyegah garis ti keur dirancang sabudeureun sampel bersih bari produksi engké narima baseuh, berdebu atawa low-dénsitas feed.
- Unggal kelas polimér sareng persentase beurat
- Virgin, pos-industri atawa pos-konsumen asal
- Pellet, bubuk, flake, film atanapi bentuk aglomerat
- Kapadetan bulk minimum sareng maksimum
- Uap, volatiles, bau jeung kaayaan cuci
- Jenis kontaminasi, ukuran jeung persentase ekspektasi
- Filler, pigmén, serat sareng detil aditif
- Métode pakan anu diperyogikeun pikeun unggal bahan
- Output ayeuna sareng target kaluaran anu tiasa dijual bersih
- Jandéla suhu lebur diidinan
- Filtrasi fineness jeung rencana-robah layar
- Strand, water-ring atanapi underwater pelletizing preferensi
- Ukuran pellet, bentuk, kalembaban sareng wates denda
- Warna diperlukeun, ngalembereh-aliran atawa tés mékanis
- tegangan sadia, frékuénsi, cai jeung hawa dikomprés
- Tata perenah tutuwuhan, headroom jeung bahan-aliran arah
- Basa kontrol, logging data sareng standar kaamanan
- Suku cadang, commissioning jeung wengkuan latihan
Ulah nulis "output: 500 kg / h" ku sorangan.Sebutkeun rumusan pasti, kaayaan feed, laju nampik anu diidinan sareng durasi tés. Ngaluarkeun extruder kotor teu sarua garing, diayak, pellets salable dikirimkeun ka sistem kempelan.
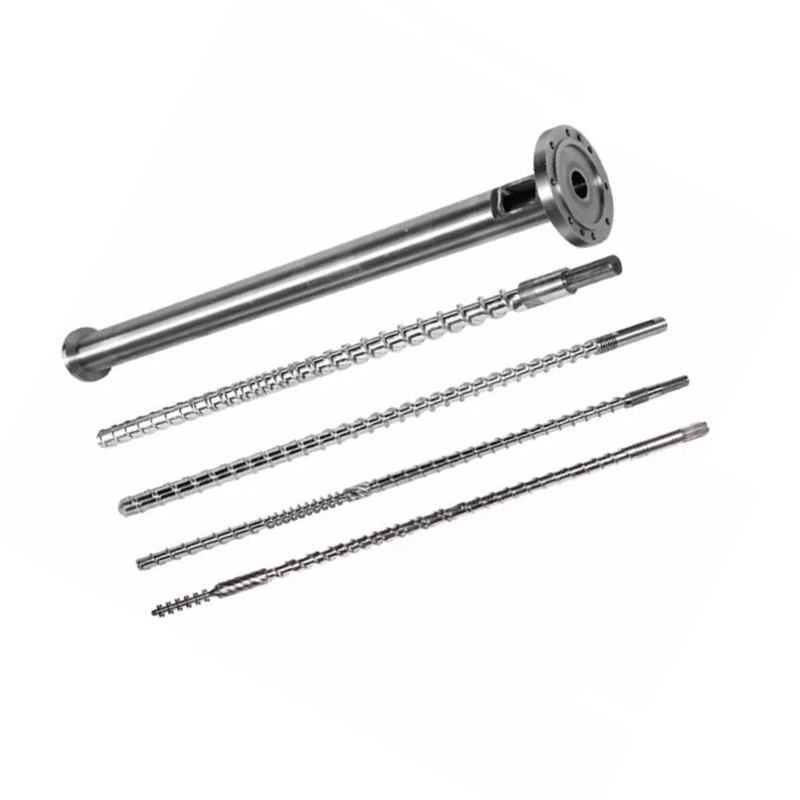
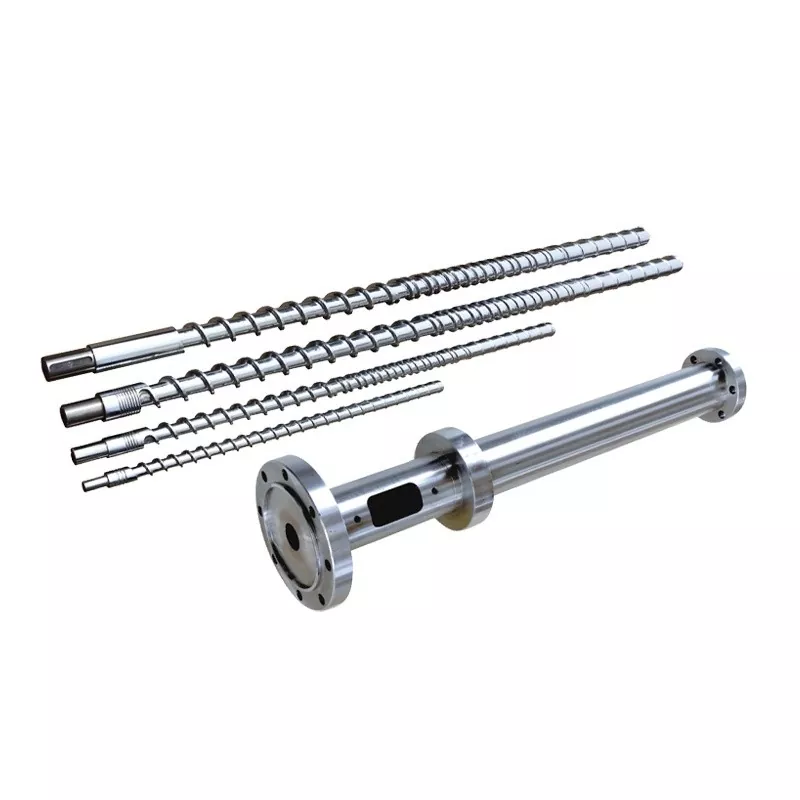
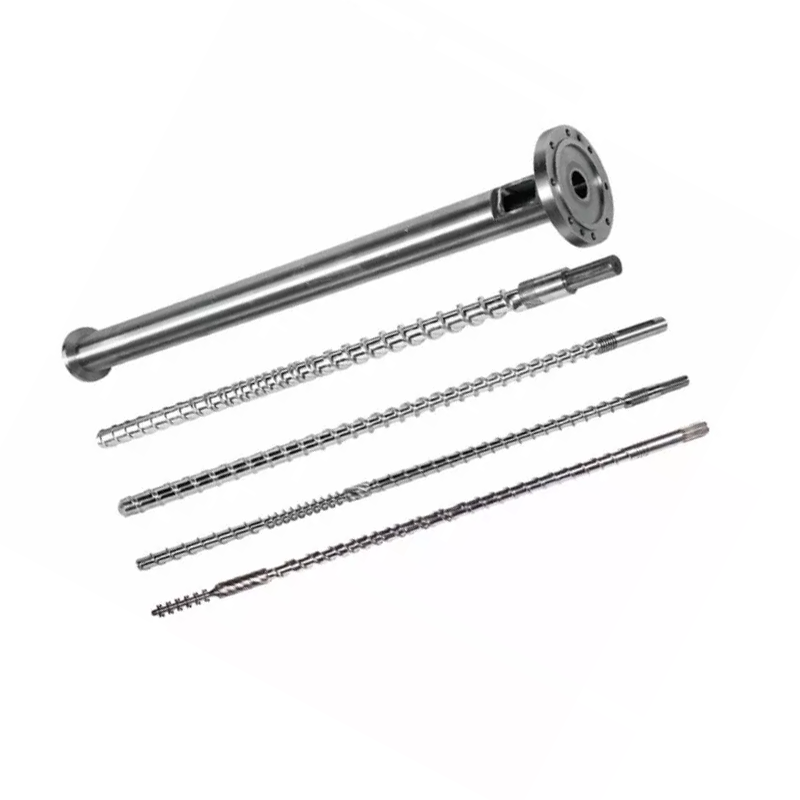
Perlindungan ngagem ogé kalebet dina tahap ieu. Pangisi abrasive, serat gelas sareng daur ulang anu kacemar tiasa ngarobih strategi bahan screw sareng tong. Tinjauan Nanhaiya urangkomponén kembar-screw paralel, screws tunggaljeungsuku cadangkalawan feed ekspektasi, tinimbang nambahkeun pilihan umum teuas-beungeut dina tungtungna.
Narima garis kalawan bahan jeung hasil diukur
A test rotasi no-beban cék assembly, tapi teu ngabuktikeun kinerja pelletizing. Tes ditampa pabrik kedah nganggo bahan anu sapuk atanapi sarimbag anu didokumentasikeun sacara jelas sareng kedah ngajalankeun cukup panjang pikeun ngalaan pakan, tekanan, ventilasi sareng instability motong.
- Konfirmasi bahan tés.Rékam pisan, rumus, bentuk feed, dénsitas bulk, Uap sareng persiapan. Nyimpen sampel dipikagaduh.
- Pariksa wengkuan garis tur kaamanan.Pariksa motor, pamanas, penjaga, interlocks, eureun darurat, Utiliti, instrumen jeung rotasi saméméh dahar polimér.
- Ngahontal operasi ajeg.Rékam laju feeder, speed screw, setélan zone, suhu lebur diukur, tekanan, torsi atawa beban motor, vakum jeung cooling-cai kaayaan.
- Ukur kaluaran anu tiasa dijual.Beurat pellets garing sanggeus screening pikeun waktu nu tangtu. Rekam runtah ngamimitian, putus untaian, aglomerat sareng parobahan layar sacara misah.
- Nguji kualitas pellet.Paké ukuran pellet sapuk, denda, Uap, dénsitas bulk, warna, aliran ngalembereh, dispersi atawa tés molding hilir.
- Tangtangan acara rutin.Demonstrate ngarobah layar, a balikan deui normal, recovery feeder atawa robah warna ka warna lamun eta penting pikeun produksi poean.
- Mariksa mesin.Pariksa curhat carryover, deposit paeh, kaayaan cutter, noise abnormal, leakage sarta titik beberesih diaksés sanggeus ngajalankeun.
Pandangan pabrik kami:teu narima hiji baris sabab sakeudeung ngahontal kaluaran headline. Kami milarian jandela anu stabil: feeder tetep pinuh, tekanan henteu kumalayang, ventilasi tetep jelas, pamotong henteu nyiptakeun denda anu kaleuleuwihan sareng pelet nyumponan uji hilir pembeli. Kaluaran anu tiasa dijual stabil nyaéta jumlah anu penting.
Patarosan anu sering ditaroskeun
Nyaeta garis pelletizing kembar-screw salawasna hadé ti garis single-screw?
No A garis kembar-screw paralel leuwih kuat lamun prosés kudu nyampur polimér, bubarkeun fillers atawa pigmén, nambahkeun bahan ngaliwatan feeders samping, atawa nyabut volatiles signifikan. A garis single-screw mindeng pilihan leuwih langsung lamun stabil, feedstock disiapkeun utamana perlu lebur, filtration, generasi tekanan sarta motong pellet.
Garis pelletizing mana anu langkung saé pikeun daur ulang PE atanapi PP?
Eta gumantung kana kaayaan regrind. A diurutkeun, dikumbah jeung alesan konsisten PE atawa aliran PP bisa cocog hiji garis single-screw jeung dahar katuhu, degassing jeung filtration ngalembereh. formulasi campuran, tambahan filler, bau atawa panyabutan volatile, sarta nungtut homogenization bisa menerkeun garis kembar-screw paralel.
Garis mana anu kedah kuring pilih pikeun masterbatch atanapi sanyawa anu kaeusi pisan?
Mimitian evaluasi ku garis kembar-screw paralel sabab elemen screw modular sarta zona nyoco misah masihan leuwih kontrol ngaliwatan distributive na dispersive campur kode. Jinis filler, loading, dénsitas bulk, abrasiveness sarta dispersi diperlukeun masih nangtukeun feeder, konfigurasi screw sarta maké pakét.
Tiasa garis pelletizing single-screw ngagunakeun vakum degassing?
Sumuhun. Nanhaiya nawiskeun degassing vakum salaku pilihan dina garis pelletizing single-screw na. Posisi curhat, tingkat eusian screw, Uap feed, segel lebur jeung kapasitas vakum kudu gawé bareng jadi bahan teu banjir curhat.
Naon bédana antara strand sareng water-ring pelletizing?
Hiji sistem untaian extrudes untaian kontinyu, cools aranjeunna lajeng motong kana pellets cylindrical. Sistem cingcin cai motong lebur dina beungeut paeh tur mawa pelet jauh dina cai. Paripolah bahan, throughput, kabutuhan changeover, bentuk pellet sareng keterlibatan operator kedah mutuskeun metodena.
Sabaraha kaluaran tiasa ngahasilkeun garis pelletizing Nanhaiya?
Nanhaiya daptar 100 kg / jam pikeun garis pelletizing single-screw sarta 300 nepi ka 600 kg / h pikeun garis pelletizing kembar-screw paralel na. Di handap ieu mangrupakeun konfigurasi produk diterbitkeun, jadi cutatan final kedah nangtang rumusan pasti, kaayaan feed jeung dadasar ditampa pikeun mesin dipilih.
Inpormasi naon anu kuring kedah kirimkeun nganggo RFQ garis pelletizing?
Kirimkeun sasmita polimér sareng persentase, bentuk feed, dénsitas bulk, Uap, kontaminasi sareng tingkat volatile, aditif sareng pangisi, kaluaran ayeuna sareng target, ukuran pellet, syarat filtrasi, kaayaan utilitas, tata perenah pabrik, standar kontrol sareng tes ditampa anu tiasa diukur.
Panyingkepan komérsial: Nanhaiya ngadamel garis pelletizing, sekrup, tong sareng komponén ékstrusi anu aya hubunganana dina pituduh ieu. Pilihan final gumantung kana bahan nu meuli urang, wengkuan garis disatujuan, perjangjian teknis na test ditampa.