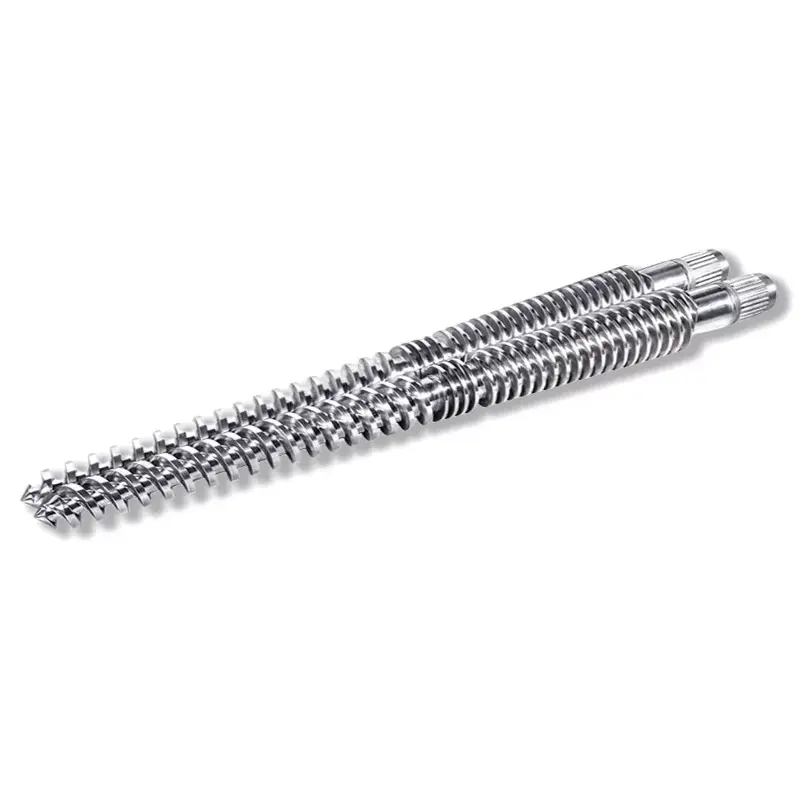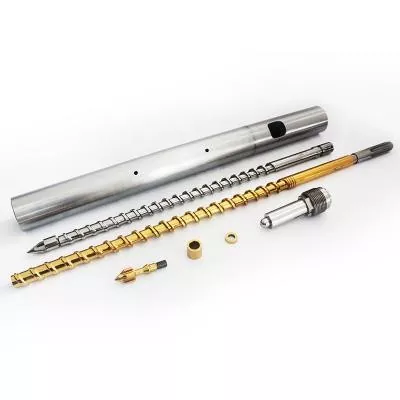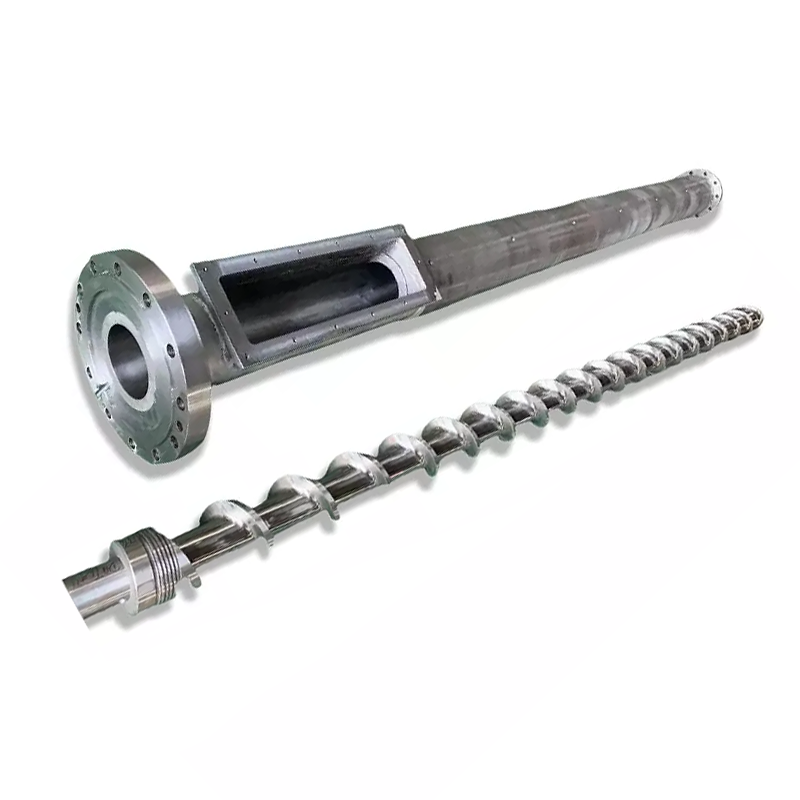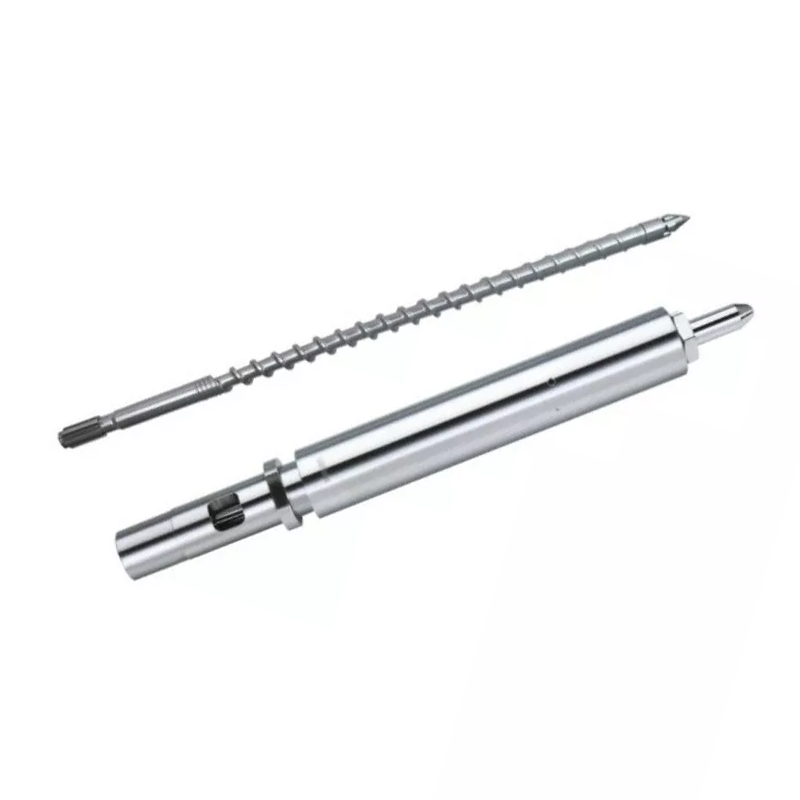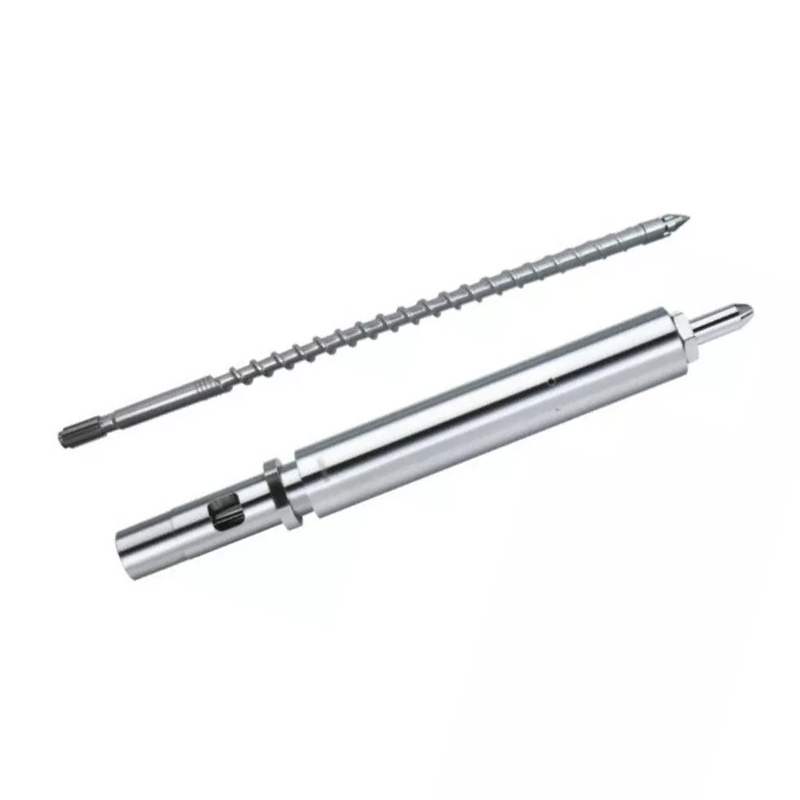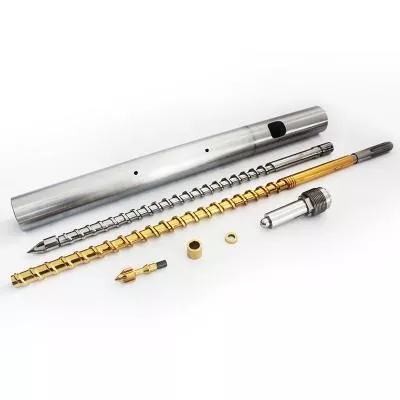
Anjeunsuntik molding screw larasmutuskeun kualitas lebur, konsistensi shot, jeung waktu siklus. Di handap ieu: kumaha carana milih géométri jeung perlakuan permukaan pikeun résin anjeun, kumaha carana ngajaga set, sarta kumaha carana ngabasmi cacad deui screw nu, tong, atawa ring cek tinimbang ngudag eta ngaliwatan setélan mesin. Sekrup suntik 38CrMoAlA nitrided kami mawa lapisan nitrided 0.5–0.8 mm dina 950–1050 HV, jas PE, PP, PS, jeung ABS, jeung nanganan serat kaca nepi ka 30%. Kaliwat éta, atawa dina résin korosif, bore perlu nyemprot hard-alloy ka 62 HRC. Upami kaluaran turun sareng siklusna manjang, baca tabel ngungkulan sateuacan ngarampa setpoint anu sanés.

Naon Dupi hiji suntik Molding Screw Laras?
Skrup sareng tong ngabentuk unit plasticizing tina mesin suntikan suntik. Kalawan babarengan, maranéhna nyokot pellets padet tina Hopper nu, ngalembereh aranjeunna, campur kana ngalembereh seragam, méteran hiji shot persis, sarta nyuntik shot nu kana kapang. Unggal bagian mesin anjeun ngahasilkeun ngaliwatan pasangan ieu.
Molders ngaganti nozzles, molds Ngepaskeun, tur saluyukeun hawa pikeun minggu saméméh maranéhna kasampak di unit plasticizing. Éta pesenan mundur. Nalika screw atawa laras ngagem, euweuh setpoint on controller nu brings prosés deui.
Peran Screw dina Plasticization
screw nu ngalakukeun lolobana lebur, sarta henteu kalawan pita manaskeun. Panas tong nyumbang, tapi mékanisme lebur dominan nyaétapanas geser: screw nu drags polimér ngalawan témbok laras panas, sarta gesekan dibangkitkeun panas jero bahan sorangan. Éta pisan sababna naha screw géométri robah suhu ngalembereh sanajan setpoints anjeun teu mindahkeun.
Screw ogé méteran makéna. Ieu rotates ka plasticize, retracts sakumaha ngalembereh ngumpulkeun di hareup tip, teras eureun. Jarak anu ditarikna nyaéta ukuran shot anjeun. Sakur lebur anu bocor mundur dina penerbangan atanapi ngalangkungan cincin cek ngaruksak pangukuran éta.
Tungtungna, screw nu injects. Ieu eureun puteran sarta drive maju kawas plunger a, forcing ngalembereh ngaliwatan nozzle nu. Ieu peran ganda, puteran sarta reciprocating, misahkeun hiji screw suntik ti hiji screw Tonjolan.
Peran Laras dina Mindahkeun Panas sarta Ngawadahan
Laras mangrupikeun wadah tekanan anu presisi sareng bore dipanaskeun. Ieu ngandung tekanan suntik, mindahkeun panas ti pita kana polimér, sarta nyadiakeun témbok teuas ngalawan nu screw shears bahan ngalawan.
Bore na kedah tetep buleud, lempeng, sarta dimensionally ketat. Nalika bore ngagem oversize, clearance antara hiber screw na témbok tong tumuwuh. Ngalembereh lajeng leaks mundur leuwih penerbangan tinimbang pindah ka hareup, sarta laju plasticizing ragrag.
Pemanasan laras dizona, biasana eupan, komprési, sareng pangukuran, masing-masing gaduh controller sareng thermocouple sorangan. A thermocouple drifted dina hiji zone bisa masak bahan pikeun bulan bari tampilan nu maca normal.
Kumaha Screw sareng Laras Gawé Babarengan salaku Sistem
Dua bagian nedunan salaku pasangan loyog, jeung nomer nu ngajelaskeun pasangan nyaetabersihan radial: satengah bédana antara diaméter laras bore sarta diaméter hiber screw.
Clearance leutik ku desain. Aturan jempol industri pikeun set anyar kira-kira 0,001 inci clearance per sisi pikeun tiap inci diaméter screw. Dina sekrup 60 mm (kira-kira 2,36 inci), éta dugi ka 0,06 mm per sisi. Gambar ngawangun anjeun mangrupikeun otoritas, sareng éta kedah janten nomer anu anjeun pariksa.
Éta gap leutik ngalakukeun karya nyata. Éta maksakeun polimér pikeun ngageser kana témbok tong tibatan ngageser katukang. Ganda clearance jeung shearing weakens, lebur slows, kaluaran tetes, jeung mesin nyoba ngimbangan panas teu kudu.
Ngaganti hiji bagian nyalira jarang ngalereskeun pasangan dipaké. A screw anyar jero tong dipaké mulangkeun ukur satengah clearance leungit, sarta mismatch ngagem bagian anyar leuwih gancang ti sakuduna.
Anatomi hiji screw molding suntik
A screw suntik standar ngabagi kana tilu zona ditambah hiji assembly tip. Unggal zona ngagaduhan padamelan, sareng masing-masing gagal dina cara anu anjeun tiasa ngakuan.
| Zona | Jero saluran | Pakasaban | Kumaha kagagalan sigana |
|---|---|---|---|
| Eupan | Jero | Candak dina pellets, nepikeun ka hareup | Bridging, kalaparan, feed erratic, recovery inconsistent |
| Komprési (transisi) | Deet | Kompak sareng ngalembereh polimér ngalawan témbok tong | Unmelts, pergaulan goréng, zone ieu ngagem munggaran |
| Pangukuran | Deet | Homogénize sarta pompa a ngalembereh konsisten | Variasi shot, paku suhu |
| Tip sarta pariksa ring | — | Segel ngalawan backflow salila suntik | Shot ukuran drift, nembak pondok, leungitna cushion |
Zona Pakan
Saluran jero ngarebut pélét tina tikoro hopper teras pindahkeun ka hareup salaku padet. Zona ieu henteu lebur pisan. Ieu conveys.
Masalah feed masquerade salaku masalah lebur. Lamun pellets sasak dina tikoro, atawa bagian feed ngalir panas teuing jeung pellets soften jeung nempel mimiti, nu screw starves. Pamulihan waktos swings, sarta ukuran shot kieu. Pariksa cooling feed-tikoro saméméh anjeun ngalepatkeun géométri.
Komprési (Transisi) Zona
Saluran janten langkung deet sapanjang bagian ieu. Éta deet squeezes polimér ngalawan témbok tong panas sarta dibangkitkeun panas geser nu teu lebur teh.
Zona komprési nyaéta dimana ngagem konséntrasi. Puncak tekanan di dieu, sarta fillers abrasive grind hardest dieu. Lamun anjeun ngukur hiji screw dipaké, ieu téh dimana anjeun manggihan angka munggaran.
Zona Pangukuran
Saluran deet, konstan-jero homogenize lebur jeung ngompa ka hareup dina tekanan ajeg. Zona ieu nangtukeun konsistensi shot-to-shot.
Pamakéan zona pangukuran muncul salaku variasi shot sareng naékna suhu lebur dina setpoint anu sami. screw nu digawé harder pikeun mindahkeun bahan anu sarua.
Ujung screw, Cingcin Cingcin & Klep Non-Balik
Majelis cingcin cek, kadang-kadang disebut klep non-balik, pantes perhatian langkung ti éta. Ieu sits di ujung screw sarta ngalakukeun hiji pakasaban: salila suntik eta segel, jadi ngalembereh mana kana kapang tinimbang deui leuwih screw nu.
Nalika éta eureun ngégél, anjeun nampi variasi ukuran shot, poto pondok, sareng bantal anu ngaleungit. Molders méakkeun minggu nyaluyukeun tekanan suntik, tahan waktu, sarta hawa chasing ieu. Henteu aya anu tiasa dianggo, sabab leburna kabur ka tukang ngalangkungan cincin anu tos.
Tilu sinyal nunjuk dina ring cek husus. Cushion variasina makéna pikeun makéna tinimbang tetep konstan. Ditémbak beurat drifts bari mesin ngalaporkeun recovery normal. Sarta prosés repeatable dumadakan robah erratic tanpa parobahan dina résin atawa setting.
Parameter Géométri Screw konci
Opat angka ngajelaskeun hiji screw suntik. Ngartos aranjeunna, sareng kutipan supplier eureun janten kotak hideung.
Rasio L/D: Harti, Rumus, jeung Nilai Disarankeun ku Résin
L/D babandingannyaéta panjang gawé screw dibagi ku diaméter luar na. A screw 22 kali leuwih panjang batan lebar boga L / D 22:1. Rumusna ngan saukur L dibagi ku D, sareng skala rasio sareng ukuran: sekrup 50 mm dina 22:1 gaduh panjang kerja 1.100 mm.
L / D ngadalikeun sabaraha rohangan screw kudu ngalembereh, nyampur, sarta homogenize. Langkung panjang masihan langkung kapasitas lebur sareng campuran anu langkung saé. Leuwih pondok masihan kirang waktos tinggal, nu ngajaga résin sénsitip panas.
Screw suntik ngajalankeun leuwih pondok ti screws ékstrusi. Screw nyiapkeun hiji shot dina hiji waktu tinimbang ngompa terus, jeung bahan sits dina tong antara nembak. DiL / D ratio suntik moldingprakték, paling mesin digolongkeun antara 18: 1 jeung 25: 1, jeung 20: 1 ka 22: 1 umum dina mesin tujuan umum.
résin sénsitip panas kayaning PVC ni'mat tungtung pondok, jadi bahan spends kirang waktos panas. Plastik rékayasa anu peryogi lebur sacara saksama langkung milih tungtung anu langkung panjang. Pituduh rasio L/D kami nyertakeun trade-offs sacara jero.
Rasio komprési: Kumaha Pangaruh Panas Geser sareng Kualitas Lebur
Babandingan komprésingabandingkeun jero saluran dina zona feed sareng jero saluran dina zona pangukuran. Sekrup sareng saluran feed tilu kali langkung jero tibatan saluran pangukuranna gaduh rasio komprési 3: 1.
Babandingan komprési nangtukeun sabaraha teuas screw nu dianggo bahan. Kompresi anu langkung luhur hartosna langkung geser, langkung panas mékanis, sareng lebur anu langkung agrésif. Komprési handap ngubaran polimér gently.
Cocogkeun kana résin, sanés karesep kana jumlah anu langkung ageung. Poliolefin viskositas rendah butuh geser positip pikeun ngalembereh bersih. Résin sénsitip panas sapertos PVC, PC, sareng POM nguraikeun handapeun geseran anu PE bakal dicabut. Pituduh rasio komprési kami tiasa dianggo dina rentang.
Jero Penerbangan, Lebar Saluran, sareng Dampakna kana Kaluaran
Babandingan komprési nyaéta babandingan, sarta dua screws kalawan babandingan sarua bisa kalakuanana béda. Jero mutlak penting.
Saluran pangukuran jero ngalirkeun langkung seueur bahan per revolusi, ningkatkeun tingkat plasticizing, tapi éta nyampur kirang tuntas sareng ngalembereh kirang seragam. Saluran pangukuran deet nyampur langkung saé sareng nganteurkeun suhu anu langkung konsisten, dina kaluaran anu langkung handap per péngkolan.
Lebar hiber sareng sudut héliks mangaruhan efisiensi panyaluran sareng geseran bahan anu katingali di darat hiber. Ieu mangrupikeun detil desain anu anjeun jelaskeun ku ngajelaskeun prosés anjeun ka desainer screw, sanés nomer anu anjeun kedah pilih tina méja.
Diaméter screw sarta Shot Ukuran Hubungan
Diaméter screw nangtukeun kapasitas makéna mesin urang. Skrup anu langkung ageung ngagentoskeun langkung seueur volume per milimeter perjalanan ka hareup, ku kituna masihan shot anu langkung ageung.
Aturan praktis nyaéta pita kanyamanan, sanés wates anu sesah. Ngajalankeun shot nu ngagunakeun fraksi leutik kapasitas laras sarta bahan sits dina tong panjang teuing, Ngabuburit ngaliwatan panas sarta ngahinakeun. Ngajalankeun dina kapasitas ampir pinuh jeung anjeun leungit bantal diperlukeun pikeun packing konsisten.
Paling molders sasaran shot wae di tengah rentang usable tong urang. Lamun bagian anjeun sits luar band éta, fix bener diaméterna screw béda, teu setelan mesin harder.
Ieu tabel diménsi anu diterbitkeun, anu nunjukkeun kumaha kapasitas shot ngalacak screw sareng ukuran tong dina rentang anu urang ngawangun. Anggo éta pikeun milarian mesin anjeun, atanapi pikeun sanity-pariksa diameter anu dicutat ku supplier anjeun.
| Ditémbak (g) | Sekrup Ø × panjang (mm) | Laras Ø × panjang (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dua hal maca kaluar ti eta. Kapasitas shot naek kalayan diaméter, sakumaha anu ditungtut ku fisika. Jeung tong diaméterna luar tumuwuh kalayan eta, naha a screw badag pernah a bebas pamutahiran: eta mangrupakeun kelas ukuran mesin béda.
Jinis-jinis Screws Injection Molding: Anu Anu Anjeun Peryogikeun?
Lima kulawarga screw nutupan ampir unggal aplikasi suntik. Anu leres gumantung kana résin anjeun sareng naon anu diperyogikeun bagian anjeun.
| Jenis screw | Naon eusina | Pangalusna pikeun | kalemahan |
|---|---|---|---|
| Tujuan Umum (GP) | Hiber tunggal, tilu zona standar | PE, PP, PS, ABS, lolobana résin komoditi | Géométri kompromi; struggles kalawan résin nungtut |
| Panghalang | penerbangan kadua misahkeun ranjang padet ti kolam renang ngalembereh | Lebur hadé, kaluaran luhur, bagian unmelt-sénsitip | Waragad leuwih; overkill on résin gampang |
| Campuran / racikanana | Nambahkeun bagian Maddock atanapi pin campur | Masterbatch warna, sanyawa anu dieusi, bagian anu sénsitip streak | geser tambahan; salah pikeun résin sénsitip panas |
| Vented (dua tahap) | Zona decompression ditambah port curhat narik kaluar volatiles | Résin higroskopis dimana pengeringan henteu praktis | Kompléks; curhat bisa drool lamun mismatched |
| PVC-spésifik | komprési low, surfaces digosok, euweuh bintik maot | PVC kaku sareng fleksibel | Tujuan-diwangun; lain screw tujuan umum |
Screw Tujuan Umum (GP): Paling Umum, Pangalusna Pikeun?
Screw GP mangrupikeun kompromi, sareng anu saé. Ieu ngalir pe, PP, PS, sarta ABS acceptably, nu nyertakeun paling molding komoditi. Tukang mesin ngirimkeunana salaku standar sabab éta mangrupikeun standar anu paling aman nalika aranjeunna henteu terang naon anu bakal anjeun jalankeun.
Kompromi ngarugikeun anjeun nalika résin janten nungtut. A screw GP on nilon kaca-kaeusi ngagem gancang. A screw GP on PVC kaku degrades bahan. A screw GP kadorong pikeun kaluaran maksimum dina bagian ipis-témbok delivers unmelts. Nalika salah sahiji anu ngajelaskeun prosés anjeun, sekrup anu diwangun ku tujuan nyalira nyalira nyalira.
Screw panghalang: Leuwih alus ngalembereh Separation jeung homogenitas
A screw panghalang nambahkeun hiber kadua ngaliwatan zone lebur. Penerbangan éta sacara fisik misahkeun pélét padet sésana tina lebur anu parantos kabentuk, sareng ngajaga padet dipencet kana témbok tong panas dimana aranjeunna terus lebur.
Tanpa panghalang, partikel padet nyumput di jero kolam renang ngalembereh, insulated tina témbok, sarta bisa salamet mun nozzle sakumaha unmelts. Kalayan hiji, lebur réngsé langkung lengkep sareng langkung konsisten.
Hasilna langkung saé ngalembereh uniformity dina kaluaran anu sami atanapi langkung luhur, anu nunjukkeun sakedik unmelts, kontrol shot anu langkung ketat, sareng jandela prosés anu langkung lega. Molders ngajalankeun bungkusan témbok ipis, bagian optik, atawa nanaon unmelt-sensitip kudu ménta hiji ku ngaran.
Pergaulan / Compounding Screw: Pikeun Bahan Masterbatch Dieusi sareng Warna
Pergaulan screws nambahkeun bagian pergaulan dedicated, biasana deukeut tip. Bagian Maddock (fluted) maksakeun ngalembereh ngaliwatan celah-celah sempit, ngarecah partikel anu teu dilebur ku geser. Pin mixers dibeulah sarta recombine aliran, ngadistribusikaeun warna na filler.
Anggo salah sahiji nalika streaking warna mangrupikeun masalah kualitas, nalika dispersi masterbatch penting, atanapi nalika distribusi pangisi nyababkeun kinerja bagian. Trade-off ditambahkeun geser, nu ngajadikeun campuran bagian pilihan salah pikeun résin sénsitip panas anu geus deukeut ka wates degradasi maranéhanana.
Vented / Degassing screw: Pikeun résin Hygroscopic
A screw vented ngajalankeun dua tahap. Tahap kahiji ngalembereh, teras saluranna ngadadak ngadadak, nurunkeun tekanan lebur dugi ka enol dina liang liang hawa anu dipotong kana tong. Uap jeung volatiles kabur aya, mindeng dina vakum. Tahap kadua lajeng repressurizes ngalembereh pikeun suntik.
Ieu lumaku pikeun résin hygroscopic dimana drying teu praktis atawa teu bisa dipercaya. Ogé mawa resiko: lamun dua tahapan anu mismatched, ngalembereh ngadorong kaluar tina port curhat tinimbang gas. A screw vented sarta laras vented kudu dirancang babarengan, naha éta téh dieusian salaku set na teu retrofitted casually.
Desain Screw PVC-Spésifik: Naha Screws Standar Gagal kalawan PVC
PVC kaku ngahukum screw standar dina dua cara sakaligus. Ieu degrades handapeun geser, ngaleupaskeun hidrogén klorida, nu lajeng corrodes baja eta diuk ngalawan. Karusakan dimimitian sateuacan operator ningali cacad.
A screw PVC ngajawab duanana ancaman. komprési low ngajaga geser hipu. Permukaan anu digosok sareng géométri bébas titik-mati nyegah bahan tina stagnating sareng masak. The set ampir sok perlu lalawanan korosi dina perlakuan permukaan, teu ukur ngagem lalawanan. UrangPanungtun laras PVC screwnyertakeun kimia, jeung urangkerucut kembar screw tongngawula PVC di sisi Tonjolan.
Kumaha Pilih Laras Screw Katuhu pikeun Résin Anjeun
Pilihan résin ngadorong unggal kaputusan sanés dina halaman: géométri, baja, sareng permukaan. Baca tabél, tuluy baca catetan di handapeunna, sabab catetan éta mawa pépéling.
| Résin | Biasa tina L/D | Babandingan komprési has | Jenis screw | Catetan husus |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP atanapi panghalang | Panghampura. Peryogi geser positif pikeun ngalembereh bersih |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Viskositas rendah, gampang lebur. Pergaulan hipu dina HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP atanapi panghalang | Amorf. Lalajo panas geser, goresan gampang muncul |
| PC jeung plastik rékayasa | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Panghalang atanapi GP, geser low | Suhu lebur tinggi, jandela sempit. L / D langkung panjang, komprési hipu |
| PVC kaku | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-spésifik | lalawanan korosi teu pilihan. Waktu tinggal pondok |
| PVC fléksibel | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-spésifik | Leuwih hampura ti kaku, masih corrosive |
| PET (preform) | 20:1 – 24:1 | Pangukuran anu rendah, akurat | Tujuan-diwangun PET | Tegalan atawa ngadegradasikeunana. Gunting rendah, tempat tinggal minimal, permukaan digosok |
| POM (asétal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, geser low | Degrades sharply lamun overheated. Kontrol suhu anu tepat |
| Kaca-kaeusi / abrasive | Per basa résin | Per basa résin | Tipe dasar + permukaan teuas | Géométri nuturkeun résin dasar. Thebeungeutnyaeta naon robah: balik bimetallic |
Kumaha ngagunakeun tabel ieu:ieu rentang diterbitkeun has sarta titik awal, teu spésifikasi. Mesin anjeun, kelas anjeun, bagian anjeun, sareng kaluaran anjeun ngageser nomer. A désainer screw confirms géométri final ngalawan prosés nyata Anjeun. Pernah mesen tina tabel generik tanpa paguneman éta.
PP jeung pe: Semi-kristal, Geser Sedeng
Poliolefin mangrupikeun kasus anu gampang. Aranjeunna tolerate geser, ngalembereh leuwih jandela lega, sarta ngahampura a screw GP. komprési sedeng nepi ka luhur gawéna ogé, sabab résin viskositas low ieu merlukeun geser positif pikeun ngalembereh bersih tinimbang slipping ngaliwatan satengah molten.
Nyorong kaluaran teuas dina tembok ipis, sarta screw panghalang earns ongkos na ku delivering ngalembereh leuwih lengkep dina speed sarua.
ABS jeung PS: Amorf, Nonton Panas Shear
Résin amorf ngalemeskeun dina rentang tinimbang lebur dina titik anu seukeut. PS jalan dina komprési low sabab lebur jadi gampang. ABS peryogi langkung perawatan: éta nunjukkeun corétan sareng splay nalika ngarusak, sareng panas geser biasana alesanana.
Lamun bagian ABS streak jeung setpoints Anjeun kasampak bener, curiga geser saméméh anjeun nyangka dryer. Babandingan komprési agrésif dina résin amorf sénsitip panas ngahasilkeun cacad sorangan.
PC jeung Téknik Plastics: Suhu luhur, L/D leuwih panjang
PC, nilon, PBT, jeung baraya maranéhanana ngalembereh luhur jeung nguraikeun deukeut luhureun éta. Éta kudu lebur teleb, nu boga pamadegan pikeun L deui / D, Tapi maranéhna ogé ngahukum waktu tinggal, nu boga pamadegan ngalawan nyekel ngalembereh dina tong badag.
Résolusina langkung panjang L/D kalayan komprési anu lembut sareng shot ukuran anu leres. Meunang ukuran shot salah dina PC jeung bahan siklus ngaliwatan panas nepi ka yellows, euweuh urusan sabaraha alus screw nu.
PVC kaku sarta fléksibel: Résistansi korosi Kritis
Sagalana di luhur ngeunaan PVC manglaku ka seleksi. PVC kaku linggih di tungtung low duanana L / D jeung komprési, sabab waktu jeung geser duanana musuh. Perawatan permukaan kedah nolak korosi, sanés ngan ukur abrasion, sareng éta ngarobih pilihan alloy di jero tong bimetallic.
PET jeung POM: Low Shear, Precise Temperature Control
PET téh higroskopis. Cai dina ngalembereh ngahidrolisis ranté polimér, pakait viskositas intrinsik, sarta daun preforms regas tur kasaput halimun bari mesin kasampak kawas éta ngajalankeun rupa. Tegalan résin kalayan leres, geser handap, tetep pondok, sareng setel permukaan anu digosok supados henteu ngabentuk deposit.
POM tolerates komprési biasa tapi degrades sharply lamun overheated, sarta produk degradasi na bahaya. Kontrol suhu sareng disiplin waktos cicing langkung penting tibatan géométri anu pinter.
Kaca-Kaeusi sarta Bahan Abrasive: The 30% Line
Ieu mangrupikeun aturan anu paling jelas dina halaman éta, sareng éta mangrupikeun nomer, sanés rarasaan.Serat kaca nepi ka 30%: a nitrided 38CrMoAlA set handles eta.Urang ngawangun jeung meunteun screws suntik nitrided urang pikeun persis éta, quenched na tempered, lajeng gas-nitrided kana kasus 0.5-0.8 mm dina 950-1050 HV.
Di luhur 30% gelas, atanapi nganggo pangisi mineral sareng tahan seuneu di luhur, permukaanna kedah robih.Kasus nitrided mangrupakeun lapisan difusi, sarta filler abrasive motong ngaliwatan eta tebih sooner ti baja underneath pantes.
Éta nalika alaras screw bimetalliceureun jadi pamutahiran sarta jadi spésifikasi bener: alloy teuas disemprot bunderan pinuh sabudeureun zona maké bore urang, nyandak karasa jero kana 62 HRC. Géométri masih nuturkeun résin dasar. Ukur beungeutna robah. Urangbimetallic vs pituduh nitridedjalan ngaliwatan logika ongkos.
Jinis Laras, Bahan, sareng Perlakuan Permukaan
Tong teu gagal nyirorot. Ieu muka up, quietly, sarta nyandak kaluaran anjeun kalawan eta. Bahan sareng permukaan mutuskeun sabaraha lami éta.
Baku Nitrided Steel Laras: Aplikasi jeung Watesan
Nitriding diffuses nitrogén kana beungeut baja, ngabentuk hardcase. Kami ngagas-nitrida sekrup suntik 38CrMoAlA dina suhu 500–560 °C, ngahasilkeun lapisan nitrided 0,5–0,8 mm kandel dina 950–1050 HV. Nu raises résistansi maké ku 30-40% leuwih baja untreated.
Dasar baja ieu quenched na tempered munggaran, nu lifts lalawanan maké geser ku 50% sorangan. Kalawan babarengan, dua léngkah éta masihan umur jasa sakitar 10,000-20,000 jam dina résin non-korosif sapertos PE sareng PP.
Watesana nyaéta jero kasus. Sakali abrasion motong ngaliwatan lapisan nitrided, inti lemes underneath ngagem gancang. Kami meunteun screws suntik nitrided kami pikeun sanyawa anu diperkuat serat gelas dugi ka 30% (PA ditambah serat gelas, contona). Di luhur éta, atanapi dina résin korosif, kasus nitrided teu cocog sareng permukaanna kedah robih.
Laras Bimetallic: Konstruksi, Biaya, sareng Iraha Pareum
Laras bimetallic ngajaga awak alloy-baja sarta fuses alloy maké misah kana bore. Dina tong kami kami nyemprot alloy teuas sabudeureun bunderan pinuh zona maké bore urang, bringing karasa jero kana 62 HRC.
Éta mangrupikeun panyalindungan anu béda tina nitriding. Kasus nitrided nyaéta lapisan difusi anu diukur dina fraksi milimeter. Bore alloy anu disemprot atanapi dihijikeun nyaéta lapisan logam anu béda, sareng pangisi abrasive kedah ngalangkungan sadayana.
alloy nu dipilih pikeun anceman. Permukaan anu beunghar karbida sareng tungsten-karbida nolak abrasi tina kaca sareng pangisi mineral. alloy nikel-bearing nolak korosi ti PVC jeung sanyawa-retardant seuneu. Milih alloy salah jeung anjeun geus mayar kanggo tong bimetallic nu solves masalah salah.
Mayar kaluar iraha wae feed anjeun abrasive atanapi corrosive. Aritmetika téh basajan: lamun hiji set bimetallic lasts sababaraha kali salami hiji nitrided on bahan anjeun, harga beuli luhur ngabagi handap ka ongkos handap per taun, saméméh anjeun ngitung besi tua na downtime anjeun ulah.
Segméntasi vs Monolithic Laras: Kalenturan vs Precision
Laras monolithic (hiji sapotong) didamel tina hiji awak. Ieu nahan straightness na concentricity pangalusna, sarta éta norma pikeun suntik molding, dimana precision drive konsistensi shot.
tong Segmented baud babarengan ti bagian, anu ngamungkinkeun hiji bagian dipaké bisa diganti tanpa scrapping sakabeh laras, sarta ngidinan port curhat bisa diposisikan flexibly. Dagangna nyaéta alignment: unggal gabungan mangrupikeun kasempetan pikeun misalignment, sareng mesin suntikan kirang ngahampura éta tibatan gabungan extruder.
Base Steel jeung Pilihan Permukaan Nu Linggih di dinya
38CrMoAlAnyaéta baja dasar anu kami mesinkeun screws suntik kami, sareng éta standar industri pikeun alesan. Kimia kromium-molybdenum-aluminium na dirancang pikeun nitriding: aluminium ngabentuk teuas, nitrides stabil dina kasus bari inti tetep tangguh.
Dasar baja mawa beban mékanis. Beungeut di luhur butuh ngagem, sareng éta tempat pilihan anu leres. Salaku aprodusén laras screwkami nyayogikeun rentang permukaan pinuh, sareng masing-masing ngajawab ancaman anu béda:
- Nitriding— Lapisan 0.5–0.8 mm dina 950–1050 HV. résin beresih, serat kaca nepi ka 30%.
- permukaan bimetallic- alloy teuas ngahiji sabudeureun zona maké bore urang, bore mun 62 HRC. Kawajiban abrasive jeung corrosive.
- Tungsten carbide nyemprot- pikeun kasus abrasion hardest.
- Plating Chrome- permukaan lemes, ramah-release. Ngabantosan sareng parobahan warna sareng nempel, sanés ku abrasion beurat.
- Beusi sténless- nalika résistansi korosi atanapi purity bahan ngabalukarkeun sarat tinimbang maké.
Panungtun bahan laras screw urang ngabandingkeun baja dasar sacara lengkep.
Perlakuan Surface Dibandingkeun
| Bahan / perlakuan | Teu karasa | Ngagem lalawanan | lalawanan korosi | Pangalusna pikeun |
|---|---|---|---|---|
| 38CrMoAlA, nitrid | 950–1050 HV, 0,5–0,8 lapisan mm | Alus | Sedeng | PE, PP, PS, ABS; serat kaca nepi ka 30%. The standar ékonomi |
| permukaan bimetallic | Bore ka 62 HRC | alus teuing | Alus | Kaca-kaeusi luhureun 30%, mineral-kaeusi, regrind, tugas abrasive |
| Tungsten carbide nyemprot | Tinggi pisan | alus teuing | Alus | Kasus abrasion anu paling hese |
| Nikel-base alloy surfacing | Dipilih per rumusan | Alus | alus teuing | PVC, fluoropolymers, retardants seuneu |
| Plating Chrome teuas | Teuas, ipis pisan | Sedeng | Alus | Pelepasan lemes, parobahan warna anu langkung gampang, anti iteuk |
| Beusi sténless | Per kelas | Sedeng | alus teuing | Aplikasi korosi atanapi purity-dipingpin |
Sebutkeun permukaan pikeun feed kotor baris sabenerna ngajalankeun, teu cleanest. Nangtukeun pikeun kasus bersih mangrupikeun cara anu paling umum pikeun set énggal maot awal.
Pangropéa: Kumaha Kéngingkeun Unggal Jam anu tiasa dipasihkeun ku set
Pangropéa henteu malikkeun ngagem. Ieu eureun anjeun tina nambahkeun maké bisa dihindari dina luhureun jenis teu bisa dihindari, sarta méré Anjeun data rencana ngagantian tinimbang ngaréaksikeun kana eta.
Daptar pariksa Inspection rutin
| Frékuénsi | Naon pariksa | Naha |
|---|---|---|
| Unggal shift | Suhu lebur vs normal, waktos pamulihan, konsistensi bantal, beban motor | Ieu drift saméméh defects muncul |
| Unggal bahan atawa warna robah | Ngabersihan pinuh; mariksa purge pikeun specks hideung atanapi bahan didegradasi | Specks hartina bintik maot atawa degradasi wae |
| Bulanan | Pariksa thermocouple sareng pita pamanas; pariksa feed-tikoro cooling | A sensor drifted masak bahan pikeun bulan unnoticed |
| Iraha screw kaluar | Ukur penerbangan OD sareng ID laras bore dina posisi anu ditandaan; mariksa ring cek | screw geus kaluar. Sapuluh menit pangukuran mangrupikeun data gratis |
| Sahenteuna taunan (tugas abrasive atanapi corrosive) | Tarik anu direncanakeun: pangukuran ngagem pinuh, pariksa alignment, log bacaan | Dieusian, PVC, sareng tugas regrind ngagem set langkung gancang tibatan résin bersih |
Prosedur Purging Leres Nalika Ngarobih Résin atanapi Warna
Ngabersihkeun sateuacan unggal eureun sareng unggal ganti, tanpa pangecualian pikeun dinten sibuk. Bahan ditinggalkeun pikeun niiskeun di jero laras degrades, bakes onto surfaces, sarta mulih engké salaku specks hideung dina bagian customer urang.
Paké sanyawa purging komérsial pikeun robah warna ka warna, pikeun shutdowns, sarta saméméh ngaganti ka polimér sénsitip panas. Virgin pe atanapi PP handles transisi rutin antara bahan cocog. Résin-suhu luhur sapertos PC sareng PMMA tahan langkung keras sareng peryogi purging anu langkung agrésif.
Bersihkeun sateuacan mareuman, sanés ngan ukur sateuacan ngamimitian. Naon anu anjeun tinggalkeun dina tong cooling janten masalah anu anjeun gelut dina ngamimitian salajengna.
Kumaha Ngukur Screw-to-Barrel Clearance
Ieu mangrupikeun ukuran anu ngajantenkeun pendapat janten kanyataan, sareng kalolobaan toko ngantunkeunana.
- Tarik jeung ngabersihan screw nu.Panas, kalawan parabot kuningan atawa tambaga. Pernah scrapers baja, nu motong permukaan dirawat screw gumantung kana.
- Tandaan posisi pangukuransapanjang panjang kerja: feed, transisi, sareng pangukuran minimum.
- Ukur hiber ODkalawan mikrométer luar dina unggal posisi, nyandak bacaan dina sababaraha titik sabudeureun kuriling pikeun nyekel maké henteu rata.
- Ukur ID bore tongkalawan gauge bore dina posisi cocog jeung jero.
- Hitung bersihan radial:subtract hiber OD ti ID bore sarta ngabagi dua.
- Bandingkeun ngalawan gambar ngawangunsareng log unggal bacaan kalayan tanggal sareng jam jalanna.
Napsirkeun hasilna ngalawan clearance aslina, teu ngalawan angka universal. Hiji aturan warung mangpaat: lamun clearance geus dipelak pikeun kasarna dua kali nilai ngawangun, atawa lamun kaluaran geus turun noticeably dina speed screw sarua, mimitian perencanaan ngagantian. Pitunjuk pangukuran léngkah-léngkah kami nyertakeun metodeu sacara lengkep.
Jadwal beberesih sarta Purging Sanyawa Jenis
Cocogkeun sanyawa sareng padamelan. Mékanis (gratis abrasive) purges scrub kalawan viskositas tinggi. Pembersih kimia nyerang bahan sareng karbon anu terdegradasi. Pembersih busa ngalegaan dugi ka bintik-bintik paéh anu kantun aliran laminar.
Interval jero-bersih gumantung kana résin. Polimér-suhu luhur ngawangun karbon leuwih gancang sarta merlukeun purging jero leuwih sering. Naon anjeun ngajalankeun, tetep interval dina jadwal tinimbang ngantosan specks hideung ngajadwalkeun eta pikeun anjeun.
Nalika Ngalereskeun vs Nalika Ngaganti
Bandingkeun biaya per taun jasa, sanes dua tag harga. Ngawangun deui anu hargana satengahna tapi mulih sapertilu taun mangrupikeun pilihan anu mahal pikeun nyamur.
Perbaikan leans katuhunalika maké téh diménsi sarta sedeng, logam dasar téh sora, ieu teh ulang munggaran, sarta géométri masih cocog résin Anjeun.
Panggantian leans katuhunalika korosi geus diadu jero, nalika screw nu geus rebuilt saméméhna, nalika bahan anjeun robah sarta géométri heubeul euweuh fits, atawa nalika susunan mangrupa ukuran umum anu harga ngagantian sits deukeut kutipan perbaikan.
Panungtun perbaikan vs ngagantian kami ngaluarkeun tabel kaputusan lengkep.
Panyimpenan anu leres sareng Penanganan Tong Screw Cadang
Set cadang ngan ukur kapaké upami lempeng sareng bersih nalika anjeun peryogina. Simpen screws horisontal kalayan rojongan sapanjang panjangna, pernah condong kana tip. Lapiskeun kana karat, jaga aranjeunna ditutupan, sareng jaga lambaran spésifikasi sareng angka kekerasan anu diukur nganggo bagian éta.
Strategi rotasi cadangsia leuwih ti sagala fee expedite, sarta ampir euweuh supplier bisaeun maneh ieu. Mésér panggantian sateuacan set ayeuna gagal. Ngajalankeun set anyar, kirimkeun nu heubeul pikeun ngawangun deui bari produksi terus, sarta tetep rebuilt set dina rak salaku cadang.
Anjeun ayeuna gaduh rotasi sareng nol waktos teu direncanakeun, sareng unggal ngagentos ka hareup lumangsung dina jadwal anjeun tinimbang jam 2 énjing dina dinten Saptu. Strategi biaya hiji set modal kerja na repays eta kahiji waktos ngarecahna a teu lumangsung.
Éta Prosés atanapi Mesin? Hiji Gerbang Kaputusan
Ieu mangrupikeun bagian anu teu aya pesaing anu nyerat, sareng éta bakal ngahémat waktos anjeun langkung seueur tibatan sadayana pituduh ieu digabungkeun.
Lamun cacad molding mucunghul, paling tim ngahontal setélan mesin. Suhu, tekanan deui, laju suntik, waktos tahan. Sakapeung bener. Tapi nalika unit plasticizing dipaké, euweuh setelan recovers prosés, sarta minggu ngaleungit kana pilarian nu pernah bisa sukses.
Jalankeun gerbang ieu sateuacan anjeun nyabak setpoint anu sanés.
1. Naha aya anu robih?résin anyar loba, colorant anyar, rasio regrind anyar, kapang anyar, setelan batur disaluyukeun? Lamun enya, ngudag robah. Ieu masalah prosés dugi kabuktian sabalikna.
2. Naha cacad muncul ngadadak, atanapi ngarayap dina sababaraha minggu?Titik ngadadak dina parobahan atawa komponén rusak. Titik bertahap dina maké. Maké teu datang sapeuting.
3. Dupi cushion konsisten makéna pikeun makéna?Hiji cushion inconsistent nyaeta cék ring ngawangkong. Mariksa éta saméméh nanaon sejenna.
4. Geus kaluaran turun di speed screw sarua, atanapi waktos recovery stretched?Duanana nunjuk dina clearance, hartina screw atawa laras maké. Setelan teu bisa mulangkeun clearance leungit.
5. Ieu ngalembereh naek suhu dina setpoints unchanged?Screw ieu ngahasilkeun panas geser tambahan, biasana sabab gawéna harder ngalawan clearance dipaké.
6. Naha bintik hideung balik saatos unggal beberesih?Bahan ieu panginepan di titik maot. Dina set anu langkung lami, éta tempat anu maot sering dianggo clearance anu ngajaga lebur anu terdegradasi.
Tilu atawa leuwih jawaban "enya" dina patarosan 3 nepi ka 6 hartina mesin ngabejaan Anjeun unit plasticizing dipaké. Ngeureunkeun tuning. Tarik screw jeung ngukur eta.
Pangukuran butuh sajam. Chasing a cacad mékanis ngaliwatan setélan nyokot minggu, sarta eta pernah converges, sabab jawaban éta pernah di controller nu.
Panungtun ngungkulan kalawan Akar-sabab Table
Unggal cacad di handap tiasa asalna tina prosés atanapi tina maké mékanis. Tabel ngaranscrew jeung tongakar ngabalukarkeun, sabab éta satengah dulur sejenna ninggalkeun kaluar.
| Masalah | Gejala | Screw / laras akar ngabalukarkeun | Tindakan korektif |
|---|---|---|---|
| streak hideung / tanda kaduruk | Bintik poék atanapi corétan dina bagian éta; parah sanggeus eureun | bahan terdegradasi lodged dina clearance dipaké atawa titik maot; ngoleksi bore; beungeut screw ruksak | Jero beresih. Lamun bintik balik, tarik tur mariksa. Pariksa keur skor na clearance dipaké. Ganti lamun set téh harboring bahan |
| Ukuran shot teu konsisten / shot pondok | Ditémbak beurat drifts; cushion variasina makéna pikeun makéna | Pariksa ring teu sealing(paling umum); penerbangan dipaké ngantep lebur bocor ka tukang; tong bore oversize | Pariksa ring cek heula. Lajeng ngukur clearance. Setélan moal ngalereskeun klep non-balik anu bocor |
| Ngalembereh suhu spiking | suhu lebur sabenerna luhureun setpoints; ngawarnaan bahan | Geser kaleuleuwihan tina rasio komprési anu salah; clearance dipaké nyieun screw nu gawéna harder; drifted thermocouple | Pariksa thermocouple. Pariksa speed screw sarta tekanan balik. Mun géométri lepat pikeun résin, screw nyaeta fix nu |
| recovery slow / plasticizing lila | waktos recovery manjang; waktos siklus tumuwuh | clearance dipaké ngurangan efisiensi ngompa; masalah bagian feed; géométri salah pikeun résin | Pariksa feed-tikoro cooling jeung pakan pelet munggaran. Lajeng ngukur clearance ngalawan gambar |
| Naek beban motor / tekanan deui | Amp motor naék dina kaluaran konstan; alarm torsi | Screw nyered dina bore (misalignment, screw ngagulung); geser kaleuleuwihan; lalawanan wangunan bahan didegradasi | Pariksa alignment na screw straightness. A screw bengkung ngagem hiji sisi bore jeung bakal ngancurkeun tong anyar teuing |
| degradasi bahan / discoloration | Yellowing, splay, brittleness, bau | waktos tinggal panjang teuing (shot teuing leutik pikeun tong); geser teuing agrésif; bintik maot bahan nyepeng | Pariksa shot-ukuran jeung rasio kapasitas tong. Ngurangan geser. Dina résin sénsitip panas, screw komprési handap bisa jadi hijina fix nyata |
| Unmelts / partikel padet sabagian | Specks teuas; defects kawas lénsa; titik lemah | Kapasitas lebur henteu cekap: L / D pondok teuing, komprési salah, kaluaran didorong ngalangkungan naon anu tiasa dilebur ku sekrup, atanapi bersihan anu tiasa dianggo. | Ngurangan kaluaran atawa ningkatkeun ka screw panghalang. Lamun set geus dipaké, euweuh setelan recovers lebur |
| Warna streaking / dispersi goréng | Warna henteu rata; masterbatch teu dispersing | Taya bagian Pergaulan; screw dipaké Pergaulan goréng; screw salah pikeun sanyawa dieusian atawa berwarna | Sebutkeun bagian campuran (Maddock atanapi pin). Konfirmasi screw teu saukur dipaké kaluar munggaran |
Hideung Streaks atanapi Burn Marks
Polimér anu didegradasi nyaéta panginepan di mana waé sareng ngarecah. Tempat-tempat panyumputan klasik nyaéta ngabéréskeun ngagem, bore skor, cingcin cek anu ruksak, sareng tempat paéh dimana aliranna stagnates.
Bersihan jero heula. Lamun bintik datang deui sanggeus ngabersihan teleb, bahan teu saukur résidu. Ieu keur dijieun terus ku titik dina mesin Anjeun, jeung anjeun kudu narik screw jeung manggihan eta.
Ukuran Shot Inconsistent atanapi Shot Short
Pariksa ring samemeh Anjeun noel setelan. Nalika klep non-balik eureun sealing, ngalembereh escapes mundur salila suntik, sarta makéna mesin panginten eta diukur sanes shot kapang narima.
giveaway nyaeta cushion. A prosés konsisten nahan hiji cushion ajeg. Nalika cushion wanders ditembak pikeun makéna, ngalembereh bade wae teu kedah.
Ngalembereh Suhu Spiking atanapi Tinggi teuing
Ukur lebur sabenerna ku usik tinimbang percanten setpoints. Lamun ngalembereh sabenerna ngalir ogé luhureun zona, panas tambahan datang ti geser, teu ti pita.
Panas geser naék nalika komprési teuing agrésif pikeun résin, nalika speed screw teuing tinggi, nalika tekanan balik kaleuleuwihan, sarta lamun screw dipaké harder pikeun mindahkeun bahan anu sarua.
Slow Screw Pamulihan / Long Plasticizing Time
Mimitian ti hopper nu. Bridging pellets, hiji tikoro feed overheated, sarta cooling feed inadequate sadayana kalaparan screw jeung manteng recovery, sarta taya sahijina mangrupakeun cacad screw.
Upami pakan séhat sareng pamulihan masih laun, ukur jarakna. A screw nu geus leungit efisiensi ngompa na mun teu ngagem nyokot leuwih lila pikeun ngeusian shot sarua, sarta waktu siklus ngagambarkeun eta.
Rising Motor Beban atawa Balik Tekanan
Naékna amps dina kaluaran konstan hartosna aya anu nolak. A screw ngagulung nyered dina bore mangrupa hal bahaya: eta ngagem hiji sisi tong, sarta screw anyar dipasang ngalawan misalignment nu ngagem cara nu sarua dina jadwal sarua.
Pariksa straightness na alignment saméméh anjeun mesen nanaon. Pakéan bore hiji sisi nyaéta sidik.
Degradasi Bahan atanapi Discoloration
Dua sabab ngadominasi: bahanna panas teuing, atanapi parantos panas teuing. Anu kadua nyaéta jalma anu sono.
A shot nu tebih teuing leutik pikeun daun tong ngalembereh diuk ngaliwatan siklus sanggeus siklus, masak gently nepi ka yellows. Teu aya desain screw ngalereskeun shot anu ukuranana leutik dina tong anu ageung. Ngalereskeun diaméter screw, atawa mindahkeun pakasaban kana mesin leutik.
Kumaha Mesen hiji Ngagantian Screw Laras
Henteu aya pesaing anu nutupan ieu, sareng éta mangrupikeun bagian anu diperyogikeun ku pembeli. Naha anjeun mesen ti OEM atawa ti hiji bebaspabrik laras screw, Inpo nu sarua drive cutatan.
Dimensi jeung spésifikasi Anjeun Kudu Nyadiakeun
- Merek mesin sareng modél.Poto nameplate cukup pikeun ngonfirmasi ukuran dipasang sareng drive-end.
- Diaméter screw sareng rasio L / D,tina gambar atawa diukur langsung.
- Damar, kalawan eusi filler.Ieu drive baja basa jeung perlakuan permukaan leuwih ti nanaon sejenna dina daptar.
- Ukuran shot sareng siklus target,jadi géométri bisa dioptimalkeun tinimbang ditiron.
- Hiji gambar, atawa sampel dipaké.Boh dianggo. Hiji bagian dipaké bisa diukur sarta géométri pinuh direkonstruksi.
- Naon anu salah panungtungan waktu.Kirimkeun pola makéna sareng bagian éta. leungitna dimensi lemes nyebutkeun abrasion. Pitting nyebutkeun korosi. Pakéan hiji sisi nyebutkeun alignment, nu screw anyar moal ngalereskeun.
Éta barang anu terakhir mangrupikeun pembeli anu hilap, sareng éta anu ngeureunkeun anjeun mésér salinan anu satia tina gagal.
OEM-Cocok vs Desain Adat: Pro jeung Kontra
Hiji patandingan OEMreproduces géométri aslina. Éta mangrupikeun telepon anu leres nalika sekrup asli cocog sareng prosés anjeun sareng ngan ukur luntur. Bisa diprediksi, diverifikasi ngalawan gambar, teu aya prosés revalidasi.
Hiji desain customngarobah géométri pikeun nyocogkeun naon sabenerna anjeun ngajalankeun kiwari. Ieu teh panggero katuhu nalika prosés dipindahkeun sarta screw nu teu: Anjeun ditambahkeun regrind, switched ka kelas dieusian, robah target kaluaran, atawa screw aslina pernah diatur résin Anjeun ogé.
Mesen hiji patandingan OEM nalika prosés geus robah reproduces masalah dina baja anyar. Mesen desain khusus nalika aslina saé nambihan biaya sareng validasi deui kanggo nanaon. Pola pakean nyarioskeun ka anjeun kaayaan dimana anjeun aya.
Naon anu Diarepkeun Nalika Sumber Ti Cina
Waktu kalungguhan gumantung kana géométri, perlakuan permukaan, jeung naha gambar a aya. Menta eta dina tulisan kalawan cutatan Anjeun, jeung nanya naon jam dimimitian dina: konfirmasi tina gambar, atawa urutan beuli. Aranjeunna henteu tanggal anu sami, sareng bédana sering saminggu.
Tilu hal anu patut disebatkeun sateuacan anjeun komitmen:
- Nalika produksi dimimitian.Reverse-rékayasa sampel dipaké nambahkeun waktu saméméh hiji chip dipotong. Hiji gambar ngaleungitkeun léngkah éta.
- Naon perlakuan permukaan nambahkeun.permukaan bimetallic na carbide nyemprot mangrupakeun hambalan prosés misah jeung antrian sorangan.
- angkutan laut, misah.Henteu aya dina waktos kalungguhan manufaktur, sareng éta mangrupikeun nomer anu kaget para pembeli munggaran.
Petikan kami sorangan transparan ku desain: kami masihan perkiraan biaya pikeun produk, pengiriman barang, sareng pangropéa anu terus-terusan, janten teu aya anu mendakan engké. Anjeun nampi kutipan éta dina 12 jam.
Rencanana sabudeureun waktos kalungguhan jeung rotasi cadang-set dijelaskeun saméméhna. Hiji set maréntahkeun ti a maké log kapal on jadwal Anjeun. Hiji set maréntahkeun ti kapal ngarecahna ngalawan jam, ku hawa, dina harga taya sahijieun enjoys ngajelaskeun.
Kriteria Katampi Kualitas sareng Titik Inspeksi
Ieu mangrupikeun cék anu misahkeun supplier nyata tina anu murah. Taroskeun aranjeunna dina tulisan sateuacan anjeun nempatkeun pesenan, sareng pariksa aranjeunna nalika setna sumping:
- Diaméter luar dina sababaraha titik sapanjang unggal hiber
- Diaméter bore sarta cylindricity
- Karasa permukaan salaku anilai diukur(HV atanapi HRC), sanes spésifikasi katalog
- Jero kasus nitrided, atawa jero lapisan alloy dina bore bimetallic
- Concentricity sarta straightness
- Kakasaran permukaan (Ra)
- Kelas baja dasar, dikonfirmasi
Teu karasa sareng jero kasus mangrupikeun dua anu paling penting, sareng dua anu paling sering diturunkeun. Lapisan nitrided dina 950–1050 HV jeung jerona 0,5–0,8 mm nyaéta spésifikasi nu bisa nahan supplier. "Nitrided" sorangan henteu.
Lamun kutipan a lemahna nyirorot handap batur, nanya naon baja jeung kumaha jero perlakuan ngalir. Éta ampir sok dimana bédana nyumput, sareng anjeun mayar deui nalika nganggo awal.
Walkthrough sourcing pinuh kami linggih dina pituduh urutan laras screw custom.
Peryogi ngagantian atanapi laras screw suntik khusus? Kirimkeun modél mesin anjeun, ngagambar, atanapi conto anu parantos. Urang cutatan dina 12 jam.
Meunangkeun hiji Screw Barrel QuotePatarosan remen naroskeun
Q: Sabaraha lami hiji suntik molding screw laras panungtungan?
A: Dina résin non-corrosive kayaning PE jeung PP, screws suntik 38CrMoAlA nitrided kami ngajalankeun kasarna 10,000-20,000 jam. Sanyawa kaca-kaeusi, PVC, sarta regrind beurat motong éta handap, sarta sabaraha jauh gumantung kana eusi filler sarta output. Ulah ngajalankeun jam jeung harepan: ngukur. Pariksa hiber OD na bore ID ngalawan gambar wangunan sahenteuna sataun sakali dina tugas abrasive, sarta log trend. Tren, sanés angka jam, nyarioskeun ka anjeun nalika mesen set salajengna.
Q: Naon clearance baku antara screw jeung tong?
A: Teu aya inohong tunggal, sabab skala clearance kalayan diaméter screw. Aturan praktis industri pikeun set anyar kira-kira 0,001 inci jarak radial per sisi pikeun tiap inci diaméter screw, jadi hiji 60 mm screw darat deukeut 0,06 mm per sisi. Gambar ngawangun anjeun mangrupikeun otoritas. Salaku wates layanan praktis, nalika clearance diukur geus tumuwuh nepi kasarna dua kali nilai ngawangun, atawa kaluaran geus turun noticeably dina speed screw sarua, rencanana ngagantian.
Q: Dupi abdi tiasa make hiji screw pikeun sababaraha résin béda?
A: Dina hiji kulawarga, enya. Skrup tujuan umum nanganan PE, PP, PS, sareng ABS tiasa ditampi, naha éta tukang mesin ngirimkeunana salaku standar. Sakuliah kulawarga, henteu. A screw GP on PVC kaku degrades bahan jeung corrodes baja. Skrup GP dina nilon anu dieusi gelas gancang gancang. Sarta screw ukuran pikeun volume shot hiji teu bisa ngawula pakasaban anu ngagunakeun fraksi leutik tong tanpa masak bahan. Lamun résin Anjeun bentang sela maranéhanana, anjeun peryogi leuwih ti hiji screw, atawa screw dirancang pikeun hal hardest.
Q: Kumaha carana abdi tiasa ngabejaan lamun suntik molding screw abdi dipaké?
A: mesin ngabejaan Anjeun mimitina, sarta mikrométer confirms eta. Lalajo kaluaran ragrag dina speed screw sarua, recovery waktos manjang, lebur naék suhu dina setpoints unchanged, bintik hideung nu balik sanggeus beberesih, sarta ukuran shot drifting. Salah sahiji jalma justifies narik screw nu. Lajeng ukur hiber OD ku mikrométer sarta ID bore kalawan bore gauge, dina posisi loyog, sarta ngabandingkeun clearance radial ngalawan gambar. Gejala nyarankeun; pangukuran confirms.
Q: Naon laras screw bimetallic sareng iraha kuring peryogina?
A: Laras bimetallic ngajaga awak alloy-baja sarta fuses alloy maké harder kana bore nu. Dina tong kami, kami menyemprot alloy teuas bunderan pinuh sabudeureun zona maké bore urang, bringing karasa jero kana 62 HRC. Garisna gampang digambar:serat kaca nepi ka 30% ngajalankeun rupa dina set 38CrMoAlA nitrided. Di luhur kaca 30%, kalayan pangisi mineral atanapi tahan seuneu, atanapi dina résin korosif, janten bimetal. Kasus nitrided nyaéta lapisan difusi 0.5–0.8 mm, sarta pangisi beurat motong ngaliwatan eta lila saméméh baja underneath rengse.
Q: Naha desain screw mangaruhan kualitas bagian dina suntik molding?
A: Langsung, sarta leuwih ti paling setélan prosés. Géométri screw nangtukeun sabaraha lengkep bahan lebur, kumaha seragam suhu lebur téh, kumaha ogé warna na filler bubarkeun, sarta kumaha konsisten shot téh. Unmelts, streaks, splay, degradasi, sarta variasi shot sadayana ngambah deui ka screw design atanapi screw maké sahenteuna sakali maranéhna ngabasmi deui controller. Nalika cacad nolak unggal parobihan setélan anu anjeun lakukeun, géométri atanapi ngagem biasana alesanana.
Q: Naon bédana antara screw suntik sareng screw extrusion?
A: Hiji screw Tonjolan rotates terus jeung pompa ngalembereh maju tanpa stopping. Skrup suntik ngalakukeun dua padamelan: éta muterkeun pikeun plastikisasi shot, teras lirén puteran sareng maju sapertos plunger pikeun nyuntikkeunana. Éta tindakan reciprocating naha screws suntik mawa cingcin cek di ujung, jeung naha maranéhna ngajalankeun L / rasio D pondok, ilaharna 18: 1 ka 25: 1, ti screws ékstrusi. Bahan ogé linggih dina laras suntik antara nembak, nu ngajadikeun waktu tinggal jeung shot ukuran kritis.
Q: Dupi produsén laras screw nyalin screw kuring tanpa gambar?
A: Enya. Kirimkeun bagian anu dipaké sareng géométri tiasa diukur sareng direkonstruksi: diaméter, rasio aspék, jero saluran, sareng ukuran pas dina tungtung drive. Urang nyekel screws suntik ka ± 0,001 mm. Hiji caution patut nyatakeun: a screw dipaké ukuranana leuwih leutik batan eta ditinggalkeun pabrik, jadi ngagantian kudu diwangun kana maksud desain aslina tinimbang kana dimensi dipaké. Kirimkeun pola pakean sareng bagian éta, sareng sekrup énggal ditunjuk ngalawan kagagalan tibatan diwariskeun.
kacindekan
Tilu gagasan mawa sakabeh pituduh.
Seleksi nuturkeun résin.Géométri (L/D, rasio komprési, tipe screw) cocog kumaha polimér Anjeun lebur. Perlakuan permukaan cocog kumaha kotor feed anjeun. résin bersih ngajalankeun happily on nitrided 38CrMoAlA. Eupan abrasive na corrosive perlu bore bimetallic, sarta nangtukeun bisi bersih nyaeta cara paling umum a set anyar maot mimiti.
Pangropéa mundut taun, sarta data mundut tata.Purge saméméh unggal eureun, beresih jeung kuningan tinimbang baja, sarta ngukur clearance unggal waktos screw kaluar. A log maké robah jadi "naha dipaké?" kana "iraha éta bakal meuntas jalur?", Anu mangrupa selisih changeover rencanana sarta shutdown a.
Diagnosis mesin sateuacan anjeun nyetél prosésna.Nalika kaluaran turun, siklus manteng, bantal ngumbara, atanapi bintik balik saatos beberesih, unit palastik nyarios. Setelan teu bisa mulangkeun clearance leungit atawa reseal cingcin cék dipaké. Tarik screw jeung ngukur eta.
Nanhaiya parantos ngawangun sekrup sareng tong langkung ti dua puluh taun sareng ngalayanan 500+ klien di sakuliah dunya. screws suntik kami anu machined ti 38CrMoAlA, quenched na tempered, lajeng gas-nitrided dina 500-560 °C kana kasus 0.5-0.8 mm di 950-1050 HV, tahan ka toleransi ± 0.001 mm, sarta dipeunteun pikeun nonsrosive résin 10,000 Upami feedna langkung keras, urang nyemprot alloy keras ka bunderan pinuh di sabudeureun zona ngagem bore sareng nyandak karasa jero kana 62 HRC.
Sateuacan anjeun mesen, insinyur kami ngerjakeun parameter sareng anjeun: diaméterna, rasio aspék, jero saluran screw, sareng pilihan bahan antara 38CrMoAlA sareng alloy duplex. Konsultasi éta gratis, sareng kutipan di handap ieu kalebet produk, pengiriman barang, sareng biaya pangropéa anu dipiharep, janten henteu aya anu muncul engké anu henteu aya dina halaman éta.
Saatos pangiriman, teknisi kami ngadukung pamasangan sareng komisi, garansi dugi ka kontrak (biasana hiji dugi ka dua taun), sareng masalah saatos penjualan nampi réspon dina 24 jam sareng solusi dina 48.
Kirimkeun kami modél mesin anjeun, résin, sareng masalah anu anjeun badé direngsekeun. Anjeun bakal gaduh spésifikasi sareng kutipan dina dua belas jam.
Ngabejaan urang mesin Anjeun, résin Anjeun, jeung naon nu salah panungtungan waktu. Kami bakal nangtukeun set anu ngalereskeunana, sanés anu ngulang deui.
Kontak Nanhaiya pikeun Quote a