A timer recovery slow bisa nunjuk ka masalah nyoco, prosés robah atawa hardware dipaké. Diagnosis anu kapaké nyarioskeun ka anjeun anu mana, sareng naha éta leres-leres ngabiayaan waktos siklus anjeun.
Mun suntik molding screw recovery nyokot panjang teuing, mimitina pastikeun yén éta nyangsang siklus nu. Lajeng pariksa continuity feed, speed screw sabenerna, tekanan balik sarta hawa ngalawan hiji ngajalankeun rujukan stabil. Mariksa géométri sareng ngagem nalika cék éta henteu ngajelaskeun karugian. Ngaganti komponén ngan sanggeus nangtukeun fungsi ngawatesan.

Kahiji, nangtukeun naha recovery aya dina jalur kritis siklus urang
Pamulihan screw nyaéta tahap plasticizing sareng pangukuran: screw rotates, nyiapkeun shot salajengna sareng mundur nalika ngalembereh akumulasi di payuneunana. Ieu béda ti suntik, nalika screw pindah ka hareup pikeun nganteurkeun shot éta. Pariksa definisi timer controller anjeun, utamana naha éta ngawengku reureuh atawa decompression.
Pamulihan sering tumpang tindih bagian tina sekuen cooling. Pangaruhna dina total waktos siklus gumantung kana iraha pamulihan dimimitian sareng tindakan mesin anu kedah ngantosan dugi ka réngsé. Baca renik runtuyan tinimbang nganggap yén unggal detik dikaluarkeun tina recovery ngaluarkeun kadua ti siklus nu.
| Durasi recovery | Antosan saluareun jandela | Naon hartina robah |
|---|---|---|
| 12 detik | 2 detik | Pamulihan ngalambatkeun tindakan salajengna. |
| 9 detik | 0 detik | Perbaikan pamulihan 3 detik ngaleungitkeun 2 detik ngantosan. |
| 7 detik | 0 detik | Sejen 2 detik kaluar recovery brings euweuh réduksi siklus salajengna dina conto ieu. |
Patarosan kahiji urang nyaéta naha mesin ngantosan ngalembereh atanapi ngan saukur ngalaporkeun nomer anu anjeun hoyong ngirangan. Upami pamulihan parantos pas di jero jandela anu sayogi, kami bakal difokuskeun konsistensi sareng kualitas lebur sateuacan nyarankeun screw kaluaran anu langkung luhur.
Pikeun katerangan anu langkung lega ngeunaan majelis, tingali kamisuntik molding screw pituduh tong. Di dieu, tujuanana langkung heureut: netepkeun naha pamulihan parantos robih sareng tindakan naon anu didukung ku bukti.
Parobahan ngadadak sareng turunna bertahap peryogi titik awal anu béda
Simpen rujukan sateuacan nyaluyukeun mesin. Bandingkeun kelas résin sarua, rasio regrind, setting shot, kapang jeung kaayaan suhu. Rékam siklus individu ogé rata-rata; hiji recovery pisan slow occasional bisa ngaganggu produksi sanajan rata-rata mucunghul bisa ditarima.
| Pola anu dititénan | Pariksa heula | Bukti patut dirékam |
|---|---|---|
| Ngadadak kanaékan sanggeus parobahan bahan atawa resep | Bentuk eupan, regrind, kaayaan garing sareng setélan anu ditransfer | Jumlah bahan, rasio campuran, kaayaan partikel sareng rékaman sateuacan / saatos prosés |
| Siklus slow intermittent kalayan siklus normal antara aranjeunna | gangguan feed, bridging jeung variasi speed sabenerna | Pamulihan ngalacak, kagiatan loader sareng RPM saleresna pikeun siklus anu sami |
| Pamulihan worsens laun dina tugas stabil | Pariksa kaayaan operasi, teras pariksa maké | Data pamulihan sajarah sareng ukuran screw / tong anu diukur |
| Beban tinggi sareng RPM saleresna di handap paréntah | Mesin drive, wates torsi sareng kaayaan termal | Saleresna versus paréntah RPM, trend beban sareng alarm mesin |
| Masalah dimimitian langsung saatos ngagantian komponén | Dipasang identitas bagian, dimensi, géométri jeung assembly | Révisi gambar anu disatujuan, komponén anu dipasang sareng setélan komisi |
Pola ieu mutuskeun urutan panalungtikan; euweuh buktina sorangan. Kasalahan anu ngadadak sareng bising, nyetak atanapi beban anu teu normal peryogi perhatian jasa mesin, sanaos waktosna mimitina nyarupaan masalah prosés.
Pastikeun yén pellets ngahontal screw nu terus
A Hopper pinuh teu netepkeun yén screw nu keur fed. Pariksa loader, slide shutoff, jalur bahan jeung cooling feed-tikoro. Néangan gangguan nu coincides jeung siklus slow saméméh ngarobah bagian komprési atawa mesen screw anyar.
Asahi Kasei urangAsaclean hidayah on feed-tikoro bridgingngécéskeun kumaha panas deukeut zone tong pungkur bisa soften pellets prematurely. Pelet tiasa ngagumpal sareng ngahalangan jalanna, nyésakeun sekrup tina bahan sanajan résin tetep aya di luhurna.
Pariksa naon robah dina feed sorangan. Rasio regrind anu béda, langkung seueur denda atanapi partikel anu henteu teratur pantes diperhatoskeun. Celanese sacara khusus ngahubungkeun kualitas partikel regrind kana masalah pakan sareng pamulihanVectra® LCP pituduh ngolah. Rekomendasi na téh bahan-spésifik, tapi aranjeunna nyadiakeun alesan konkrit pikeun ngarekam kaayaan partikel tinimbang ngan ngaran résin.
Mun recovery deteriorates sanggeus robah regrind, urang bakal ngabandingkeun eta kalawan feed rujukan disatujuan saméméh ngarobah hardware. Lamun kabiasaan recovery heubeul balik, panalungtikan feed geus earned prioritas. Hasilna masihan pabrik arah anu langkung saé tibatan paménta "screw anu langkung gancang".
Drying masih perlu minuhan sarat supplier résin urang. Entong nganggap yén Uap mangrupikeun panjelasan pikeun unggal masalah waktos, atanapi pamulihan anu ditampi ngabuktikeun résin cukup garing. Processability sarta kualitas bagian ahir perlu cék misah.
Pariksa speed sabenerna, tekanan balik sarta suhu ngalembereh babarengan
Baca RPM sabenerna, teu ngan setpoint
Upami paréntahna henteu robih tapi screwna langkung laun, pariksa wates operasi mesin sareng paripolah drive. Rekomendasi géométri teu tiasa ngabéréskeun gap anu teu jelas antara laju anu dipénta sareng dikirimkeun. Rékam laju sabenerna ngaliwatan stroke recovery, utamana dimana slow-down dimimitian.
RPM ogé peryogi diaméter screw pikeun hartosna seueur. Urangsuntik molding rentang screwngawengku diaméter ti 30 nepi ka 170 mm. Mindahkeun setelan rotational-speed antara diaméter béda ngarobah speed periferal dina beungeut screw.
Laju périferal, m/s = π × diaméterna, mm × RPM ÷ 60.000
Dina 100 rpm, screw 40 mm ngabogaan speed periferal ngeunaan 0,209 m / s; a 60 mm screw ngahontal ngeunaan 0,314 m / s. Ieu conto diitung, teu dianjurkeun setelan atawa itungan langsung laju geser ngalembereh.
Anggo pedoman ngolah résin saleresna sareng wates mesin pikeun nangtoskeun kagancangan. Ngaronjatkeun RPM mangpaatna ngan lamun mesin bisa nganteurkeun eta jeung ngalembereh hasilna tetep ditarima.
Panggihan naha tekanan balik diatur dimana éta
Tekanan balik nolak mundur screw nalika pamulihan sareng mangaruhan kumaha bahan plastik. Upami éta dironjatkeun pikeun ngabenerkeun masalah campur atanapi pangukuran, ngirangan éta ngan ukur pikeun ningkatkeun timer tiasa nyababkeun masalah kualitas éta deui. Pastikeun yén tekanan anu ditampilkeun nyaéta tekanan hidrolik atanapi plastik khusus sateuacan ngabandingkeun mesin.
Rekomendasi tekanan balik universal sabagian henteu ngabantosan. Pikeun Vectra LCP,Celanese nangtukeun tekanan deui minimal, 5-15 bar husus, sarta warns ngeunaan overheating sarta karuksakan serat kalayan tekanan kaleuleuwihan. Éta mangrupikeun pituduh pikeun Vectra, sanés setélan pikeun nyalin kana prosés PP, ABS atanapi PC.
Pariksa ngalembereh saméméh narima setelan leuwih gancang
Setpoints tong teu pinuh ngajelaskeun kaayaan termal lebur. Turutan prosedur pangukuran suhu lebur anu disatujuan, pariksa manaskeun sareng sistem sénsor, sareng ngabandingkeun kualitas bagian saatos parobihan anu dikontrol. Hiji waktos recovery pondok kalawan discoloration, bahan unmelted atanapi poorer konsistensi sanes a adjustment suksés.
Robah hiji variabel relevan dina hiji waktu sarta ngidinan prosés pikeun nyaimbangkeun. TheVectra pituduh ngungkulanngagunakeun pendekatan staged sarua ieu. Tetep sidang di jero jandela operasi disatujuan pikeun bahan nu sabenerna ngajalankeun.
Misahkeun bagian conveying dipaké ti cingcin cek bocor
Nalika nyoco jeung kaayaan operasi anu comparable tapi recovery tetep deteriorating, kaayaan screw na tong pantes inspeksi. Ukur diameter luar hiber sareng laras laras dina posisi anu ditetepkeun ngalawan gambar atanapi wates pamariksaan anu ditetepkeun. Pariksa karuksakan permukaan ogé dimensi.
Majelis screw-hareup peryogi tés anu béda. Salila recovery, nu klep non-balik ngamungkinkeun ngalembereh pindah ka hareup; salila suntikan, éta kudu ngégél ngalawan aliran mundur. Klep anu bocor tiasa mangaruhan konsistensi shot, tapi éta henteu nunjukkeun yén bagian plasticizing screw parantos lungse.


Upami bantalan atanapi beurat shot ogé béda-béda, kalebet tés klep anu henteu balik-balik ti produsén mesin dina panalungtikan. Urangscrew tip pituduh Pilihannyertakeun ring, korsi jeung ukuran kawin di leuwih jéntré.
Kami moal otorisasi ngagantian screw-na-laras lengkep dina timer slow nyalira. Sabalikna, screw anyar teu kudu lebet kana tong dipaké tanpa mariksa pas hasilna. Nyuhunkeun laporan dimensi anu ngidentipikasi posisi pangukuran sareng wates ngagem anu dianggo pikeun ngahontal rekomendasi.
Nalika desain screw béda make akal pikiran?
Tinjauan desain janten mangpaat nalika géométri ayeuna teu tiasa nyumponan tugas anu dimaksud dina kaayaan operasi anu tiasa ditampi. Ieu bisa jadi nuturkeun parobahan résin, sarat shot badag atawa jandela recovery sadia pondok. Tetep misah ti malikkeun prosés suksés saméméhna anu ngan saukur mudun.
Dua kulawarga produk screw suntik kami ngagambarkeun pilihan desain anu relevan:
| Desain Nanhaiya | Bagian komprési | Kumaha urang bakal ngagunakeun éta dina ulasan |
|---|---|---|
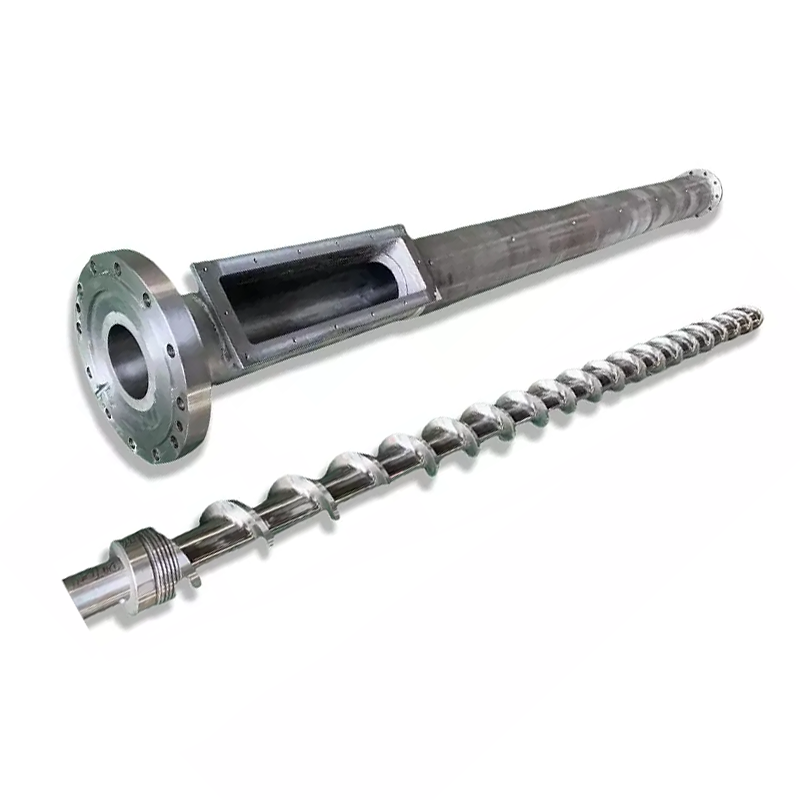
| screw molding suntik bertahap | Biasana 40% -60% tina total panjang screw, sakitar 50% dina katerangan produk | A panjang, réduksi bertahap dina jero saluran pikeun tugas nu peryogi plasticization dikawasa. Evaluate résin pasti, makéna jeung kabiasaan termal. |
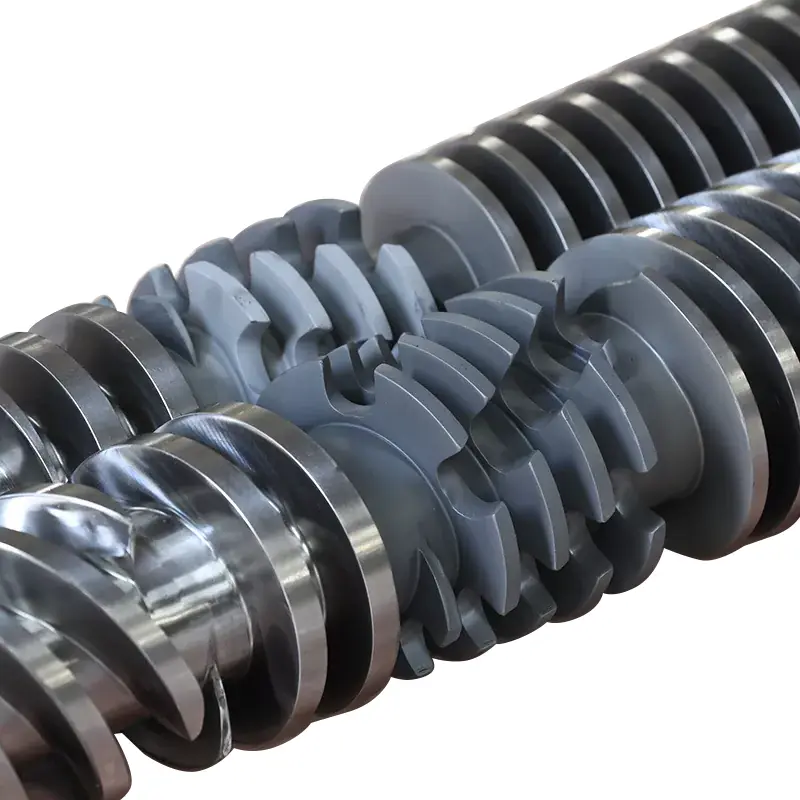
| Mutant suntik molding screw(desain komprési dadakan) | Kira-kira 5% -15% tina total panjang screw | Transisi anu langkung pondok sareng pangurangan anu langkung seukeut dina jero saluran. Evaluasi tugas lebur sareng keseragaman termal sateuacan milihna pikeun ngatasi watesan kapasitas. |
Desain bertahap kami nyertakeun aplikasi kaasup PS, PC na ABS; kulawarga abrupt-komprési ngawengku aplikasi kayaning PE jeung PP. Rute produk ieu ngabantosan ngamimitian diskusi. Aranjeunna teu ngaganti résin-grade na review mesin, utamana ku fillers, regrind atawa spésifikasi kualitas nuntut.

Perlakuan permukaan alamat maké, teu diblokir feed tikoro
Duanana kulawarga produk ngagunakeun 38CrMoAlA baja. Spésifikasi rinci produkna kalebet pilihan perawatan ieu, anu kalebet dina diskusi penggantian nalika pamariksaan ngaidentipikasi ngagem:
| Harta | nilai produk-detil | Naon hartina pikeun panalungtikan |
|---|---|---|
| Nitriding karasa | HV900-1100 | Sebutkeun permukaan anu dirawat sareng sarat pamariksaan. |
| jero nitriding | 0,5-0,8 mm | Identipikasi perlakuan dipilih; ulah infer hirup jasa ti jero nyalira. |
| Teu karasa alloy nikel-tungsten | HRC55-62 | Tinjauan alloy kalawan résin sabenerna, filler jeung pola maké. |
| jero lapisan alloy | 0,8-2,0 mm | Nangtukeun wewengkon bertulang dina spésifikasi komponén sapuk. |
Urangrinci produk screw bertahapngajelaskeun tulangan wewengkon rentan jeung alloy nikel-tungsten. Tina sudut pandang pabrik, urang hoyong panyalindungan anu diusulkeun cocog sareng ngagem anu diukur. A permukaan leuwih mahal teu ngalereskeun nyoco inadequate atawa ngadegkeun éta géométri screw cocog résin.


Hurungkeun diagnosis kana tindakan khusus
Tetep rekomendasi sakumaha sempit sakumaha bukti ngamungkinkeun. A gangguan feed nelepon pikeun koreksi feed-sistem. A paréntah speed mesin teu bisa ngajaga panggero pikeun review mesin. Leakage klep dikonfirmasi nyaéta panggero pikeun klep sarta assessment panganteur. Diukur screw atawa laras maké ngarojong ngagantian komponén atawa evaluasi refurbishment mumpuni.
Mun assembly aya dina kaayaan ditarima tapi tugas produksi anyar ngaleuwihan kapasitas plasticizing praktis na, kirimkeun ringkes desain. Nanhaiya nyadiakeun design screw custom, machining jeung alloy semprot las. Urangparabot produksingawengku lathes CNC pikeun workpieces nepi ka 6 méter panjang sarta lima sumbu machining pikeun penerbangan kompléks jeung struktur flange.

Kirim catetan anu ngajelaskeun masalah
- Maker mesin sarta modél, diaméter screw, assembly gambar na dipasangan rinci screw-tip.
- Kelas résin, ngeusian pangisi, rasio regrind sareng kaayaan partikel.
- Waktu recovery ku siklus, sabenerna sarta paréntah RPM, tekanan balik kalawan dadasar tekanan na, sarta beban atawa rékaman alarem.
- Shot setting, cushion, bagian jeung beurat runner, catetan suhu jeung jandela recovery sadia.
- Parobihan anu parantos diuji, pangaruhna kana kualitas bagian, sareng laporan ngagem dimensi naon waé.
Pikeun commissioning, satuju kana résin, makéna, jandela operasi sarta kualitas bagian ditarima. Lajeng ngabandingkeun repeatability recovery jeung total waktu siklus sabenerna. Hiji tés plasticizing terasing gancang teu cukup lamun kapang produksi masih ngantosan atanapi bagian gagal inspeksi.

Peryogi usulan screw atanapi tong pikeun watesan pamulihan anu dikonfirmasi?
Kirimkeun Nanhaiya gambar sareng catetan operasi, kalebet naon anu robih sareng naon anu kedah dihontal ku garis anjeun. Ngabejaan urang naha anjeun malikkeun tugas aslina atawa Nyiapkeun pikeun bahan atawa sarat siklus béda.
Kirimkeun gambar sareng prosés data anjeunTémbongkeun screws injection moldingNgabahas dina WhatsApp
Zhoushan Nanhaiya Plastik Mesin Co., Ltd.
Surélék:info@nhyscrew.com
Telepon:+86-13505809643| Mobile:+86-13587082002
Blok C, No.. 2 Bagéan Kulon, Xingzhou Avenue, Dinghai District, Kota Zhoushan, Propinsi Zhejiang, Cina.
Ngahubungan Nanhaiya
Patarosan anu sering ditaroskeun
Naon waktos pamulihan screw molding suntik normal?
Henteu aya nomer universal. waktos Pamulihan gumantung kana résin, sarat shot, géométri screw, kamampuhan mesin sarta setélan operasi. Bandingkeun jeung waktu sadia dina urutan mesin sabenerna sarta kalawan rujukan stabil ngajalankeun ngagunakeun bahan sarua jeung makéna.
Naha pamulihan screw anu langkung gancang sok ngirangan waktos siklus?
No eta shortens siklus hijina lamun recovery tacan beres delaying Peta mesin diidinan salajengna. Upami pamulihan parantos réngsé dina jandela tumpang tindih anu sayogi, ngajantenkeun waktos langkung gancang tiasa ngantepkeun total waktos siklus henteu robih.
Naha screw muter tapi mundur pisan lalaunan?
Pariksa naha résin geus ngahontal screw nu, naha tekanan balik robah, sarta naha speed screw sabenerna cocog paréntah. Feed bridging, regrind inconsistent, kaayaan prosés jeung komponén dipaké mangrupakeun cabang mungkin pikeun nalungtik. Rotasi nyalira teu ngabuktikeun yén screw nu conveying bahan cukup.
Naha kuring kedah ningkatkeun RPM pikeun ngalereskeun pamulihan anu laun?
Ngan sanggeus mariksa dahar, speed sabenerna, tekanan balik sarta wates processing résin urang. Nangtoskeun parobahan naon waé ku kualitas lebur, suhu lebur saleresna sareng kabisaulangan ogé waktos pamulihan. Entong nganggo langkung gancang pikeun nyumputkeun masalah nyoco atanapi ngagem anu teu tiasa direngsekeun.
Dupi cingcin cek bocor ngabuktikeun sakabeh screw dipaké?
No Cék-ring sealing na screw-laras conveying fungsi béda. Nalungtik cushion atawa shot-beurat variasi jeung test klep produsén mesin urang, sarta ngagunakeun inspeksi dimensi pikeun ngadegkeun screw na laras maké.
Naon anu Nanhaiya peryogi pikeun meunteun pangganti?
Kirim model mesin, diaméterna screw na gambar, résin kelas na filler, rinci regrind, rékaman recovery sabenerna, speed screw sarta setelan back-tekanan, catetan suhu, sarta sagala ukuran maké. Kaasup siklus diperlukeun jeung kriteria kualitas-bagian jadi ngagantian boga pakasaban tangtu.
Teruskeun jeungsuntik molding screw pituduh Pilihan tong, atawa nalungtik étatip screw na pariksa-ring Daptar pariksa ngagantianlamun bukti nunjuk ka assembly hareup-tungtung.