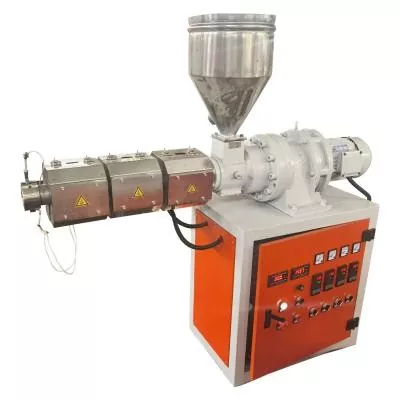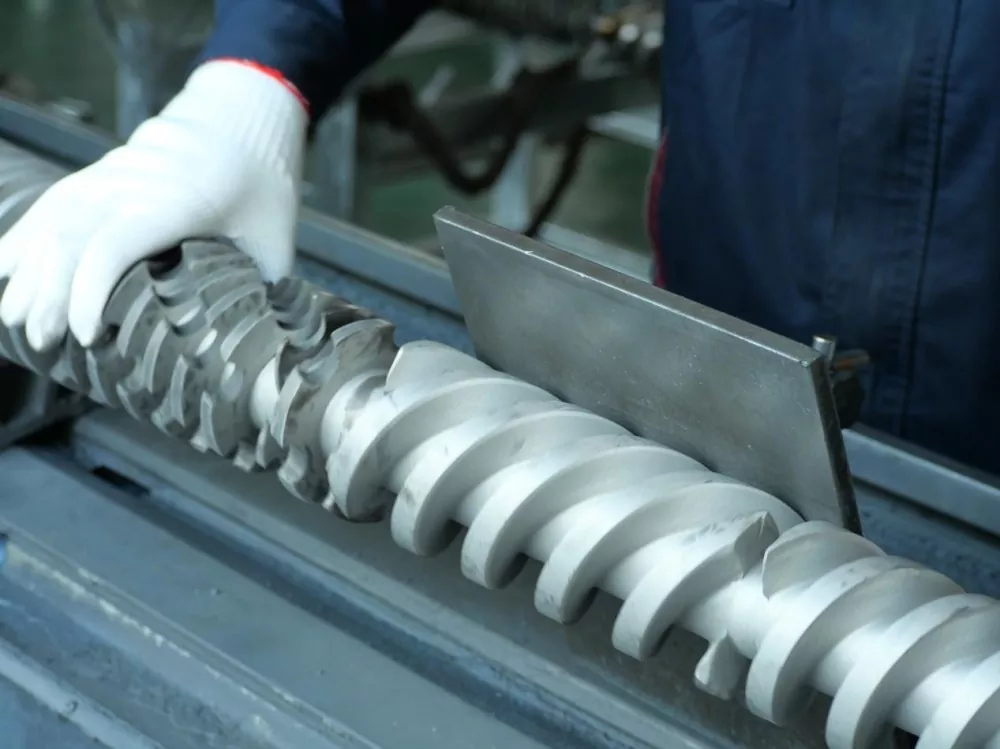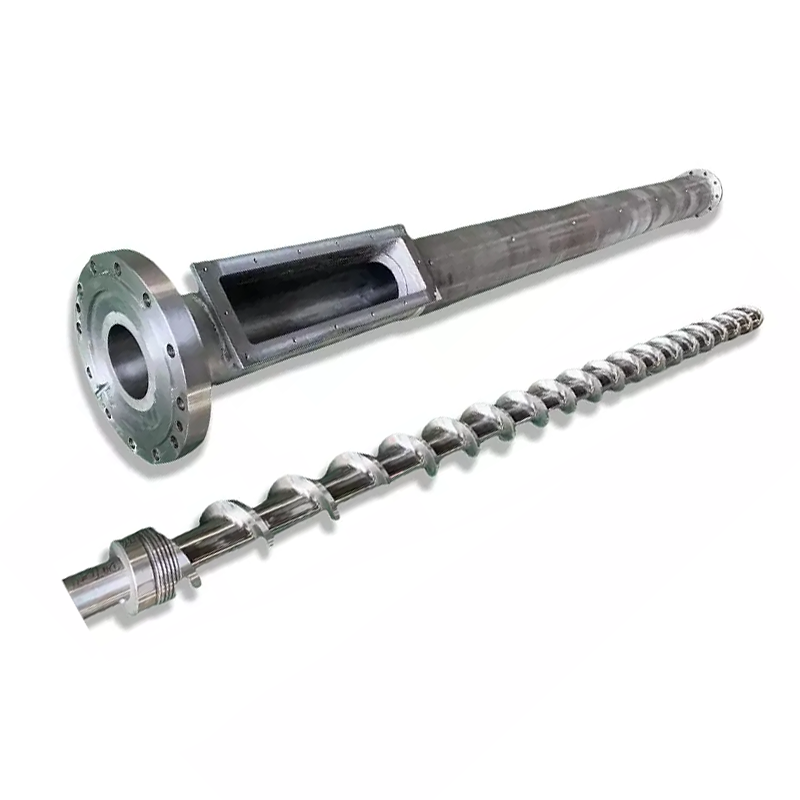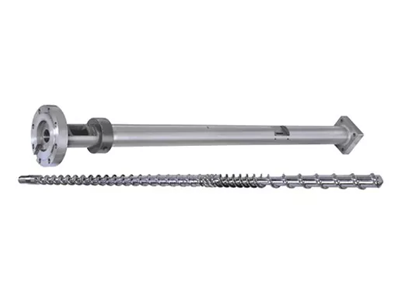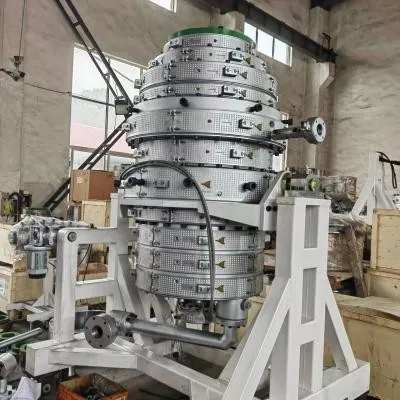
A cutatan mangpaat dimimitian ku rumusan PVC jeung mesin dipasang, teu diaméterna sarta photograph a. Pitunjuk ieu ngarobih tugas prosés, bagian-bagian anu dipaké sareng target katampi janten spésifikasi pameseran anu tiasa didamel ku pabrik.
Pikeun PVC luhur-kaeusi, tangtukeun resep lengkep dina phr, métode dahar, produk tungtung, kaluaran diperlukeun, rotasi screw, jarak puseur, dimensi sambungan jeung peta maké duanana screws na bores tong. Pilih nitriding, plating krom atawa lapisan bimetallic ngalawan tugas maké sabenerna. Nyatujuan metode gambar sareng pamariksaan sateuacan harga janten faktor penentu.

Nangtukeun pakasaban Tonjolan saméméh nyawalakeun screw nu
"Screw kembar paralel pikeun PVC anu dieusi tinggi" mangrupikeun kulawarga produk, sanés spésifikasi lengkep. Éta henteu nyarioskeun ka urang naha jalur éta ngadamel pipa tekanan, pipa drainase, profil, lambar atanapi papan busa. Ogé omits naha extruder nu Nyiapkeun sanyawa atawa nyoco a shaping paeh langsung.
Maranéhanana bédana ngarobah tugas sapanjang laras. Dahar, fusi, pergaulan distributive, devolatilization sarta tekanan generasi teu lumangsung dina cara nu sarua dina unggal garis. Drive, gearbox, hilir paeh jeung alat cooling maksakeun wates nu hiji screw gambar teu bisa dipiceun.
Pandangan pabrik kami:kami moal approve parobahan géométri tina persentase filler nyalira. Mimiti urang naroskeun naon anu dilakukeun ku garis ayeuna, dimana janten teu stabil sareng naon hasilna kedah ningkat. Upami produk anu tos aya ditampi sareng tugasna diganti, ngajaga géométri anu kabuktian tiasa langkung aman tibatan nambihan fitur campuran anu agrésif tanpa bukti.
Mimitian panalungtikan ku milih hiji tujuan: baranahan tugas aslina, ngabenerkeun masalah maké diukur, atawa desain pikeun rumusan anyar jeung kaluaran. Ngagabungkeun sadayana tilu dina hiji pamundut samar ngajadikeun usulan supplier teu mungkin pikeun ngabandingkeun.



Pabrik ngan ukur tiasa ngadesain sakitar formulasi anu ditampi
Pikeun PVC, "30% filler" teu cukup tepat. Bahan kaayaan dina bagian per ratus résin, ilaharna ditulis salaku phr, sarta ogé nyadiakeun komposisi adun rengse lamun sistem kontrol internal Anjeun ngagunakeun persentase beurat. Dua babasan henteu ngabagi pangbagi anu sami.
Catet tingkat résin PVC, kalsium karbonat atanapi kelas pangisi anu sanés, inpormasi partikel anu disayogikeun ku produsén pangisi, sistem penstabil, pelumas, pamrosésan, modifier dampak, pigmén sareng kontén daur ulang. Tambahkeun dénsitas bulk jeung formulir feed tina adun garing sabenerna. Lamun pabrik robah resep, daptar rentang operasi tinimbang ngirim ukur kelas panggampangna.
Sesa jalur penting sabab bubuk kaeusi kudu ngahontal screws konsistén. Dina sistem battenfeld-cincinnati diterbitkeun, jalur dosing kapur tulis dipaké agitators pikeun nyegah bridging, ngawaskeun gravimetric sarta géométri screw diadaptasi pikeun 30 ka 100 bagian kapur tulis. Éta conto husus pikeun jalur twinEX 93-34 na, tapi palajaran ngayakeun téh lega: desain feeder jeung desain screw kudu reviewed babarengan.
Aditif ogé ngarobah pakasaban processing. Karya Arkema urang diterbitkeun dina rumusan flooring PVC kacida kaeusi numbu hiji bantuan processing dedicated kalawan fusi sarta ngolah lebur konsisten dina tingkat kalsium karbonat elevated. Ieu mangrupakeun panginget mangpaat yén filler sarua phr bisa kalakuanana béda nalika résin jeung pakét aditif robah.

Nyiapkeun proyék PVC luhur-kaeusi anyar?Kirimkeun resep dina perjanjian rahasia upami diperyogikeun, ditambah gambar garis sareng produk target. Urang lajeng bisa ngabahas screw na tong salaku bagian tina tugas processing diartikeun.
Kirim rumusan sareng gambarNingali produk paralel PVCKonci rotasi, handedness sarta panganteur mesin
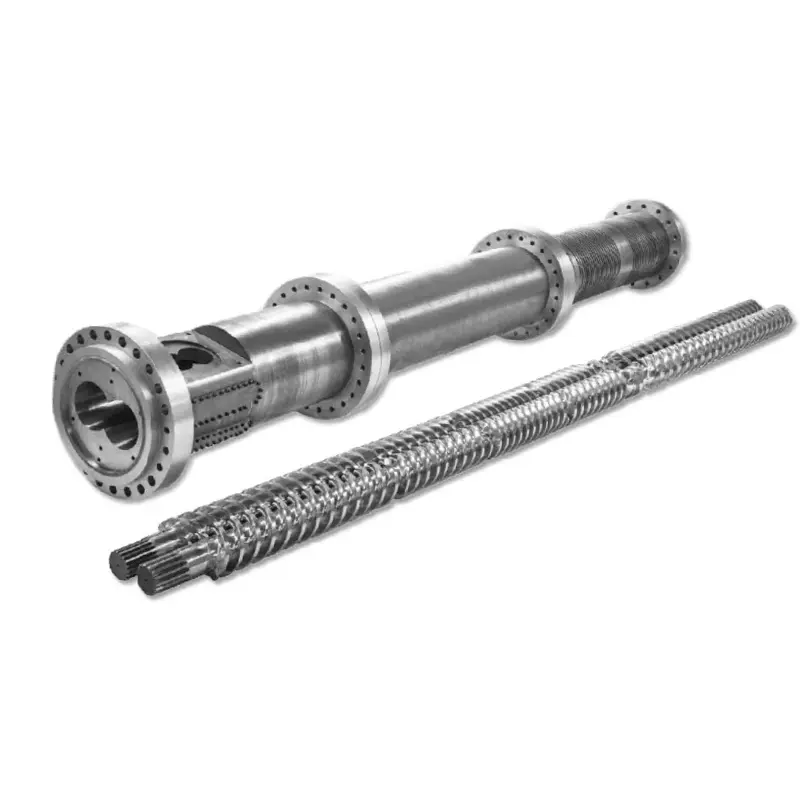
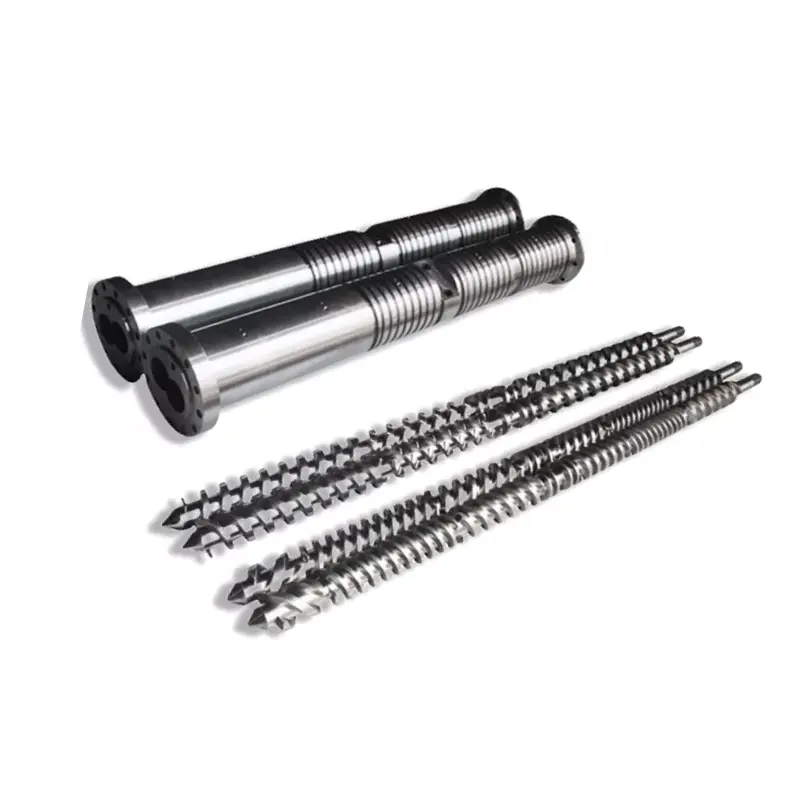
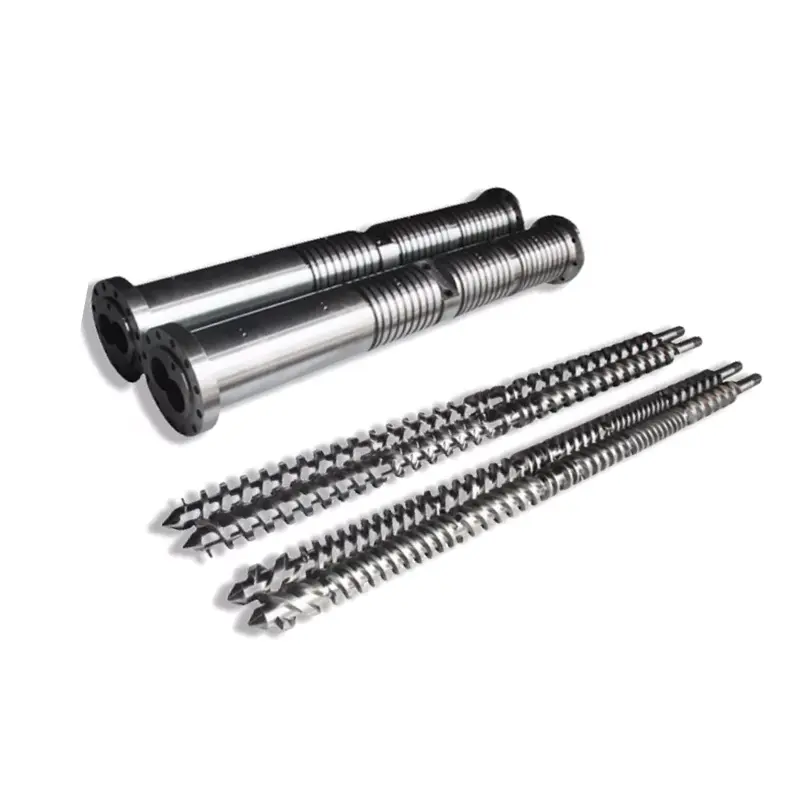
Nanhaiya suplai duananaco-puteran paralel kembar screw tongjeungcounter-puteran paralel laras screw kembar. Aranjeunna konfigurasi mékanis béda. A supplier teu kudu infer nu bener tina poto produk PVC rengse.
Pikeun ngagantian a, ngaidentipikasi rotasi screw kalawan arah nempoan dinyatakeun dina gambar. Kaasup handedness screw, tanda phasing, jarak puseur, luar jeung diaméter akar, panjang gawé, sambungan aci, spline atawa konci rinci, raray dorong jeung laras urang angka-dalapan géométri bore.
Teras ngartikeun unggal antarmuka: bukaan feed, ventilasi, zona pemanasan sareng penyejukan, liang thermocouple, pola baud flange, pameunteu gearbox, pelat pemutus atanapi sambungan maot, dukungan sareng amplop pamasangan sadayana. A omission leutik bisa ngeureunkeun hiji set disebutkeun well-machined ti pas garis.
| Wewengkon | Bukti minimal | Ambiguitas umum pikeun ngaleungitkeun |
|---|---|---|
| pasangan screw | gambar disatujuan, idéntifikasi kénca jeung katuhu, rotasi, handedness, phasing sarta sambungan | Rotasi nyatakeun tanpa nyarios tungtung mana anu ditingali ku panempo |
| Tong bosen | Jarak puseur, profil bore, dimensi axial, palabuhan sarta datums flange | Hiji diaméter bore nominal dipaké pikeun ngajelaskeun lengkep angka-dalapan profil |
| Pasihan | Disaluyukeun screw-to-laras jeung screw-to-screw clearances kalawan kaayaan test | Supplier diperkirakeun ngarekonstruksikeun clearance asli tina bagian anu tos |
| Antarbeungeut | Gearbox, feed, curhat, pemanasan, cooling jeung gambar sambungan paeh | Poto tanpa diménsi, datum atanapi spésifikasi benang |
| kontrol Majelis | Nomer pasangan, tanda waktos, prosedur pamasangan sareng syarat mesin | Dua screws diperlakukeun salaku suku cadang bebas |
Lamun meuli hiji ngirimkeun ukur screws dipaké, urang bisa ngukur naon hadir, tapi maké éta geus dirobah darat, profil hiber sarta clearance. Kami langkung milih gambar anu disatujuan, data mesin sareng pangukuran duanana komponén. Urang moal nelepon géométri dipaké desain aslina saukur sabab hijina sampel dina crate nu.


Paké tabel model salaku alat screening, moal jangji
Urangrentang screw kembar paraleldaptar lima model umum ti 75 nepi ka 130 mm. Rentang kaluaran PVC anu diterbitkeun ngabantosan pembeli ngaidentipikasi platform awal. Aranjeunna teu ngaganti formulasi, feeder, maot na review drive.
| Modél | Diaméter screw | L/D | kapasitas kaluaran PVC | Laju nyeker | Ngajalankeun motor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 nepi ka 36 | 220 nepi ka 350 kg / h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 nepi ka 36 | 280 nepi ka 460 kg / h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 nepi ka 36 | 350 nepi ka 650 kg / h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 nepi ka 36 | 500 nepi ka 800 kg / h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 nepi ka 36 | 680 nepi ka 1.000 kg / h | 45 rpm | 132 kW |
Resep anu dieusi tinggi tiasa ngarobih tuangeun bulk, kabiasaan fusi, paménta torsi, ngagem sareng tekanan maot. Éta pisan sababna naha urang ménta rékaman produksi ayeuna stabil lamun aya. Éta nyayogikeun rujukan ukuran anu langkung saé tibatan kaluaran anu dipikahoyong nyalira.
Pikeun extruder anu tos aya, kotak gear sareng antarmuka tong biasana mutuskeun ukuran sateuacan katalog. Pikeun jalur anyar, udagan kaluaran kedah dikaitkeun kana resep anu namina sareng standar katampi produk. Upami kutipan daptar kg / jam tanpa formulasi sareng produk anu ditampi, jumlahna sesah dilaksanakeun.
Pilih panyalindungan maké tina peta maké
TheNanhaiya PVC paralel kembar screw larasngagunakeun 38CrMoAlA salaku bahan dasar didaptarkeun na nawarkeun nitrided, Chrome-plated sarta spésifikasi bimetallic. Ieu konstruksi béda. Ngabandingkeun aranjeunna ku angka karasa pangbadagna nyalira nyaeta praktek purchasing goréng.
| Harta | Diterbitkeun nilai | Nempatkeun ieu dina urutan |
|---|---|---|
| Bahan dasarna | 38CrMoAlA | Komponén, kelas baja sareng dokumén bahan anu diperyogikeun |
| Teu karasa perlakuan panas | HB260 nepi ka 320 | Lokasi tés, metode sareng catetan ditampa |
| Nitriding karasa | HV950 nepi ka 1000 | Perlakuan permukaan, métode pangukuran jeung titik ditampa |
| jero nitriding | 0,50 ka 0,70 mm | Watesan jero kasus sareng metode verifikasi |
| Nitriding brittleness | Kelas 1 atanapi langkung handap | Métode tés anu lumaku sareng catetan |
| Kakasaran | Ra0.4 | Permukaan, arah, cutoff sareng alat |
| Straightness screw | 0,015 mm | Datum, ukuran panjang, kaayaan dukungan sareng metode |
| Chrome plating karasa | HV 950 atawa saluhureuna | Wewengkon Plated sareng lokasi pamariksaan |
| ketebalan Chrome | 0,05 ka 0,10 mm | zona teken jeung sarat ketebalan rengse |
| Teu karasa bimetal | HRC60 nepi ka 65 | Wewengkon paduan, identitas lapisan sareng lokasi uji |
| jero bimetal | 2,0 ka 3,0 mm | Zona anu ditangtayungan sareng verifikasi jero |
HV sareng HRC mangrupikeun skala karasa anu béda, sedengkeun jero lapisan anu didaptarkeun ogé bénten pisan. A permukaan teuas ipis jeung lapisan alloy deeper teu bisa rengking ku maca hiji sél. Petik kedah ngaidentipikasi komponén, zona anu ditangtayungan pasti, dimensi réngsé saatos perawatan sareng dokumén anu dianggo pikeun ditampa.
Ngaran filler ogé teu cukup. Muatan, sipat partikel, aglomerasi, kontaminasi daur ulang sareng tekanan lokal sadayana mangaruhan pola ngagem. Pitunjuk ngagem Coperion pikeun alat panyusunna nyorotkeun lebur, campuran abrasive sareng paningkatan tekanan salaku zona anu katekenan pisan. Prinsip anu gunana pikeun pesenan ngagantian nyaéta ngajagi zona anu diidentipikasi ku prosés sareng pangukuran.


Henteu yakin naha panyalindungan nitriding atanapi bimetallic kalebet dina RFQ?Kirim poto sareng peta pangukuran boh screws sareng tong. Kalebet kelas pangisi, phr sareng sajarah produksi supados proposal permukaan gaduh alesan anu ditetepkeun.
Tanya ngeunaan bahan jeung perlakuanTempo parabot produksi NanhaiyaUkur duanana screws sarta duanana bores dina posisi ngaranna
Laporan ngagem kedah nunjukkeun dimana unggal nilai dicandak. Ngabersihan bagian, ngidinan ka ngahontal suhu inspeksi stabil, cirian tungtung feed jeung nomer stasiun axial. Ukur duanana screws, duanana lobus laras jeung hubungan screw-to-screw kritis ngagunakeun métode sapuk.
Pendekatan diagnostik anu diterbitkeun Coperion pikeun tong ZSK sareng STS nyauran tong bersih, tiis sareng ngagabungkeun ukuran bore sareng pamariksaan pidéo dina ukuran anu tangtu. Alat sareng metode anjeun tiasa bénten, tapi disiplinna saé: dimensi sareng kaayaan permukaan kedah dirékam babarengan.
| Rékam | Naha eta milik dina laporan | Kaputusan eta ngarojong |
|---|---|---|
| Peta stasiun Axial | Nyegah nilai minimum atawa maksimum leungit lokasina | perbaikan lokal, panyalindungan zone atawa ngagantian pinuh |
| Duanana profil screw | Némbongkeun maké asimétri jeung preserves kénca / katuhu identitas | Ngaganti hiji bagian, pasangan atawa nalungtik alignment |
| Duanana lobus laras | Némbongkeun naha screw anyar masih bakal ngajalankeun kalawan clearance bore kaleuleuwihan | Screws ukur versus loyog screw na tong set |
| Gambar permukaan | Dokumén nyetak, ngadu, leungitna palapis jeung deposit bahan | Pisahkeun maké diménsi tina permukaan atanapi masalah beberesih |
| Trend operasi | Nyambungkeun kaayaan fisik sareng kaluaran, beban, tekanan sareng kualitas produk | Pastikeun yén maké ngabalukarkeun masalah produksi dilaporkeun |
leungitna kaluaran, tekanan teu stabil, overheating sarta penampilan produk goréng bisa menerkeun hiji inspeksi, tapi maranéhna teu ngabuktikeun screw a dipaké. Bandingkeun garis ayeuna kalayan resep rujukan stabil. Pariksa dahar, pamanas, sensor, venting, larangan paeh jeung kaayaan drive saméméh blaming hiji komponén.
Lamun tong dipaké, ngan masang screws anyar bisa ninggalkeun clearance gawé di luar kaayaan dimaksudkeun ti dinten munggaran. Urang bakal rada leungit hiji screws-hijina urutan ti ngabejaan pembeli nu bagian anyar bisa mulangkeun clearance kami geus teu diukur.
Bandingkeun cutatan ku wengkuan, teu ku labél alloy
Nempatkeun unggal supplier dina lambaran inquiry sarua. Lamun hiji cutatan ngawengku tong, pasangan screw, perlakuan, laporan inspeksi sarta panyalindungan pengiriman barang bari daptar sejen ngan "screw kembar bimetal," hargana teu comparable.
| garis cutatan | harti ditarima | Alesan pikeun mulangkeun cutatan |
|---|---|---|
| wengkuan komponén | screw kénca, screw katuhu, tong, asesoris jeung item kaasup ngaranna | "Hiji set" tanpa tagihan suplai |
| Géométri | Révisi gambar sareng dimensi kritis didaptarkeun | Diaméter sareng L / D wungkul |
| Bahan | Dasar baja jeung perlakuan atawa alloy zona dicirikeun | "Premium alloy" tanpa kelas atawa lokasi |
| Pamariksaan | Dimensi, métode, catetan jeung titik ditampa sapuk | "High precision" tanpa kriteria ukuran |
| Percobaan kinerja | Resep, feed, paeh, jandela kaluaran, wates mesin jeung cék produk diartikeun | Kaluaran jangji tanpa kaayaan uji |
| Wengkuan komérsial | Dasar harga, bungkusan, dasar pangiriman, dokuméntasi sareng wates jasa didaptarkeun | Harga unit anu rendah kalayan pangaluaran téknis anu teu kaungkab |
Tanya supplier pikeun nandaan unggal simpangan tina gambar anjeun tinimbang cicingeun ngaganti sarat a. A pamutahiran diusulkeun bisa jadi berharga, tapi kudu muncul salaku révisi kalawan alesan. Éta ngajagi pameseran, pangropéa sareng produsén nalika bagianna dugi ka mesin bulan engké.


Satuju kana pamariksaan sareng komisi sateuacan diproduksi
Gambar anu disatujuan mangrupikeun pusat pameseran. Ngagantelkeun sarat bahan, zona permukaan-perlakuan, laporan dimensi, karasa atawa metoda verifikasi lapisan, idéntifikasi pasangan jeung syarat bungkusan. Nangtukeun dokumén mana anu ngarambat sareng kiriman.
Pikeun instalasi, turutan alignment maker extruder urang, clearance, pemanasan sarta prosedur ngamimitian-up. Ulah maksakeun pasangan screw nu teu bisa muterkeun sakumaha diperlukeun ku prosedur mesin. Nalungtik pas, timing jeung assembly saméméh nerapkeun torsi drive.
Percobaan ditampa produksi peryogi formulasi anu namina sareng kaayaan pakan. Catetan throughput sabenerna, speed screw, beban motor atawa indikasi torsi, tekanan sirah, kabiasaan hawa, kaayaan curhat jeung cék produk rengse. Upami produkna mangrupikeun pipa atanapi profil, kalebet kriteria dimensi sareng penampilan anu mutuskeun naha kaluaran tiasa dijual.

Kirim surélék urang PVC RFQ tinggi-kaeusi kami bisa insinyur ti
Kalebet modél mesin, gambar, rotasi sareng detil phasing, resep lengkep dina phr, kelas pangisi, eusi daur ulang, catetan operasi ayeuna, target produk sareng pangukuran ngagem. Béjakeun ka kami naha anjeun peryogi ngagantian anu satia atanapi tinjauan géométri anu didokumentasikeun.
Kirim surélék pakét RFQNgabahas dina WhatsAppBuka halaman pamariksaan
Zhoushan Nanhaiya Plastik Mesin Co., Ltd.
Produk:screws kembar paralel | PVC paralel kembar screw tong | PVC pipe paralel screw tong
Surélék:info@nhyscrew.com
Telepon:+86-13505809643| Mobile:+86-13587082002
Blok C, No.. 2 Bagéan Kulon, Xingzhou Avenue, Dinghai District, Kota Zhoushan, Propinsi Zhejiang, Cina.
Émbaran jasa | Parabot produksi | Profil Perusahaan
Patarosan anu sering ditaroskeun
Inpormasi naon anu diperyogikeun pikeun ngadugikeun laras screw kembar paralel PVC anu luhur?
Kirimkeun produsén mesin sareng modél, gambar anu aya, rotasi screw, jarak tengah, detil sambungan, rumusan PVC lengkep, ngeusian pangisi dina phr, kontén daur ulang, inpormasi produk sareng maot, target kaluaran, rékaman operasi sareng pangukuran bagian lami. Sebutkeun kagagalan atanapi perbaikan anu anjeun badé alamat.
Naon tingkat pangisi anu diitung salaku PVC anu dieusian luhur?
Henteu aya ambang pameseran universal. Sebutkeun unggal bahan dina bagian per ratus résin sareng nyayogikeun komposisi campuran anu parantos. Ulah ngaganti phr ku katerangan samar kayaning kalsium karbonat tinggi, sabab dua resep mawa labél nu bisa nyieun béda dahar, fusi sarta maké tugas.
Nyaeta screw bimetallic salawasna hadé ti screw nitrided pikeun PVC dieusian?
No Pilihan perlakuan gumantung kana ciri filler, loading, rereged, lokasi maké, géométri jeung rencana pangropéa diperlukeun. Nitriding, plating Chrome jeung lapisan bimetallic béda dina skala karasa jeung jero lapisan, jadi bandingkeun spésifikasi lengkep tinimbang hiji angka karasa.
Dupi abdi tiasa milih ukuran screw tina méja modél Nanhaiya nyalira?
Paké tabel modél salaku rentang awal. Ukuran final kedah akun pikeun rumusan sabenerna, métode dahar, produk, résistansi paeh, wates drive jeung kaluaran ditampa. Diaméter nominal atawa kapasitas katalog teu nangtukeun tugas prosés lengkep.
Dupi abdi tiasa ngirim screws dipaké salaku hijina rujukan manufaktur?
Simkuring teu nyarankeun eta. Sampel anu dipaké ngarékam boh géométri asli sareng karusakan anu akumulasi dina jasa. Nyayogikeun gambar anu disatujuan upami sayogi, teras dukung ku pangukuran anu bersih, foto sareng riwayat operasi supados gaganti henteu ngahasilkeun deui ngagem salaku desain.
Dupi abdi tiasa ngaganti ngan screws sarta tetep laras heubeul?
Ngan sanggeus ngukur duanana screws sarta duanana bores laras dina posisi axial tangtu. Screw anyar anu ngajalankeun di jero tong anu tos tiasa ngajaga clearance kaleuleuwihan sareng kaluaran anu teu stabil. Kaputusan kedah nuturkeun laporan ngagem anu cocog sareng syarat perakitan produsén mesin.
Naha Nanhaiya nyayogikeun laras sekrup kembar paralel co-puteran sareng counter-rotating?
Sumuhun. Nanhaiya daptar co-puteran jeung counter-puteran paralel produk laras kembar screw. Panaliti ngagantian kedah ngaidentipikasi konfigurasi anu dipasang, sudut pandang rotasi, handedness, phasing sareng sambungan drive tinimbang naroskeun ka supplier pikeun nyimpulkeunana tina nami bahan.
Kumaha kedah kaluaran ditarima saatos instalasi?
Satuju kana resep, métode nyoco, paeh, jandela kaluaran, cék-kualitas produk jeung wates mesin saméméh pabrik. Salila commissioning, catetan throughput sabenerna, beban, tekanan, kabiasaan suhu sarta kualitas produk rengse dina kaayaan sapuk. Data katalog henteu kedah ngagentos uji coba ditampa anu ditetepkeun.
Pikeun prinsip operasi, neruskeun kalawan kamipituduh extruder screw kembar paralel. Pikeun babandingan lega tina tipe extruder, tingali dinakembar screw pituduh pilihan extruder.