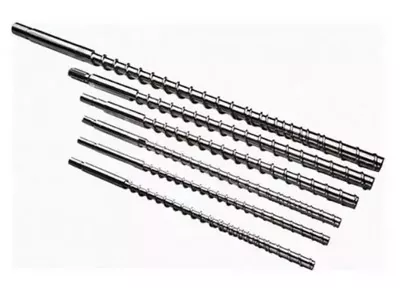
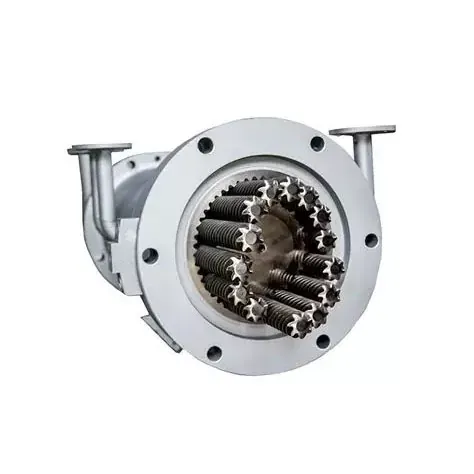
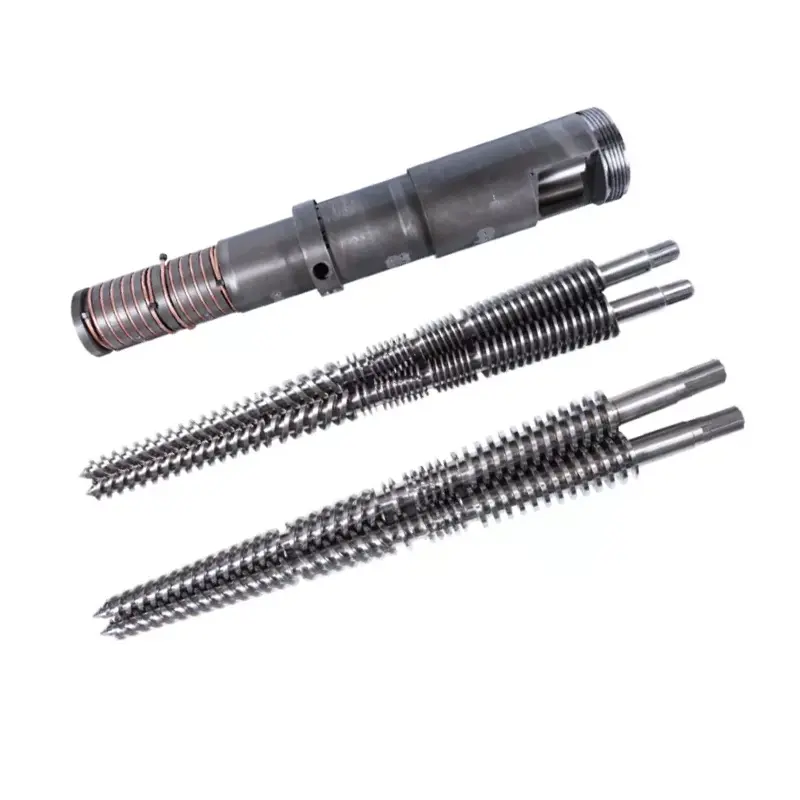
Hiji set screw kembar boga leuwih ti hiji gap gawé. Pikeun nyieun kaputusan perbaikan sora atawa ngagantian, peta unggal screw, unggal lobus laras, hubungan intermeshing jeung mesin interfaces handapeun hiji rujukan dikawasa.
Ukur sekrup kembar paralel sareng laras nganggo salaku sistem anu cocog. Catet duanana screws dina stasion axial ngaranna, duanana lobus angka-dalapan bore dina arah nu tangtu, clearance screw-to-screw, jarak tengah, phasing jeung axial fit. Bandingkeun peta sareng gambar anu disatujuan. Gejala bisa memicu inspeksi, tapi ukuran mutuskeun pikeun ngaganti screws, tong atawa set lengkep.

A screw kembar paralel teu boga hiji clearance universal
Dina screw tunggal konvensional, clearance diametral mindeng dinyatakeun salaku laras diaméterna jero dikurangan screw hiber diaméterna luar. Clearance radial nyaéta satengah tina bédana éta. Urangpituduh pangukuran maké screw tunggalngécéskeun naon pangna stasiun axial jeung definisi masih kudu cocog.
Hubungan diametral lokal = dimensi laras pakait dikurangan screw pakait luar diaméterna
Hubungan radial lokal = hubungan diametral lokal dibagi 2
Arithmetic ieu teu ngajelaskeun géométri lengkep hiji intermeshing set screw kembar.
A screw kembar paralel nambahkeun screw kadua, wewengkon intermeshing, jarak puseur sarta hubungan sudut timed. Laras biasana mangrupa profil angka-dalapan tinimbang hiji bore buleud tunggal. Maké ogé bisa béda dina lobus kénca jeung katuhu sarta dina rupa sabalikna ti penerbangan.
Ku kituna, file ukur kedah misahkeun sahenteuna lima hubungan:
- Unggal profil luar screw ka lobus laras na pakait.
- Clearance screw-to-screw ngaliwatan wewengkon intermeshing.
- Jarak puseur jeung posisi duanana lobus laras.
- phasing rotational, handedness sarta kénca atawa katuhu screw identitas.
- Relevan axial clearances, beungeut dorong, spacer jeung posisi tungtung.
Pandangan pabrik kami:a meuli anu menta "0,3 mm clearance" tanpa ngaran surfaces teu masihan kami hiji sarat laksana. Kami naroskeun naha nomer éta diametral, radial, interflight, sisi, tip atanapi clearance axial, dimana éta diukur sareng dina kaayaan naon. Nebak didieu bisa nyieun kontak logam atawa ninggalkeun set anyar leupas.


Ngawétkeun identitas assembly saméméh narik screws
Pangukuran leungit nilai lamun screws kénca jeung katuhu dicampurkeun atawa rujukan phasing disappears salila ngaleupaskeun. Sateuacan loosening assembly, poto tungtung drive na tungtung ngurangan. Cirian arah nempoan nu dipaké pikeun ngajelaskeun rotasi, teras labél duanana screws, shafts, spacers jeung tanda timing.
Rékam naha mesin ngagunakeunscrews co-puteranatawascrews counter-puteran. Catetan ogé naha screws hiji-sapotong atawa dirakit ti elemen. Ulah nganggap dua screws kalawan diménsi luar sarupa babagi leungeun sarua, spline, urutan atawa timing.
Anggo petunjuk panyabutan mesin sareng jaga unggal fitur konci sareng waktosna. Lamun pasangan teu bisa ngancik dina prosedur disatujuan sanggeus reassembly, eureun. Nerapkeun torsi drive pikeun nungkulan hiji gangguan kanyahoan bisa ngarobah kasalahan idéntifikasi kana karuksakan.

Ngawangun hiji sistem koordinat pikeun duanana screws sarta duanana lobus
Ngabersihan komponén tanpa miceun bukti nyetak, leungitna palapis atawa ngadu. Hayu bagian ngahontal suhu inspeksi stabil. Ngadegkeun titik enol dina tungtung ngaranna tur cirian stasiun axial nu bisa diulang dina pasangan screw na laras.
Tambihkeun stasion sateuacan sareng saatos parobahan géométri, bukaan feed sareng curhat, daérah campuran sareng tungtung ngawangun tekanan. Di unggal stasiun, ngaidentipikasi screw kénca, screw katuhu, lobus kénca jeung lobus katuhu. Rékam sababaraha arah sudut nalika métode ngamungkinkeun, sabab diaméter tunggal bisa nyumputkeun ovality atawa maké hiji sided.
| Sawah | Kumaha ngaidentipikasina | Naon eta nembongkeun |
|---|---|---|
| Stasion Axial | Jarak ti feed tangtu atawa datum ngurangan | Dimana maké concentrates sapanjang bagian prosés |
| Idéntitas screw | Kénca atawa katuhu, kalawan tungtung nempoan nyatakeun | Pakéan hiber asimétri sareng integritas pasangan |
| profil screw | OD, akar, ujung atawa nilai flank kalawan métode jeung posisi sudut | Leungitna logam dina permukaan kerja |
| Laras lobus | Lobus kénca atawa katuhu, arah jeung ukur pesawat | Enlargement, ovality jeung washout lokal |
| Hubungan intermeshing | Ngaran permukaan, posisi sudut, kaayaan fase sareng metode | Résiko gap kaleuleuwihan atawa gangguan mékanis |
| Kaayaan permukaan | Potret nomer dihijikeun kana peta stasion | Nyetak, ngadu, leungitna palapis, deposit jeung tanda kontak |
| nilai rujukan | Gambar anu disatujuan, laporan bagian anyar atanapi garis dasar desain anu disatujuan | Sabaraha géométri geus robah |
Métode diagnostik laras anu diterbitkeun Coperionmeryogikeun tong janten beresih sareng tiis, teras nganggo ukuran bore sareng pamariksaan pidéo resolusi luhur dina ukuran ZSK sareng STS anu tangtu. Mesin sareng alat pamariksaan anjeun tiasa bénten, tapi pendekatanna nunjukkeun naha bukti dimensi sareng visual kalebet dina laporan anu sami.
Ulah invent resolusi ku nambahkeun tempat decimal saluareun alat jeung métode. Rékam alat, status kalibrasi, kaayaan dukungan, suhu pamariksaan sareng operator atanapi catetan pamariksaan. Peta anu tiasa diulang kalayan kateupastian anu jujur langkung mangpaat tibatan hamparan anu pikaresepeun anu diwangun tina titik anu ambigu.



Gaduh set screw kembar dihapus siap pikeun review?Kirim gambar assembly, idéntifikasi kénca jeung katuhu, peta stasiun, foto jeung sajarah operasi. Urang tiasa ngabahas naon anu kedah dilestarikan sareng daérah mana anu peryogi pangukuran anu langkung caket.
Kirim peta makéTémbongkeun produk screw kembar paralelAnggo paripolah garis pikeun milih lokasi pamariksaan, sanés nyatakeun gagal
Ragrag kaluaran dina speed screw sarua, tekanan teu stabil, ngarobah beban, dispersi goréng, bahan unmelted sarta defects produk ngulang bisa menerkeun inspeksi. Éta ogé bisa datangna tina dahar, rumusan, pamanas, sensor, venting, a maot diwatesan atawa masalah drive.
Simpen garis dasar operasi sateuacan ngarobah sababaraha setélan sakaligus. Rékam laju feed sabenerna, speed screw, beban atawa torsi indikasi, tekanan, setélan zone, diukur suhu lebur lamun sadia tur cék rengse-produk. Bandingkeun rumusan anu sami sareng setelan hilir.
The Japan Steel Works nyatet yén elemen screw kembar anu dipaké tiasa ngirangan throughput sareng dispersi sareng tiasa nyumbang kana gagalna screw-shaft atanapi gearbox. Éta mangrupikeun alesan anu saé pikeun mariksa awal, tapi gejalana masih kedah dihubungkeun sareng kaayaan fisik dina mesin anjeun.
Upami jalur balik deui ka normal saatos ngabenerkeun kalibrasi feeder atanapi ventilasi anu diblokir, kami moal ngajual ngagem salaku diagnosis. Upami prosésna tetep teu stabil sareng peta pangukuran nunjukkeun paningkatan bersihan lokal anu cocog, kasus ngagantian langkung kuat. Tujuanana nya éta pikeun ngajawab masalah produksi, teu meunang hiji urutan pikeun set pangbadagna.
| Pola anu dititénan | prosés cék saméméh panghukuman | Bukti fisik pikeun milarian |
|---|---|---|
| Kaluaran ragrag dina laju unchanged | Akurasi feed, dénsitas bulk, resep sareng larangan paéh | Pembesaran bore lokal, ngagem penerbangan sareng parobahan clearance |
| Tekanan atanapi beban janten teu stabil | Dahar, kontrol suhu, ventilasi sareng larangan hilir | Teu rata maké kénca / katuhu, deposit, karuksakan atawa tanda kontak |
| Kualitas dispersi atanapi lebur turun | Loba bahan, dosing aditif, konfigurasi Pergaulan jeung sajarah suhu | Anggo dina permukaan campuran anu dimaksud atanapi elemen anu salah dipasang |
| Noise logam atawa naékna torsi dadakan | Eureun dina prosedur mesin sareng mariksa drive sareng alignment | Tanda kontak seger, bagian bengkok, kasalahan fase atanapi bahan asing |
| Rapid ulang maké sanggeus ngagantian | Kontaminasi bahan, alignment, assembly, wates operasi sarta Pilihan permukaan | Lokasi terus-terusan sareng arah karusakan |
Mutuskeun naon nu kudu diganti tina laporan cocog
A ngagantian screws-hijina nyaeta lumrah lamun duanana lobus laras tetep dina géométri disatujuan, hubungan puseur sora jeung ngabalukarkeun maké dipikaharti. Ngagantian laras-hijina ogé bisa diyakinkeun lamun pasangan screw tetep ditarima tur cocog sareng géométri bore disimpen.
Ngaganti set loyog nalika kadua sisi dipaké, géométri rujukan teu pasti, atawa komponén anyar masih bakal ngajalankeun ngalawan pasangan ruksak. Lamun pola maké nunjuk kana misalignment, kasalahan phasing atawa bahan asing, piceun sabab éta saméméh masang bagian anyar.
| Kaayaan diukur | Kamungkinan wengkuan pikeun meunteun | Diperlukeun panyalindungan |
|---|---|---|
| pasangan screw dipaké; duanana lobus dina wates disatujuan | Ngalereskeun atawa ngaganti screws | Mastikeun géométri diwangun deui atawa anyar ngalawan tong dipikagaduh |
| lobus tong dipaké; screws dina wates disatujuan | Perbaikan atanapi ngagantian tong mumpuni | Pariksa kasaluyuan jeung duanana screws dipikagaduh sarta jarak puseur |
| Duanana screws na tong dipaké | Dicocogkeun screw na laras ngagantian | Nyatujuan hiji set gambar anu dikontrol sareng rencana pamariksaan |
| Nyetak lokal atanapi kontak hiji sisi | Ngabalukarkeun panalungtikan saméméh pilihan komponén | Pariksa alignment, bearing, shafts, phasing jeung kontaminasi |
| Géométri ditarima tapi tugas robah | Prosés jeung géométri review | Nangtukeun bahan anyar, kaluaran, wates mesin jeung ditampa produk |
Ulah make multiplier internét generik salaku wates ngagantian otomatis. Diaméter, jinis screw, desain mesin, bahan sareng kasabaran produk sadayana masalah. Gambar wangunan asli sareng kriteria jasa produsén mesin kedah ngontrol kaputusan.
Pikeun gejala anu langkung lega sareng pilihan perbaikan, tingali kamiscrew laras maké jeung pituduh ngagantian. Kaca spésifik kembar ieu nambihan inpormasi kénca/katuhu, lobus, tengah sareng fase anu henteu ditanggung ku pamariksaan tunggal-bore konvensional.
Paké lokasi maké pikeun nangtukeun beungeut
Nanhaiya urangproduk screw kembar paralelkaasup PVC, pe, PP, karét, plastik, compounding sarta aplikasi granulation. Tugas bahan beda-beda dina rentang éta. Serat kaca, pangisi mineral, pigmén, kontaminasi daur ulang sareng konstituén korosif kedah dinyatakeun ku kelas sareng beban.
Kaca produk co-rotating sareng counter-rotating daptar nilai rujukan inti anu sami: 38CrMoAlA, karasa perlakuan panas tina HB260 dugi ka 320, karasa nitriding tina HV950 dugi ka 1000, jerona nitriding 0,50 dugi ka 0,70 mm sareng kekerasan nitriding kelas 1 atanapi handap. Éta ogé daptar Ra0,4 na screw straightness 0,015 mm.
Nilai produk anu sayogi kalebet ogé karasa krom HV 950 atanapi langkung luhur dina ketebalan 0,05 dugi ka 0,10 mm, sareng karasa bimetal HRC60 dugi ka 65 dina jerona 2,0 dugi ka 3,0 mm. HV sareng HRC nganggo skala anu béda, ku kituna jumlah anu dicitak panggedéna henteu ngaidentipikasi pilihan anu langkung saé.
| Pananjung tina peta maké | Naon anu kudu didefinisikeun dina spésifikasi anyar | Naon teu nganggap |
|---|---|---|
| tips hiber leungit bahan dina zone prosés dieusian | lokasi hiber ditangtayungan, perlakuan atawa alloy, jero lapisan jeung géométri final | Unggal zona peryogi pamutahiran anu sami |
| Hiji lobus tong ngagem langkung seueur tibatan anu sanés | Peta lobus, alignment sareng cék tengah, teras panyalindungan tong | bahan harder nyalira bakal ngabenerkeun misalignment |
| Pitting atanapi leungitna permukaan | Kimia bahan, sajarah beberesih, zona kapangaruhan sareng sistem permukaan anu cocog | Sadaya karusakan permukaan nyaéta ngagem abrasive |
| Tanda kontak diulang deui dina hiji raray | Phasing, straightness, aci, bearing jeung review assembly | The profil screw téh hijina ngabalukarkeun |
| Pakéan seragam saatos jasa stabil panjang | géométri aslina, robah diukur sarta interval pangropéa diperlukeun | A redesign otomatis diperlukeun |
battenfeld-cincinnati nyarankeun ngukur maké sataun sakali atawa sanggeus 6.000 jam operasidina hidayah layanan na keur tunggal, kembar kerucut, kembar paralel jeung extruders planet. Ngubaran éta salaku rujukan tata hiji supplier urang. Garis ngolah pangisi parna atanapi nunjukkeun tren ngagem gancang panginten peryogi interval anu béda.


Hurungkeun file pamariksaan kana pesenan anu tiasa diproduksi
Paket cutatan kedah ngandung produsén mesin sareng modél, gambar anu disatujuan, formulasi bahan, catetan operasi sareng peta ngagem. Identipikasi naha anjeun hoyong ngagantian satia, evaluasi perbaikan atawa robah géométri. Upami kinerja kedah ningkat, sebutkeun target anu tiasa diukur sareng konstrain mesin.
Ngagambar kontrol masalah saloba ukuran nominal. Nanhaiya urangkaca parabot produksidaptar pangeboran CNC sarta akurasi positioning panggilingan 0,02 mm, lathes CNC pikeun workpieces nepi ka 6 méter, sarta lima sumbu machining pikeun penerbangan teratur sarta flanges husus. Kamampuhan éta masih peryogi gambar sareng rencana pamariksaan anu teu jelas.
Urang bakal tanda tanya gambar lamun clearance dieusian bentrok jeung sampel dipaké atawa lamun informasi kénca jeung katuhu leungit. Éta bagian tina tanggung jawab manufaktur. Révisi gambar anu ditandatanganan langkung mirah tibatan mendakan teu satuju dina pamasangan.


Peryogi wengkuan panggantian sateuacan anjeun nyuhunkeun harga?Kirim heula laporan bagian lami sareng masalah operasi. Urang tiasa ngabantosan patarosan gambar anu misah, ngagem bukti sareng pilihan bahan sateuacan ngabandingkeun komérsial dimimitian.
Menta review ngagantianBuka halaman pamariksaanVerifikasi pas heula, teras pariksa produksi
Pamariksaan anu datang kedah mastikeun idéntitas bagian, révisi gambar, labél kénca sareng katuhu, dokumén bahan, diménsi anu ditangtukeun sareng permukaan anu ditangtayungan sateuacan dipasang. Tetep catetan pengiriman barang sareng pamariksaan dihijikeun kana séri komponén atanapi idéntifikasi pasangan anu dianggo dina pabrik anjeun.
Turutan assembly nu maker extruder urang, alignment, lubrication, pemanasan sarta prosedur ngamimitian-up. Konfirmasi gerakan bébas pasangan nu diperlukeun ngan ku métode disatujuan. Ulah make drive pikeun maksa hiji posisi kedap unexplained.
Komisi jeung bahan sapuk, susunan feed jeung paeh. Ngarekam kaluaran, speed screw, beban atawa torsi indikasi, tekanan, kabiasaan hawa, kaayaan curhat sarta kualitas produk rengse. Bandingkeun ngalawan kaayaan ditampa, teu ngalawan rotasi no-beban ringkes atawa résin gampang.

Tanya Nanhaiya marios file maké screw kembar anjeun
Kirim gambar mesin, idéntifikasi screw kénca sareng katuhu, sudut pandang rotasi, inpormasi phasing, jarak tengah, peta ngagem, resep bahan sareng catetan operasi. Béjakeun ka kami gejala mana anu nyababkeun pamariksaan sareng naha prioritas anjeun nyaéta restorasi, umur ngagem langkung panjang atanapi tugas prosés énggal.
Gambar sareng pangukuran emailNgabahas dina WhatsAppTémbongkeun produk screw kembar paralel
Zhoushan Nanhaiya Plastik Mesin Co., Ltd.
Produk:Co-puteran paralel laras screw kembar | Counter-puteran paralel laras screw kembar | PVC paralel kembar screw tong | Screw kembar paralel karét sareng plastik
Surélék:info@nhyscrew.com
Telepon:+86-13505809643| Mobile:+86-13587082002
Blok C, No.. 2 Bagéan Kulon, Xingzhou Avenue, Dinghai District, Kota Zhoushan, Propinsi Zhejiang, Cina.
Émbaran jasa | Parabot produksi | Profil Perusahaan | Taros Kami
Patarosan anu sering ditaroskeun
Naon anu paralel twin screw tong clearance?
Ieu susunan hubungan geometric, teu hiji gap universal. A spésifikasi mangpaat ngabedakeun clearance unggal screw kana lobus laras na, clearance screw-to-screw ngaliwatan wewengkon intermeshing, jarak puseur, phasing tur sagala clearance axial relevan. Gambar mesin anu disatujuan netepkeun nilai target sareng metode pangukuran.
Dupi abdi tiasa ngitung clearance screw kembar sakumaha ID tong dikurangan screw OD?
Pangurangan éta tiasa ngajelaskeun hubungan diametral lokal ngan nalika dua nilai ngarujuk kana lokasi anu cocog sareng géométri bore anu ditetepkeun. Teu ngajelaskeun clearance screw-to-screw, intermesh, phasing, jarak tengah atawa kaluar-of-buleud angka-dalapan bore. Ulah make eta salaku hijina nilai ditampa screw kembar.
Sabaraha tempat kuring kedah ngukur dina screw kembar sareng tong?
Henteu aya cacah universal. Jieun stasiun axial cukup pikeun nutupan feed, lebur atawa komprési, mixing, venting sarta wewengkon tekanan-gedong, lajeng nambahkeun stasiun sabudeureun karuksakan katempo atawa parobahan géométri. Paké ngaran stasiun sarua dina duanana screws sarta duanana lobus laras.
Naon anu kudu dirékam saméméh nyoplokkeun screws kembar paralel?
Ngarekam posisi kénca jeung katuhu dipasang, rotasi ditempo ti tungtung ngaranna, handedness, timing atanapi phasing tanda, sambungan aci, spacers jeung urutan axial. Poto drive na tungtung ngurangan, labél unggal bagian jeung ngawétkeun prosedur panyabutan maker mesin urang.
Dupi abdi tiasa ngaganti ngan screws kembar sarta tetep laras heubeul?
Leres, nalika tong bores, hubungan tengah sareng kaayaan permukaan tetep aya dina wates anu disatujuan sareng anu nyababkeun pamakean screw dipikaharti. Upami tong digedékeun, lonjong, dicitak atanapi teu sajajar, sekrup énggal waé tiasa nyéépkeun jarak anu kaleuleuwihan atanapi henteu rata. Dasarkeun kaputusan dina laporan pangukuran anu cocog.
Sabaraha seringna paralel laras screw kembar kedah diukur?
Setel interval tina rencana pangropéa produsén mesin urang, severity bahan, jam operasi sarta trend maké garis sorangan. Battenfeld-cincinnati publishes sataun atawa 6.000 jam operasi salaku rekomendasi jasa na, tapi éta rujukan tata tinimbang wates ngagantian universal.
Naha Nanhaiya nyebarkeun hiji clearance kerja standar pikeun unggal screw kembar paralel?
Henteu aya nilai bersihan kerja tunggal anu nutupan rentang pinuh. Nanhaiya publishes nilai produk pikeun bahan, perlakuan panas, karasa permukaan, jero lapisan, roughness na screw straightness. The clearances fungsi masih kudu dihartikeun dina gambar disatujuan pikeun mesin husus sarta pasangan screw.
Naon anu kuring ngirim pikeun ngagantian paralel kembar screw petik tong?
Kirimkeun produsén mesin sareng modél, gambar anu disatujuan, idéntifikasi skru kénca sareng katuhu, sudut pandang rotasi, jarak tengah, sambungan sareng rinci flange, formulasi bahan, kaluaran sareng catetan operasi, peta maké axial, foto permukaan, sajarah gagal sareng dokumén pamariksaan anu diperyogikeun.
Pikeun pilihan sistem sareng prinsip operasi, teraskeun sareng kamipituduh extruder screw kembar paralelatawa leuwih legakembar screw pituduh pilihan extruder.