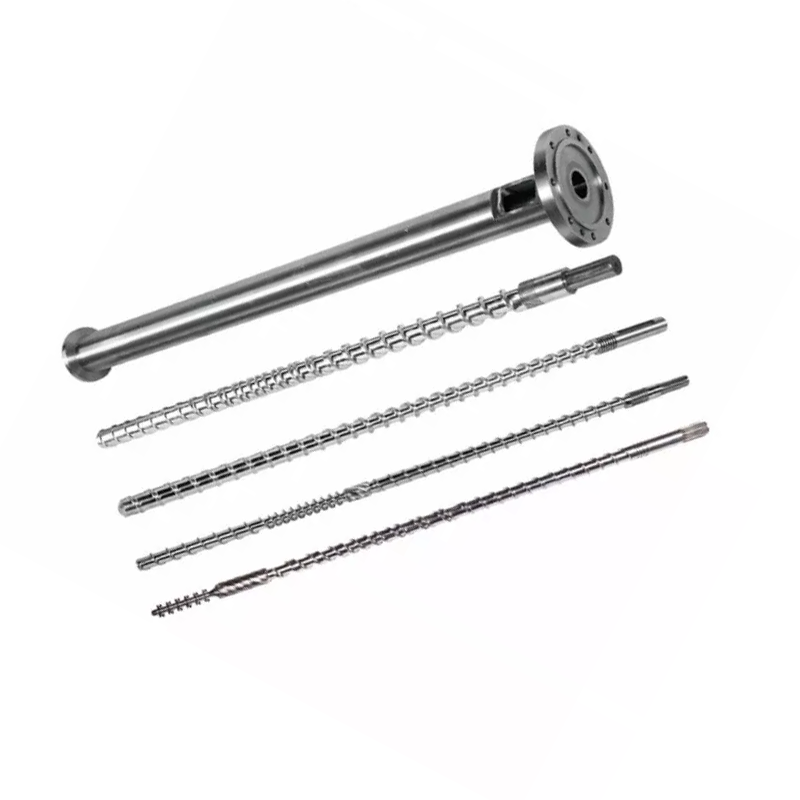
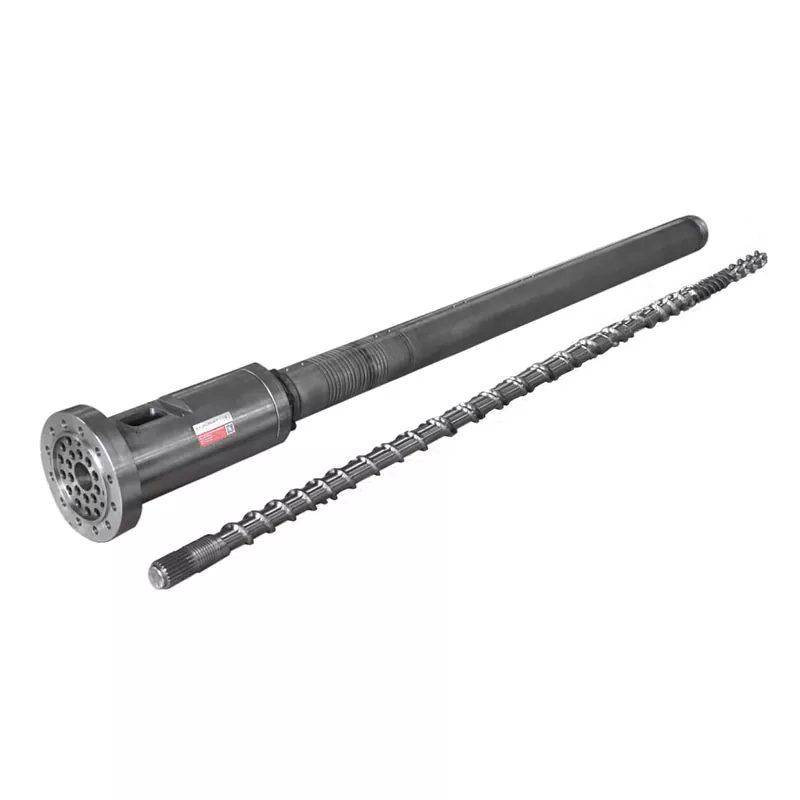
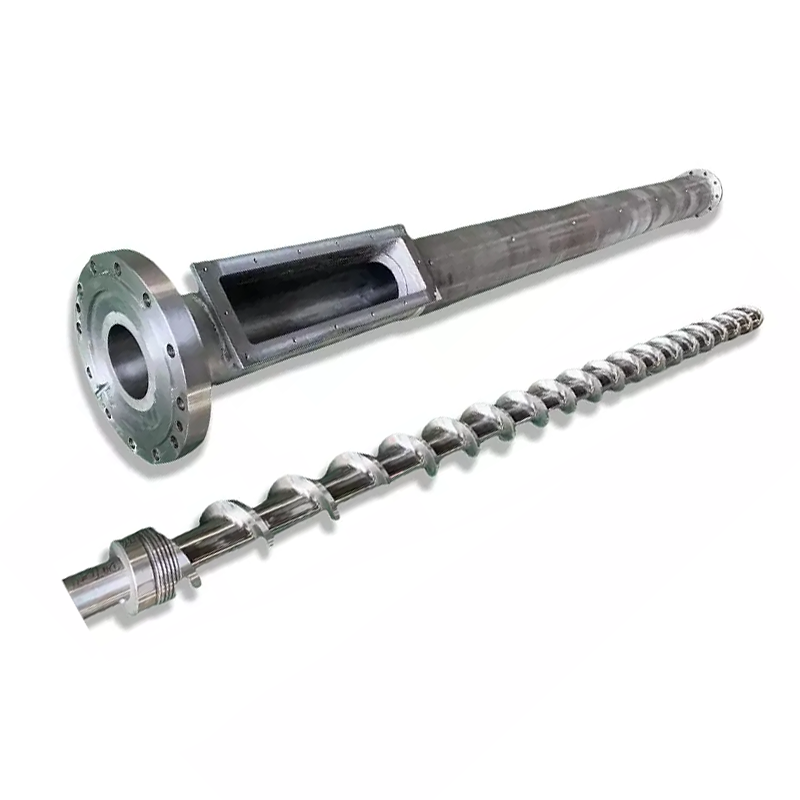
A flange laras Sigana basajan nepi ka bagian anyar ngahontal mesin. Lajeng kasalahan leutik dina register, bunderan baud, sealing beungeut atawa ngalembereh petikan bisa ngeureunkeun instalasi. Pituduh ieu nunjukkeun tim pameseran sareng pangropéa kumaha cara ngarobah conto lami, antarmuka mesin sareng tugas operasi janten spésifikasi flange anu dikontrol.



Jawab gancang
Pikeun meuli hijiextruder laras flange, Kirim gambar dikawasa nu nangtukeun bore nu, diaméterna luar, ketebalan, locating register, pola baud, beungeut sealing, bahan, perlakuan permukaan jeung bagian kawin. Nambahkeun suhu sabenerna sarta dadasar tekanan, extruder atawa modél paeh-sirah, kuantitas jeung sarat inspeksi.
Ulah mesen flange mesin custom tina kecap "ANSI," "DIN," "JIS" atawa "PN16" nyalira. Rujukan ieu tiasa netepkeun flange pipa standar ngan nalika sebutan standar lengkep sareng dasar jasa dinyatakeun. Sambungan extruder biasana butuh gambar panganteur sorangan, sanajan hiji sisi nuturkeun pola flange dipikawanoh.
Identipikasi heula jenis flange anu anjeun mésér
Kasalahan pengadaan sering dimimitian nalika tilu komponén anu béda disebut flange. Flange pipa standar, flange tong extruder khusus sareng adaptor transisi tiasa katingali sami dina poto. Aranjeunna teu dieusian ku cara nu sami.
| komponén | Naon ngahartikeun eta | Résiko pengadaan utama |
|---|---|---|
| Flange pipa baku | Baku, édisi, ukuran nominal, kelas atanapi PN, nyanghareup, bahan, bore sareng jinis sambungan | Labél pondok sapertos "DIN flange" tiasa ngarujuk kana langkung ti hiji sistem dimensi sareng rating |
| Adat extruder laras flange | Gambar mesin dikawasa, laras kawin atanapi adaptor, ngadaptar, pola baud, ngalembereh bore, fitur sealing sareng tugas jasa | Ngagunakeun tabel pipe-flange pikeun panganteur mesin nu boga locating custom sarta fitur aliran |
| Paéh-sirah adaptor flange | Dua interfaces ditambah transisi ngalembereh internal, orientasi, rojongan tur sensor atawa sarat layar-pak | Duanana tungtung pas misah, tapi jalur aliran dirakit, centerline atanapi baud orientasi henteu |
Nanhaiya urang ayeunarentang flange tongnyertakeun flanges baja buleud kalayan sambungan flanged sarta ukuran port customizable. Pola ANSI, DIN sareng JIS sayogi, sareng dimensi anu disaluyukeun pinuh pikeun aplikasi plastik, kimia, granulasi sareng mesin.
Pandangan pabrik kami:ngaran baku dimimitian paguneman teknis; eta teu rengse gambar. Urang naroskeun heula dimana bagian éta, naon tempatna, naon anu disegel sareng naon anu ngalangkunganana. Sakali fungsina jelas, dimensi anu leres janten langkung gampang dikontrol.


Dimensi anu mutuskeun naha flange pas
Hiji gambar mangpaat misahkeun ukuran tina fungsi. Liang baud nyieun gaya clamp, register locates bagian, beungeut mawa segel jeung bore mawa medium ngalembereh atawa prosés. Nanyakeun hiji fitur pikeun ngimbangan sejen nyieun assembly hésé tur sealing pasti.
| Fitur ngagambar | Naha éta penting | Naon nu meuli kudu nyatakeun |
|---|---|---|
| Diaméter luar | Ngadalikeun amplop, aksés alat jeung clearance deukeut pamanas, penjaga atawa ngarojong | Ukuran nominal, kasabaran sareng séktor anu diwatesan |
| Bore tengah atanapi ngalembereh petikan | Ngadalikeun kontinuitas aliran sareng léngkah internal dina gabungan | Diaméter, kasabaran, bentuk transisi, arah sareng sarat permukaan |
| Gemblengna sarta ketebalan lokal | Mangaruhan Dursasana baud, stiffness, alignment sarta panjangna dirakit | Datum raray, ketebalan, counterbores sarta panjang hub |
| Locating register atanapi spigot | Ngadegkeun assembly concentric tinimbang ngandelkeun clearance baud-liang | Fitur jalu atawa bikang, diaméterna, jero, pas jeung kalungguhan-di |
| Pola baud | Nyadiakeun sambungan clamping sarta ngalereskeun orientasi sudut | Kuantitas, diaméter pitch-bunderan, ukuran liang, benang, jero jeung datum sudut |
| Nyegét beungeut | Nyiptakeun kontak anu dimaksud sareng gasket, cingcin, alur atanapi raray logam | Nyanghareupan tipe, dimensi, rengse, spésifikasi segel jeung karuksakan allowable |
| kadali geometri | Tetep bore nu, ngadaptar sarta sealing beungeut bener patali | Datums tambah diperlukeun flatness, perpendicularity, posisi, coaxiality atanapi runout |
| Fitur orientasi | Align pamanas, port sensor, keyways, penjaga atawa bagian kawin asimétri | Sudut clocking tina hiji datum unambiguous |
ISO 286-1 nyayogikeun sistem internasional pikeun kasabaran sareng pas ukuran linier, kalebet fitur silinder sareng konsép dasar-liang sareng aci dasar. ISO 1101 nyayogikeun basa simbol pikeun bentuk, orientasi, lokasi sareng kadali runout. Standar ieu mantuan nganyatakeun sarat, tapi desainer tetep kudu milih datums fungsional jeung nilai allowable.
Baut-liang clearance sanes sistem locating.Mun sirah paeh disambungkeun atawa adaptor kudu concentric kalawan bore tong, nangtukeun hiji register atawa fitur locating séjén dikawasa. Tightening bolts bari forcing dua bores misaligned babarengan bisa ngaruksak raray, segel atawa fasteners sarta ninggalkeun hambalan internal ngabahayakeun.

ANSI, DIN, JIS jeung PN teu lengkep pedaran dibeuli
Nanhaiya nawiskeun pilihan ANSI, DIN sareng JIS atanapi standar anu disaluyukeun. rentang éta mangpaat lamun flange a ngagabung pipa tutuwuhan ngadegkeun atawa kudu cocog hiji pola régional aya. Kutipan masih peryogi dokumén pasti, édisi, ukuran nominal, rating, raray, bahan sareng modifikasi proyék naon waé.
ASME B16.5, contona, judulna pikeun flanges pipe na fittings flanged ti NPS 1/2 ngaliwatan NPS 24. wengkuan na alamat ratings tekanan-suhu, bahan, dimensi, tolerances, nyirian jeung nguji. Ieu kerangka kuat pikeun komponén dina lingkup na, tapi judul na teu ngahurungkeun unggal sambungan extruder kana flange B16.5.
Bedana praktis:lamun flange mangrupa bagian tina wates tekanan-piping, make aturan piping lumaku sarta review rékayasa mumpuni. Upami éta mangrupikeun antarmuka mesin khusus, kendalikeun ku gambar alat anu disatujuan sareng tugas operasi. Lamun ngalaksanakeun duanana kalungguhan, pakét beuli kudu nyugemakeun duanana susunan sarat.
Pola standar
Sebutkeun jumlah baku, taun atawa édisi, ukuran, kelas atawa PN, nyanghareupan, grup bahan jeung komponén kawin. Daptar panyimpangan naon waé sacara eksplisit.
Pola custom
Jieun gambar ditandatanganan otoritas. A rujukan pikeun standar masih bisa nangtukeun threads dipilih, pas, simbol atawa métode tés.
panganteur dicampur
Témbongkeun rupa nu nuturkeun standar jeung rupa nu ngaropéa. Nangtukeun transisi internal sarta hubungan sudut antara duanana tungtung.
Pandangan pabrik kami:"Sarua salaku flange heubeul" nyaeta konteks mangpaat, tapi teu hiji sarat inspectable. Kami nempatkeun antarmuka anu tepat dina gambar sareng naroskeun ka anu mésér pikeun nyatujuan éta. Ieu masihan tim produksi, pamariksaan sareng pamasangan jawaban anu sami nalika pangukuran ditaroskeun.
Kelas tekanan teu tiasa dipisahkeun tina suhu sareng bahan
Kaca flange laras Nanhaiya urang daptar PN6, PN10, PN16, PN25, PN40 na PN63 pilihan. Perlakukan ieu salaku kategori spésifikasi anu sayogi, sanés salaku pernyataan tekanan kerja universal. A rating usable gumantung kana standar ngatur, bahan, hawa, géométri, bolting, segel jeung desain sistem.
Pamrosésan polimér nambihan kaayaan anu teu tiasa dijelaskeun ku labél flange pondok. Sambungan bisa ningali panas ngalembereh, pemanasan sarta cooling siklus, Geter mesin, beurat paeh-sirah, beban assembly jeung beberesih. Nyatakeun kaayaan normal jeung maksimum, tapi tetep kaayaan desain misah ti setélan prosés rutin.
| Input tugas | Naha produsén peryogi éta | Bukti pikeun ngalampirkeun |
|---|---|---|
| Suhu normal sareng maksimal | Mangaruhan kabiasaan bahan, pilihan segel, gerakan termal jeung dadasar rating | Lembar prosés, setélan pamanas sareng rentang operasi anu diukur |
| Tekanan normal sareng maksimal | Nangtukeun tugas mékanis jeung sealing dina metoda desain lumaku | Rentang instrumentasi, rékaman operasi sareng sarat desain |
| Tekanan sedeng | Molten polimér, gas, cair atawa pipa tutuwuhan bisa merlukeun desain béda jeung kadali beberesih | Ngaran bahan, rumus, data kaamanan jeung diagram prosés |
| beban éksternal | A sirah paeh beurat atawa piping unsupported bisa nambahan beban bending di flange nu | beurat Majelis, puseur gravitasi, ngarojong tur gambar instalasi |
| Siklus termal | Perluasan sareng kontraksi anu terus-terusan tiasa mangaruhan preload, alignment sareng sealing | Mimitian sareng ngeureunkeun frékuénsi ditambah pemanasan sareng sekuen cooling |
| Kode lumaku atawa aturan customer | Nangtukeun itungan, rékaman bahan, nyirian, nguji sarta tanggung jawab persetujuan | Dokumén pasti, édisi sareng spésifikasi proyék |
Ulah milih nomer PN luhur salaku ubar mandiri pikeun leakage.Leakage bisa asalna tina karuksakan beungeut, hiji segel salah, distorsi, kontaminasi, alignment goréng, bolting teu cocog atawa gerakan termal. Manggihan mékanisme gagalna saméméh ngarobah kelas atawa métode tightening.


Milih bahan jeung perlakuan permukaan pikeun lingkungan nyata
Nanhaiya ngahasilkeun flanges tong tina baja karbon, stainless steel sareng baja paduan. Perawatan permukaan anu sayogi kalebet sandblasting, galvanization sareng plating nikel, kalayan perawatan sanés anu sayogi pikeun kabutuhan palanggan. Gambar anu disatujuan kedah nyatakeun kelas anu pasti sareng ruang lingkup perawatan, sanés ngan ukur kulawarga bahan anu lega.
| Pilihan | Naha meuli hiji bisa mertimbangkeun eta | Patarosan pikeun ngabéréskeun sateuacan persetujuan |
|---|---|---|
| Baja karbon | Kakuatan mesin umum sareng produksi ekonomis dimana lingkungan dikawasa | Kelas pasti, perlindungan korosi, weldability, dasar suhu sareng permukaan anu kakeunaan |
| Beusi sténless | Résistansi korosi atanapi permukaan kakeunaan anu langkung bersih pikeun lingkungan prosés anu ditetepkeun | Kelas pasti, paparan kimiawi, résiko galling, bahan kawin jeung jalur fabrikasi |
| baja alloy | Tugas mékanis atanapi termal anu nyéépkeun alloy sareng jalur perawatan anu khusus | Kelas, perlakuan panas, karasa, kateguhan, machinability sarta rékaman inspeksi |
| permukaan sandblasted | Persiapan permukaan atawa finish éksternal husus | Beungeut mana anu dirawat sareng anu presisi atanapi panyegelan anu kedah dijagi |
| permukaan Galvanized atanapi nikel-plated | perlindungan permukaan tambahan pikeun lingkungan sapuk | Bahan palapis, kriteria ketebalan, wewengkon masked, sangu dimensi jeung métode perbaikan |
Lapisan henteu ngabenerkeun bahan dasar anu teu cocog, géométri lemah atanapi raray sealing anu ruksak. Ogé bisa ngarobah register nutup-pas lamun gambar teu nangtukeun surfaces masked jeung dimensi final. Mutuskeun naha toleransi lumaku saméméh perlakuan atawa ka bagian rengse siap pikeun assembly.
Pandangan pabrik kami:urang misahkeun rupa gawé ti beungeut éksternal ditangtayungan. A taneuh segel, locating diaméterna atawa bore ketat teu kudu nampa palapis ku kacilakaan. Nyirian wates perawatan dina gambar langkung aman tibatan ngabéréskeunana saatos bagian anu parantos sumping.



Kumaha ngukur flange tong ngagantian
Bagian heubeul nyadiakeun bukti fisik berharga, tapi bisa jadi euweuh ngagambarkeun géométri dimaksudkeun. A register bisa maké, beungeut bisa skimmed salila perbaikan sarta panas bisa distort piring. Mesin aslina atanapi gambar assembly tetep otoritas mimiti pangalusna lamun geus sadia.
- Poto assembly dipasang.Rékam arah aliran, urutan komponén, centerline, ngarojong, pamanas, sensor sarta aksés saméméh disassembly.
- Identipikasi duanana komponén kawin.Catetan tong, adaptor, changer layar, inti confluence, struktur gearbox-sisi atawa maot sirah disambungkeun ka unggal beungeut.
- Beresih tanpa ngarobah bukti.Cabut polimér sareng kontaminasi leupas tanpa ngabunderkeun ujung atanapi ngagosok tanda-tanda ngagem anu ngajelaskeun gagalna.
- Netepkeun datums.Pilih sealing primér atawa beungeut ningkatna, bore atawa register sumbu sarta hiji fitur sudut saméméh ngarekam diménsi.
- Ukur unggal panganteur.Catetan bore, diaméter luar, ketebalan, unggal hambalan na jero, pola baud, threads, counterbores, fitur raray jeung orientasi.
- Ukur bagian kawin.Flange anu disalin tiasa ngahasilkeun deui kasalahan anu lami. Pariksa registers jalu jeung bikang sabenerna, sadia baud Dursasana sarta lokasi segel.
- Ngabéréskeun konflik dina gambar anyar.Bandingkeun sampel, gambar aslina tur ukuran kawin, lajeng approve diménsi nu restores fungsi dimaksudkeun.
Set poto minimum:hiji Tinjauan dipasang, duanana raray flange, pintonan samping, laras atawa paeh-sirah nameplate, unggal tanda atawa angka bagian, segel, sarta pintonan deukeut karuksakan. Teundeun skala di gigireun bagian pikeun orientasi, tapi pernah ngitung dimensi kritis tina poto sudut pandang.
Pikeun proyék kembar-screw atawa multi-komponén, pariksa orientasi sudut taliti. Pola baud tiasa simetris sedengkeun bukaan lebur, terminal manaskeun, port sensor atanapi dukungan henteu. Majelis tiasa baut babarengan sareng tetep diputerkeun kana posisi anu teu tiasa dianggo.
Bagikeun kulawarga produk pakait jadi supplier nu understands sistem. Nanhaiya ngadukungscrew tunggal, screw kembar paraleljeungkerucut kembar screw larasaplikasi, tambahextruder confluence coressarta ngaropéa paeh interfaces.
Kamampuhan mesin ngadukung gambar, tapi henteu ngagantikeunana
Nanhaiya urangparabot produksidaptar kaca CNC pangeboran sarta panggilingan positioning akurasi 0,02 mm. Ogé ngaidentipikasi lima sumbu machining pikeun penerbangan screw teratur sarta struktur flange husus. Kamampuhan ieu relevan pikeun pola liang rumit sareng fitur flange.
Kamampuhan posisi mesin anu diterbitkeun henteu otomatis kasabaran unggal flange anu parantos réngsé. ditampa sabenerna asalna tina gambar, jalur prosés, fixturing, kaayaan bahan, perlakuan panas atawa runtuyan palapis jeung métode inspeksi sapuk.
| Tahap manufaktur | Patarosan kontrol | Mangpaat meuli catetan |
|---|---|---|
| Panarimaan bahan | Naha bahanna cocog sareng kelas sareng bentuk anu aya dina pesenan? | Sertipikat bahan nalika dieusian dina kontrak |
| Datum machining | Nu rupa jeung sumbu bakal ngadalikeun fitur engké? | Disatujuan gambar kalawan skéma datum jelas |
| Bore jeung ngadaptar machining | Naha diaméter kawin, jerona sareng pas diproduksi dina sekuen anu leres? | Laporan dimensi pikeun fitur panganteur kritis |
| Produksi liang | Naha bunderan pitch, orientasi sudut, benang sareng jerona dirujuk leres? | Hasil pamariksaan pola sareng verifikasi benang |
| Raray rengse | Dupi géométri segel, flatness sarta sarat permukaan ditangtayungan? | Inspeksi raray sareng catetan permukaan khusus |
| Panas atawa perlakuan permukaan | Bakal perlakuan robah ukuran, flatness, karasa atawa wewengkon ditangtayungan? | Sertipikat perlakuan sareng pamariksaan diménsi ahir upami diperyogikeun |
| Nyirian ahir sareng packing | Naha pabrik tiasa ngaidentipikasi révisi, orientasi sareng rakitan kawin? | Bagian nyirian, sékrési inspeksi sareng bungkusan anu dilindungi |



Pandangan pabrik kami:toleransi kudu boga alesan jeung métode inspeksi. Urang tighten locating, sealing na alignment fitur dimana assembly perlu kontrol. Nerapkeun kasabaran pangleutikna pikeun unggal dimensi ngan ukur nambahan biaya sareng tiasa ngaganggu fitur anu leres-leres mutuskeun pas.
Naon masalah flange umum anu nyarioskeun ka anjeun
Masalah sambungan jarang didiagnosis ku hiji poto. Rékam nalika gejala muncul, naha éta robah ku suhu atanapi tekanan, sareng persis dimana bocor, gerakan atanapi karusakan dimimitian. Ngarobah hiji variabel dikawasa dina hiji waktu.
| Masalah dititénan | Mungkin sabab pikeun nalungtik | palajaran pengadaan |
|---|---|---|
| flange anyar moal asup ka register | Diaméterna salah atanapi pas, palapis dina beungeut locating, burr, kokotor, kaayaan termal atawa kawin-bagian distorsi | Nangtukeun dimensi diperlakukeun final, pas, kalungguhan-in jeung suhu inspeksi |
| Liang baud teu align | Bunder pitch salah, cacah liang, datum sudut, handedness, thread atawa révisi gambar | Dimensi pola lengkep tina fitur orientasi anu katingali |
| Bocor muncul nalika pemanasan | Gerakan termal, segel teu cocog, distorsi beungeut, leungitna preload atawa suhu di luar dasar disatujuan | Kalebet siklus termal, spésifikasi segel sareng metode bolting dina ulasan sistem |
| Bocor tetep aya dina hiji séktor | ruksakna raray lokal, kontaminasi, flatness henteu rata, misalignment atanapi beban bending éksternal | Sebutkeun kadali beungeut jeung ngarojong assembly napel |
| Polimér ngaréduksi dina gabungan | Lengkah internal, saku paéh, ruksakna kasar, jalur bocor atanapi tempatna kaleuleuwihan caket antarmuka | Ngadalikeun petikan ngalembereh dirakit, teu ukur dimensi flange éksternal |
| Fasteners sababaraha kali loosen atawa gagal | spésifikasi fastener salah, assembly henteu rata, siklus termal, geter, overload atawa rupa menyimpang | Gaduh insinyur tanggung jawab nangtukeun bolting na tightening pikeun gabungan lengkep |
| Korosi dimimitian dina sambungan | Bahan teu cocog, palapis ruksak, kontaminasi trapped, lingkungan sauyunan atawa kaayaan galvanic | Jelaskeun lingkungan kimia sareng beberesih anu saleresna sateuacan milih bahan sareng perawatan |
Langkung torsi sanes diagnosis.tightening kaleuleuwihan bisa ngaruksak threads, bolts, beungeut, anjing laut atawa alat disambungkeun. Ngasingkeun sarta nyieun mesin aman, lajeng boga tanaga mumpuni mariksa gabungan pinuh tur turutan prosedur assembly disatujuan.
Lamun flange nyambung ka apipa extrusion paeh sirah, pariksa rojongan tur centerline ogé gabungan. Lamun nyambung deukeut akotak gear extruder palastikatawa rojongan tong, pariksa yen struktur mesin teu forcing panganteur kaluar tina alignment.
Extruder laras flange RFQ Daptar pariksa
A RFQ lengkep ngamungkinkeun supplier ka cutatan bagian sarua meuli ekspektasi masang. Gantelkeun gambar anu dikontrol révisi sabisana sareng cirian unggal barang anu masih peryogi konfirmasi rékayasa.
- Fungsi flange sareng posisi pamasangan anu pas
- Produsén mesin, modél sareng kontéks séri
- Duanana gambar komponén jalangan atawa angka bagian
- Diaméter luar sareng sadaya wates amplop lokal
- Bore sentral jeung géométri transisi internal
- Gemblengna ketebalan, hubs, hambalan na recesses
- Ngadaptar diaméter, jero, pas jeung kalungguhan-in
- Kuantitas baud, bunderan pitch sareng datum sudut
- Clearance-liang, counterbore atawa rinci thread
- Sealing raray, alur, gasket atanapi segel spésifikasi
- Bentuk anu dibutuhkeun, orientasi sareng kontrol posisi
- Kelas bahan anu pas sareng perlakuan panas
- Perlakuan permukaan, masking jeung dimensi ahir
- Inpormasi suhu normal sareng desain
- Inpormasi tekanan normal sareng desain
- Sedeng, rumus polimér sareng paparan beberesih
- Beban éksternal, dukungan sareng siklus termal
- Standar lumaku, édisi jeung aturan proyék
- Kuantitas, strategi suku cadang sareng nyirian
- Bahan, pengobatan sareng dokumén pamariksaan
- Diperlukeun cek fit atawa test Sistim sapuk
- Poto jeung kaayaan laporan pikeun ngagantian
Pandangan pabrik kami:poto ngabejaan urang dimana kasampak, sampel ngabejaan urang naon aya ayeuna jeung gambar ngabejaan urang naon rancang. A urutan ngagantian kuat ngagunakeun sakabeh tilu lamun sadia. Upami aranjeunna henteu satuju, urang ngeureunkeun ngagambar persetujuan tinimbang milih pangukuran anu paling merenah.
Ngawangun ditampa sabudeureun panganteur jalangan
Pamariksaan kedah nuturkeun résiko anu diidentipikasi nalika ulasan gambar. A flange datar basajan bisa butuh laporan diménsi pondok. Komponén wates tekanan, adaptor khusus atanapi ngagantian anu pas tiasa ngabutuhkeun langkung seueur rékaman, pamariksaan saksi atanapi uji sistem dina prosedur rékayasa anu tanggung jawab.
| Gerbang panarimaan | Bukti | Leupaskeun patarosan |
|---|---|---|
| Persetujuan ngagambar | Révisi ditandatanganan sareng datum, dimensi, kasabaran, bahan, perlakuan sareng catetan | Naha gambar ngajelaskeun assembly kawin dimaksudkeun tanpa ngandelkeun asumsi? |
| Bahan jeung perlakuan | sertipikat diperlukeun numbu ka bagian atawa loba produksi | Naha rékamanna cocog sareng kelas sareng perlakuan anu dinyatakeun dina pesenan? |
| inspeksi dimensi | Hasil pikeun bore, register, ketebalan, pola baud, géométri segel jeung kontrol geometris dieusian | Naha fitur fungsional aya dina wates anu disatujuan saatos ngolah? |
| Kaayaan visual | Poto sareng pamariksaan raray, benang, palapis, ujung sareng nyirian | Dupi sealing na locating surfaces beresih, ditangtayungan tur bébas tina karuksakan unacceptable? |
| Cék kawin | Cocog sareng bagian kawin anu disayogikeun ku pembeli, alat ukur atanapi alat pamariksaan anu disatujuan | Naha assembly lokasina, oriented na nyepetkeun sakumaha dimaksudkeun tanpa maksa? |
| Sistim atawa tekanan test | Prosedur sapuk, persetujuan tanggung jawab sareng hasil dirékam upami diperyogikeun | Naha tés anu leres dilakukeun pikeun wengkuan aktual sareng aturan pangaturan flange? |
| release pangiriman | Idéntifikasi bagian, panyalindungan, daptar bungkusan sareng bungkus dokumen | Naha pabrik anu nampi tiasa ngaidentipikasi, ngawétkeun sareng masang révisi anu leres? |
Pikeun pangrojong pamasangan atanapi perencanaan pangropéa, tingali Nanhaiya'sjasa teknis. Pilihan supplier ogé bisa ngawengkuProfil Perusahaan, parabot produksijeung ayeunasertipikat.
Patarosan anu sering ditaroskeun
Inpormasi naon anu diperyogikeun pikeun ngadugikeun flange tong extruder?
Kirim hiji gambar dikawasa atawa dimensi jelas keur diaméterna luar, bore, ketebalan, locating register, kuantitas baud, baud-liang atawa ukuran thread, diaméterna pitch-bunderan, orientasi liang, sealing beungeut jeung komponén jalangan. Tambahkeun modél extruder, bahan, suhu operasi sarta dadasar tekanan, perlakuan permukaan, kuantitas jeung dokumén inspeksi diperlukeun.
Dupi ANSI, DIN atanapi JIS cukup pikeun nangtukeun flange tong?
No. Jumlah baku pasti, édisi, ukuran, rating, nyanghareup, bahan jeung komponén jalangan anu diperlukeun pikeun flange pipe baku. A extruder custom atawa flange paeh-sirah ogé bisa merlukeun gambar mesin dikawasa sabab register na, petikan ngalembereh, orientasi baud jeung géométri sakabéh bisa digolongkeun luar standar pipe-flange.
Naon PN6, PN10, PN16, PN25, PN40 na PN63 hartosna dina kaca flange Nanhaiya?
Éta mangrupikeun pilihan kelas tekanan anu didaptarkeun pikeun flanges tong Nanhaiya. Éta sanés jaminan tekanan kerja universal pikeun unggal bahan sareng suhu. spésifikasi beuli kudu nyambungkeun kelas PN dipilih kana standar pasti, dimensi, bahan, dadasar hawa, bolting, segel jeung aturan desain Sistim lumaku.
Bahan mana anu kedah kuring pilih pikeun flange tong?
Nanhaiya nawiskeun baja karbon, stainless steel sareng pilihan baja alloy. Pamilihan kedah mertimbangkeun beban, suhu, paparan korosi, kontak sareng polimér atanapi aditif, syarat las, bahan bagian kawin, perlakuan permukaan sareng aturan desain anu ngatur. Sebutkeun kelas anu pasti dina gambar anu disatujuan tinimbang ngan ukur ku kulawarga bahan.
Kumaha kuring ngukur flange extruder ngagantian?
Ukur bore, diaméter luar, ketebalan sakabéh, register diaméter sarta bojong, kuantitas baud, liang atawa ukuran thread, pitch-bunderan diaméterna, orientasi sudut sarta fitur sealing. Rékam bagian kawin, arah aliran jeung posisi assembly. Bandingkeun pangukuran sareng gambar mesin asli sabab bagian anu dicabut tiasa dianggo, distorsi atanapi sateuacana dilereskeun.
Naha hiji extruder flange bocor sanggeus instalasi?
Panyabab anu mungkin kalebet rupa sealing anu ruksak atanapi henteu cocog, gasket atanapi segel anu teu leres, distorsi flange-face, alignment register anu goréng, kontaminasi, bolting henteu rata, pengikat anu teu cocog, gerakan termal atanapi tekanan sareng kaayaan suhu di luar desain anu disatujuan. Panggihan cukang lantaranana saméméh nerapkeun gaya tightening leuwih.
Dupi supplier a nyalin flange tong dipaké tina sampel?
Hiji sampel fisik mangpaat, tapi teu kudu hijina otoritas. Ngagem, korosi, re-machining, perbaikan sarta distorsi termal bisa ngarobah dimensi kritis. Paké gambar aslina lamun sadia, ngukur komponén jalangan jeung satuju dimensi mana nu bakal disimpen saméméh gambar ngagantian disatujuan.
Kumaha kedah a flange laras custom ditarima?
Approve gambar kahiji, teras pariksa bahan jeung rékaman perlakuan diperlukeun ku ordo. Mariksa bore nu, ngadaptar, ketebalan, pola baud, sealing géométri jeung formulir dieusian atawa kadali posisi ngalawan gambar. Mastikeun pas jeung bagian jalangan nalika praktis, sarta ngalakukeun ukur sistem sapuk atawa test tekanan dina prosedur rékayasa lumaku.
rujukan teknis
- Nanhaiya Laras Flange: bahan pihak kahiji, standar, perlakuan permukaan, pilihan PN, aplikasi tur gambar produk.
- Alat Produksi Nanhaiya: kamampuhan machining pihak kahiji jeung data positioning parabot diterbitkeun.
- ASME B16.5-2020 Ihtisar: wengkuan ASME resmi jeung eusi pikeun flanges pipe na fittings flanged.
- ISO 286-1:2010: pedaran ISO resmi sistem kode pikeun tolerances on ukuran linier jeung pas.
- ISO 1101:2017: pedaran ISO resmi basa tolerancing geometri pikeun formulir, orientasi, lokasi jeung runout.
Standar kudu dibeuli atawa diaksés ngaliwatan penerbit otorisasi maranéhanana lamun sarat pinuh maranéhanana diperlukeun. Insinyur anu tanggung jawab kedah mastikeun édisi anu lumaku, yurisdiksi sareng aturan proyék sateuacan ngadamel atanapi nguji.
Catetan redaksi: Pituduh ieu misahkeun pilihan produk Nanhaiya ayeuna tina kaputusan rékayasa khusus aplikasi. Desain tekanan final, bolting, sealing, bahan kelas, tolerances jeung syarat ditampa kudu dikonfirmasi dina spésifikasi dibeuli disatujuan.