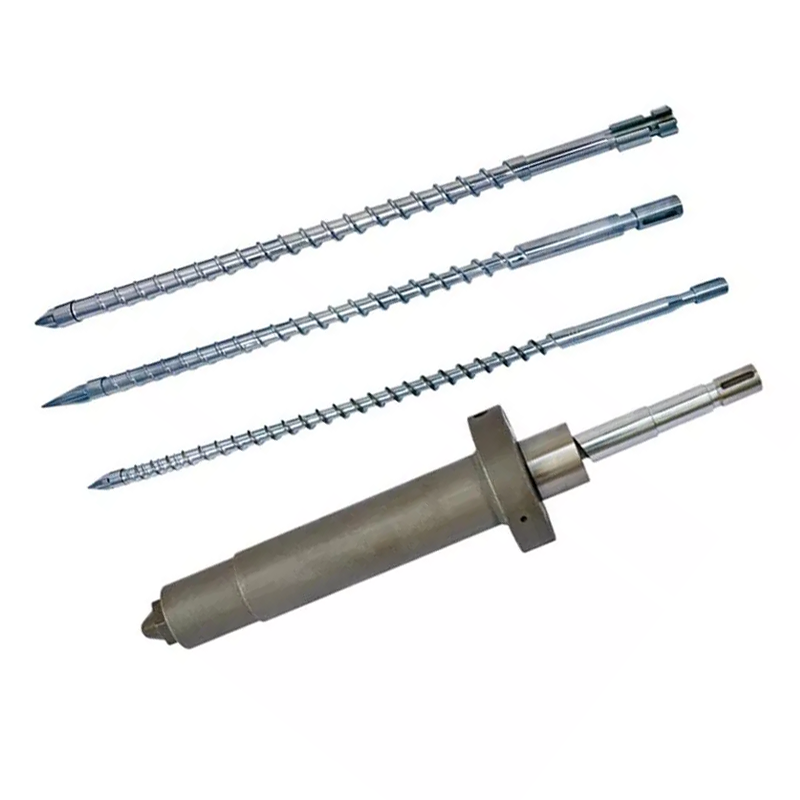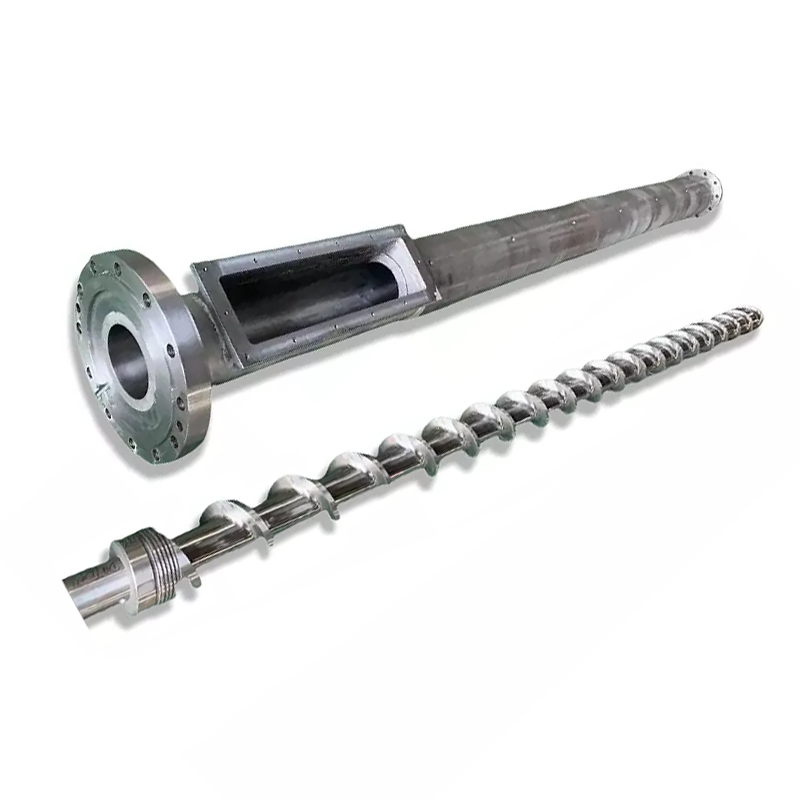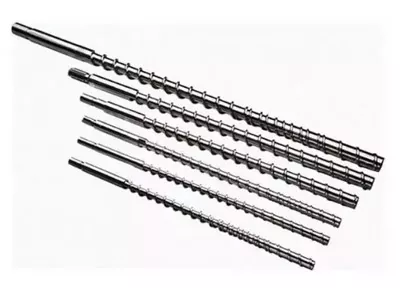
Injeksi screw L / rasio Dpanjangna digawé dibagi ku diaméter screw, sarta lolobana screws suntik ngajalankeun 18: 1 ka 25: 1. Ieu naon anu henteu aya spésifikasi anu nyarioskeun ka anjeun: anjeun moal tiasa ngarobih L / D dina mesin anu anjeun parantos gaduh. Panjangna dibereskeun ku tong. Anu anjeun tiasa robih nyaétadiaméterna screw, sarta dina tong tetep nu hiji pilihan ngalir L / D, kapasitas shot, sarta tekanan suntik babarengan, dina arah sabalikna. A screw leutik méré L / D luhur, shot leutik, sarta tekanan leuwih. Cocogkeun perdagangan éta sareng résin anjeun sareng bagian anjeun, sareng seueur patarosan L / D ngajawab sorangan.
Naon Rasio L/D Hartosna dina Screw Injeksi
L / D nyaéta panjang gawé screw (L) dibagi ku diaméter luar na (D). A screw 22 kali leuwih panjang batan lebar boga L / D 22:1.
Babandingan skala jeung ukuran. Sekrup 40 mm dina 22:1 ngabogaan panjang gawé 880 mm. Sekrup 80 mm dina 22: 1 panjangna 1.760 mm. Babandingan sarua, mesin pisan béda.
Naon rasio sabenerna ngajelaskeunsabaraha runway nu screw kudu ngalakukeun pagawean na. Dahar, lebur, sareng pangukuran sadayana lumangsung sapanjang panjangna. Langkung panjang hartosna langkung seueur kapasitas lebur sareng langkung seueur campuran. Kirang panjang hartosna kirang duanana, sareng kirang waktos kanggo bahan calik panas.
Paling screws suntik darat antara 18: 1 jeung 25: 1, kalawan 20: 1 ka 22: 1 taneuh umum dina mesin tujuan umum. Pituduh pilar nyertakeun gambar lengkep dina kamisuntik molding screw pituduh tong.
Naha Injeksi L/D Leuwih pondok tibatan Extrusion L/D
Extruders biasana ngajalankeun 25: 1 ka 33: 1. Screw suntik tetep pondok, sareng alesanana nyaéta siklus, sanés tradisi.
Hiji screw extruder rotates terus. Bahan asup dina hiji tungtung, ngalir ngaliwatan, sarta daun di séjén. Henteu aya anu ngantosan.
Hiji screw suntik jalan di burst. Ieu rotates ka plasticize hiji shot, retracts, teras eureun. Ieu injects, sarta kapang cools. Salila sakabéh éta, nu ngalembereh geus dina tong diuk tetep sarta tetep panas.
Anu ngantosan mangrupikeun bédana. Laras anu langkung panjang nyepeng langkung lebur, sareng dina mesin suntikan, langkung lebur hartosna langkung seueur bahan anu ngantosan langkung seueur siklus. Pikeun résin sénsitip panas, panjang tambahan teu kapasitas tambahan. Éta sajarah termal tambahan.
Jadi desain suntik balances kapasitas lebur ngalawan waktu tinggal, bari Tonjolan lolobana ngan meuli kapasitas lebur.
Hal anu Henteu Nyarioskeun ka Anjeun: Anjeun Teu Bisa Ngarobah L/D
Tulisan ngeunaan L / D ngobrol saolah-olah anjeun kedah milih nomer. Dina mesin anjeun geus boga, anjeun henteu.
L dibenerkeun ku tong.Laras mangrupikeun wadah tekanan mesin anu dipasang dina pigura mesin, kalayan zona manaskeun, tikoro feed, sareng dipasang sadayana diwangun sakitar hiji panjang. Taya nu nyieun tong panjang.
Jadi hijina variabel ditinggalkeun di L / D nyaeta D, diaméter screw. Robah diaméterna, sarta babandingan robah kalawan eta, sabab panjang luhureun garis pernah ngalir.
Ieu naha tukang mesin daptar dua atawa tilu diaméter screw pikeun mesin sarua. Aranjeunna henteu nawiskeun anjeun tilu ukuran shot. Aranjeunna nawiskeun anjeun tilu titik dina kurva trade-off, sareng ukuran shot mangrupikeun salah sahiji hal anu gerak.
Diaméter Screw: Lever Anu Ngagerakkeun Sadayana
Dina tong tetep, hiji pilihan mindahkeun opat hal sakaligus. Ngartos tabel ieu sareng anjeun ngartos suntikan L / D.
| Upami anjeun milih hiji ... | Diaméter screw leutik | Diaméter screw leuwih badag |
|---|---|---|
| L/D babandingan | Leuwih luhur(L sarua, D leutik) | Handapeun(L sarua, D gedé) |
| Kapasitas makéna | Leuwih leutik(kurang volume per mm stroke) | Gedé |
| tekanan suntik sadia | Leuwih luhur(gaya anu sami dina daérah anu langkung alit) | Handapeun |
| Kapasitas lebur per shot | Leuwih alus(leuwih L / D pikeun bahan kirang) | Kurang béréhan |
| Waktu tinggal pikeun bagian tinangtu | Leuwih pondok(shot ngagunakeun leuwih ti tong leutik) | Leuwih lila |
| jas | bagian precision leutik, tembok ipis, viskositas tinggi na résin sénsitip panas | nembak badag, résin komoditi, bagian kandel |
Baca baris tekanan deui, sabab megatkeun leuwih jobs ti jalma nyangka. drive hidrolik atawa listrik mesin urang delivers gaya tetep ka tukang screw nu. Tekanan nyaéta gaya dibagi ku aréa. A screw leutik boga aréa beungeut kirang, jadi gaya sarua ngahasilkeun tekanan lebur luhur.
Éta pisan sababna naha ipis-témbok jeung viskositas tinggi karya mindeng lemahna dina screw leutik: eta bisa nyorong ngalembereh kana rongga kedap nu screw badag teu bisa ngeusian. L luhur / D nu hadir kalawan éta bonus, teu kabeneran a.
Jeung maca baris tinggal teuing. Éta mangrupikeun anu sacara tenang mutuskeun naha PC anjeun konéng.

Kumaha L / D mangaruhan Ukuran Shot
Tegesna, L/D henteu netepkeun ukuran shot. Diaméter sarta stroke do: volume shot nyaeta aréa cross-sectional screw dikali sabaraha jauh eta ngumbara.
Tapi dina mesin nyata teu bisa misahkeun aranjeunna, sabab diaméter sarua nu susunan shot Anjeun ogé nangtukeun L Anjeun / D. Nyokot screw leutik pikeun bagian precision leutik, jeung anjeun geus milih hiji L luhur / D dina momen anu sarua.
Konsékuansi praktis nyaéta hiji senang. Screw anu masihan anjeun shot leutik ogé masihan anjeun langkung panjang lebur per gram bahan sareng tekanan suntik anu langkung luhur. Tilu sipat éta cocog sareng padamelan anu sami, naha éta perdagangan dianggo langkung bersih langkung sering tibatan henteu.
Dimana eureun keur senang nyaeta mun anjeun maksakeun bagian kana screw salah. Ngajalankeun shot leutik pisan dina screw badag-diaméterna jeung anjeun meunang nu awon duanana: a low L / D, volume tong badag relatif ka shot anjeun, sarta bahan nu siklus ngaliwatan panas pikeun panjang teuing.
Waktos Padumukan: Pembunuh Kualitas Anjeun Tiasa Ngitung
Waktu tinggal nyaéta sabaraha lila sapotong polimér anu dipasihkeun tetep panas di jero tong sateuacan disuntik. Ieu téh mangrupa jumlah paling underrated dina suntik molding, sarta anjeun bisa estimasi dina tilu puluh detik.
Waktu tinggal ≈ (kapasitas tembakan tong ÷ ukuran tembakan anjeun) × waktos siklus
Kadua kapasitas dina unit anu sami. Candak kapasitas shot tina rating mesin urang.
Gawekeun conto. Mesin dipeunteun dina 200 g kapasitas shot, ngajalankeun bagian 20 g dina siklus 30 detik. Babandingan nyaéta 10, ku kituna ngalembereh sits ngaliwatan kasarna sapuluh siklus. Waktu tinggal kira-kira 300 detik, atawa lima menit.
Lima menit dina suhu lebur mangrupikeun waktos anu lami pikeun PC, POM, PET, atanapi PVC. Henteu aya anu salah ngeunaan setélan anjeun. Bagian éta ngan leutik teuing pikeun tong, sareng bahanna nuju masak bari ngantosan péngkolan.
Ayeuna pindahkeun padamelan éta ka screw anu langkung alit. Kapasitas makéna turun ka, sebutkeun, 80 g. Bagian 20 g anu sami ayeuna nganggo saparapat tong, ngalembereh ngaliwat opat siklus tibatan sapuluh, sareng waktos cicing sakitar dua menit.
Anjeun robah euweuh setpoint. Anjeun robah diaméter screw, jeung masalah degradasi indit kalawan eta.
Band Kapasitas Shot 20-80%.
Pitunjuk industri anu sering dicutat nyaéta pikeun ngajaga shot anjeun dina jarak antara 20% sareng 80% tina kapasitas shot anu dipeunteun mesin. Konfirmasi band ngalawan manual mesin anjeun, tapi logika tukangeun eta nahan madhab.
Handapeun bjeung, waktos tinggal ngalir panjang. Bahan ngajadikeun loba teuing lalampahan ngaliwatan panas, sarta résin sénsitip panas nguraikeun. Ieu gagalna rumus di luhur nyekel.
Luhureun bjeung, dua hal megatkeun. Tong teu cekap kanggo nahan bantal anu pas, janten packing janten shot anu teu konsisten pikeun ditembak. Jeung screw ngabogaan kirang waktos tur panjang pikeun ngalembereh tong ampir pinuh bahan, jadi kualitas lebur sangsara persis mun anjeun nanya lolobana eta.
Lahan di tengah band jeung mesin boga kamar pikeun digawé. Lamun bagian anjeun sits luar eta, fix bener diaméterna screw béda, atawa mesin béda, teu set heroik setelan prosés.
Kumaha L / D mangaruhan Quality Lebur
Panjangna nyaéta kapasitas lebur, sareng kapasitas lebur nyaéta kualitas.
Langkung L / D masihan lebur langkung lengkep.Pelet padet kedah langkung jauh pikeun ngarambat kana témbok tong panas, janten langkung sakedik anu salamet salaku unmelts. Specks teuas sarta inclusions ngawangun lénsa dina bagian nu lebur gagal, sarta panjang ngalawan aranjeunna.
Langkung L / D masihan lebur langkung homogen.Suhu evens kaluar, warna na filler ngadistribusikaeun hadé, sarta ngalembereh anjog di cingcin cek leuwih konsisten ti shot mun makéna. Éta muncul salaku jandela prosés anu langkung lega.
Langkung L / D ogé masihan langkung seueur sajarah termal.Panjang anu sami anu lebur tuntas ogé nahan bahan langkung panjang, sareng pikeun PVC, PC, POM, sareng PET, éta mangrupikeun biaya, sanés kauntungan.
Jadi kualitas ngalembereh teu bisi leuwih hadé. Éta kasaimbangan: cukup panjang pikeun ngalembereh lengkep, teu jadi loba volume tong nu bahan waits panjang teuing pikeun dipaké. Nalika kapasitas lebur mangrupakeun konstrain husus Anjeun, hiji screw panghalang raises eta tanpa nambahkeun milimeter tong.
Milih L / D sareng Diaméter ku Résin sareng Bagian
Nempatkeun trades babarengan jeung pilihan ragrag kaluar tina résin jeung bagian.
| kaayaan anjeun | Dengdekkeun | Naha |
|---|---|---|
| Leutik, témbok ipis bagian precision | Screw leutik, L / D luhur | tekanan suntik luhur ngeusi bagian ipis; lebur alus per gram; tinggal pondok |
| Résin sénsitip panas (PC, POM, PET, PVC) | screw leutik keur makéna; tungtung pondok tina L / D bjeung | Waktu tinggal téh musuh. Tetep shot badag relatif ka kapasitas tong |
| résin rékayasa viskositas tinggi | Screw leutik, L / D luhur | Peryogi tekanan pikeun ngeusian sareng panjang pikeun ngalembereh sacara saksama |
| Tembakan ageung, résin komoditi (PE, PP, PS) | Screw gedé, L / D handap | Kapasitas ngarah; résin ieu tolerate panjang lebur ngurangan |
| Bagian témbok kandel, siklus lambat | Screw gedé, lalajo tinggal | Siklus panjang kalikeun waktos tinggal. Ngitung deui sateuacan ngalakukeun |
| Kaca-kaeusi atawa sanyawa abrasive | Diaméter per bagian; ngarobahbeungeut | L / D nuturkeun bagian. Jawaban maké téh bore bimetallic, teu panjang béda |
| Unmelts dina kaluaran tinggi | diaméterna sarua; screw panghalang | Anjeun peryogi kapasitas lebur, henteu panjang tong. Tong teu robah-robah bae |
Catetan dua jajar panungtungan. Dua tina masalah paling umum molders mawa ka urang teu masalah L / D pisan, jeung meuli diaméter screw béda pikeun ngajawab aranjeunna wastes duit.
Kasalahan L / D umum dina Molding suntik
- Nyalin hiji ékstrusi L/D.Jumlah 30: 1 tina tabel extruder dilarapkeun ka screw suntik malire masalah tinggal-waktu nu ngahartikeun suntik molding. Dua mesin ngalakukeun padamelan anu béda.
- Anggap leuwih lila leuwih hade.Beuki panjang beuki leburjeungsajarah termal langkung. Dina résin sénsitip panas, nu kadua meunang jeung bahan degrades.
- Ignoring rasio shot-to-kapasitas.Masalah kualitas anu paling umum anu urang tingali dina géométri nyaéta bagian leutik masak dina tong ageung. Teu aya anu mariksa, sabab henteu aya dina layar setélan.
- Percanten L / D bisa dirobah dina mesin aya.Teu bisa. Laras susunan L. Ngan diaméterna anjeun milih.
- Blaming L / D pikeun masalah lebur.Upami unmelts ngan ukur muncul dina kaluaran anu luhur, kapasitas lebur anjeun pondok, sanés tong anjeun. A screw panghalang ngalereskeun éta dina laras sarua.
- Blaming L / D pikeun masalah maké.kaluaran ragrag dina speed screw sarua dipaké clearance, moal géométri. Ukur éta sateuacan anjeun ngadesain deui nanaon.

Kumaha Mesen Screw Katuhu
A produsén screw ngarancang ti naon ngabejaan aranjeunna. Kirim ieu, sarta diaméter sarta géométri rekomendasi kieu.
- Merek mesin, modél, sareng diaméter skru ayeuna.Poto nameplate nyertakeun kalolobaanana, sareng nyarioskeun ka kami panjang tong anjeun damel di jero.
- Kapasitas shot dipeunteun tina mesin,lamun nyaho eta, jeung beurat bagian anjeun sabenerna.
- waktos siklus.Kalayan dua angka di luhur, waktos tinggal tiasa diitung pikeun anjeun.
- Résin, kelas, sareng eusi pangisi.Ieu drive profil komprési jeung perlakuan permukaan saloba diaméterna.
- Cacad nu rék dileungitkeun.Titik konéng di tempat tinggal. Unmelts titik dina kapasitas lebur. Nembak pondok nunjuk dina tekanan atawa dina ring cek. Masing-masing gaduh jawaban anu béda.
- Hiji gambar, atawa screw dipaké Anjeun.Boh ngamungkinkeun urang ngawangun kana mesin anjeun. Bagian anu dipaké diukur dina alat CMM dugi ka ± 0,01 mm sareng géométri direkonstruksi.
Naha Gawé Jeung Nanhaiya
Kirim surélék urang beurat bagian, waktu siklus, sarta modél mesin, sarta kami bakal ngajalankeun arithmetic tinggal-waktos sateuacan urang cutatan nanaon. Kadang-kadang jawaban anu diaméter screw béda. Kadangkala kacida screw panghalang dina tong anjeun geus boga. Aya kalana éta proyek Anjeun milik dina mesin béda, sarta kami bakal nyebutkeun kitu.
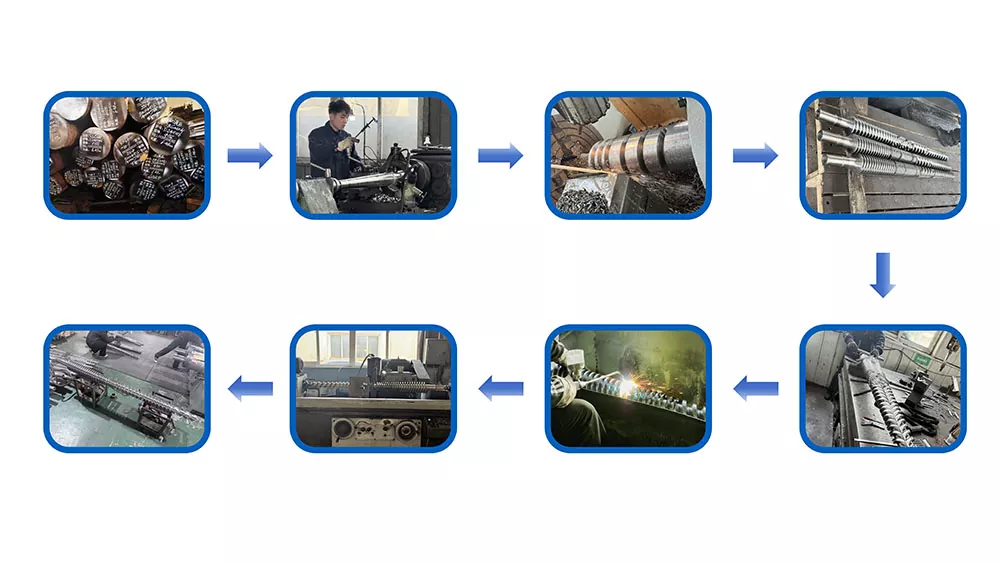
Lamun screw anyar jawaban, Nanhaiya geus diwangunscrews molding suntiksareng tong langkung ti dua puluh taun, dina 38CrMoAlA, 42CrMo, SKD-61, sareng stainless steel, nitrided atanapi bimetallic kalayan lapisan alloy tungsten-bearing 2.5-3 mm dugi ka 62 HRC dimana feed nungtut.
Urang ngawangun kana gambar anjeun, modél mesin, atawa sampel dipaké, kalawanngagantiancocog sareng merek mesin utama, urutan minimum hiji set, sarta cutatan dina 12 jam.
Ngalawan yellowing, unmelts, atawa nembak pondok? Kirimkeun modél mesin anjeun, beurat bagian, waktos siklus, sareng résin. Kami bakal nyarioskeun ka anjeun naha éta L / D, diameter, kapasitas lebur, atanapi ngagem, sareng kutipan dina 12 jam.
Meunangkeun Rekomendasi ScrewPatarosan remen naroskeun
Naon rasio L / D khas pikeun screw molding suntik?
Paling screws suntik ngajalankeun antara 18: 1 jeung 25: 1, kalawan 20: 1 ka 22: 1 taneuh umum dina mesin tujuan umum. Résin sénsitip panas langkung milih tungtung anu langkung pondok sabab bahanna nyéépkeun waktos langkung panas. Plastik rékayasa anu peryogi lebur sacara saksama langkung milih tungtung anu langkung panjang.
Dupi abdi tiasa ngarobah rasio L / D dina mesin suntik molding kuring?
Teu langsung. Panjangna dibenerkeun ku tong, anu didamel kana mesin. Anu anjeun tiasa robih nyaéta diaméter screw, sareng kusabab L tetep sami, diaméter anu langkung alit otomatis masihan L / D anu langkung luhur. Pilihan tunggal éta ogé ngarobih kapasitas shot anjeun sareng tekanan suntikan anu sayogi.
Naha rasio L / D mangaruhan ukuran shot?
Sacara teu langsung, jeung teu bisa dipisahkeun. Volume shot asalna tina diaméter screw jeung stroke, teu ti L / D. Tapi dina laras tetep, diaméter nu susunan shot Anjeun ogé nangtukeun L / D Anjeun. Pilih screw anu langkung alit pikeun shot anu langkung alit, sareng anjeun nampi L / D anu langkung luhur sareng tekanan suntik anu langkung luhur dina waktos anu sami.
Kumaha carana ngitung waktos tinggal di injection molding?
Bagikeun kapasitas shot dipeunteun mesin urang ku ukuran shot sabenerna anjeun, lajeng kalikeun ku waktu siklus. Mesin 200 g ngajalankeun bagian 20 g dina siklus 30 detik méré kira-kira 300 detik, atawa lima menit, waktu cicing. Éta waktos anu lami pikeun nahan PC, POM, PET, atanapi PVC dina suhu lebur.
Naha suntikan L / D langkung pondok tibatan ékstrusi L / D?
Kusabab hiji screw suntik jalan di bursts. Ieu plasticizes shot, lajeng eureun bari mesin injects jeung kapang cools, sarta ngalembereh dina tong sits panas sapanjang waktu. Hiji extruder ngalir terus jeung euweuh waits. Panjang laras tambahan dina mesin suntik mangrupikeun sajarah termal tambahan, sanés ngan ukur kapasitas lebur tambahan, janten screws suntik tetep langkung pondok.
Sabaraha persén kapasitas laras kedah maké makéna?
Pitunjuk anu umum dicutat sakitar 20% dugi ka 80% tina kapasitas shot dipeunteun, sareng manual mesin anjeun mangrupikeun otoritas. Handapeun band éta, waktos tinggal ngalir panjang sarta bahan sénsitip panas degrades. Di luhur éta, teu aya rohangan pikeun bantal anu pas sareng kirang waktos ngalembereh tong ampir pinuh.
Naha L / D anu langkung luhur langkung saé pikeun molding suntik?
Teu otomatis. Langkung panjang masihan lebur langkung lengkep sareng lebur anu langkung seragam, anu ningkatkeun kualitas. Éta ogé nyepeng bahan anu langkung panas langkung lami, anu ngarusak résin sénsitip panas. L/D anu leres ngalebur bahan anjeun lengkep tanpa nahanana langkung lami tibatan anu diperyogikeun.
Bagian kuring konéng. Éta masalah L / D?
Biasana éta masalah tinggal-waktu, nu mangrupakeun shot-ukuran-to-laras-kapasitas masalah. Jalankeun itungan tinggal heula. Lamun bagian leutik keur masak dina tong badag, euweuh setelan suhu sarta euweuh géométri screw bakal ngalereskeun eta. A diaméter screw leutik, atawa mesin leutik, bakal.