
Naon Laras Screw Sabenerna
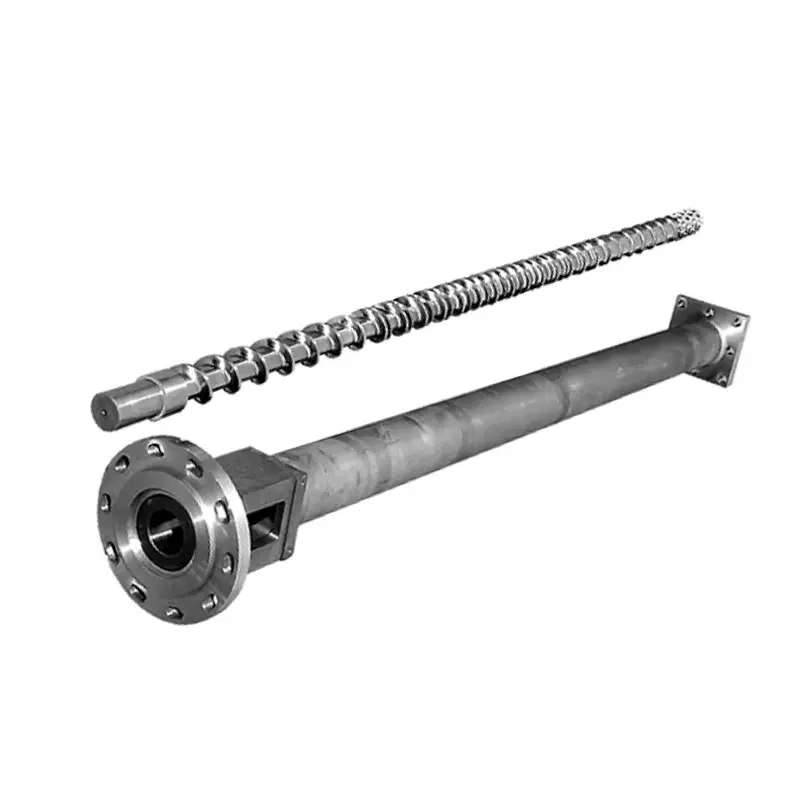
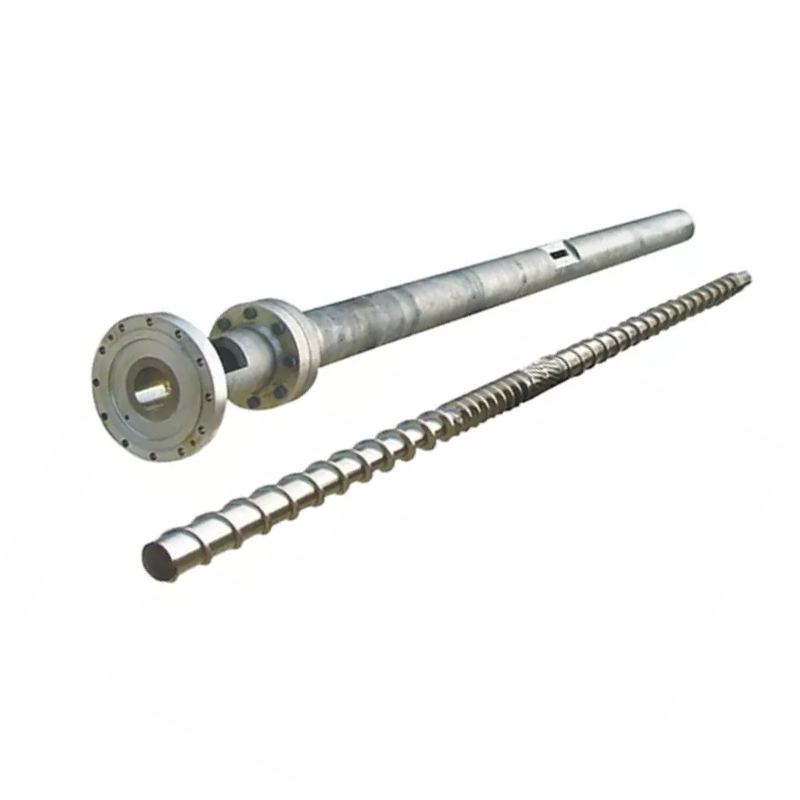
Skrup sareng tong dianggo salaku pasangan anu cocog. Ieu runtuyan unggal siklus:
- Susukan- Pelet palastik leupaskeun tina hopper kana zona feed.
- Lebur- Screw puteran ngahasilkeun panas geser. Digabungkeun jeung pamanas tong, pellets ngalembereh tur niiskeun.
- Pangukuran- Lebur janten seragam dina suhu sareng tekanan sateuacan suntikan.
- Suntikan- screw The ngalir ka hareup kawas plunger a, ngadorong plastik molten kana kapang nu.
Unggal variabel desain - géométri, proporsi zona, perlakuan permukaan - mangaruhan kumaha ogé éta opat léngkah lumangsung. A mismatch di salah sahiji aranjeunna muncul salaku masalah produksi.
Kaputusan 1: Rasio L/D
Rasio L/D (screw flighted length dibagi diaméterna) nyaéta angka pangpentingna dina lambaran spésifikasi. Éta ngatur waktos tinggal, kualitas campuran, sareng distribusi panas.Paling umum-Tujuan aplikasi suntik molding ngagunakeun 20:1.
| Résin | Disarankeun L / D |
|---|---|
| PP, PE, PS (standar) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitip panas) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| bahan bertulang GF | 20:1 – 24:1 |
Kaputusan 2: Rasio komprési
Babandingan komprési (CR) ngukur sabaraha saluran screw narrows ti zona feed ka zona pangukuran. CR luhur compresses nu ngalembereh leuwih aggressively - alus pikeun résin amorf nu soften laun. CR handap langkung lembut, anu anjeun peryogikeun pikeun bahan anu sénsitip panas atanapi eusi serat.
| Résin | Rasio komprési |
|---|---|
| ABS, PC, PMMA (amorf) | 3.0 – 3.5:1 |
| PP, PE, Nilon (semi-kristal) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-dikuatkeun (≥15%) | 2.0 – 2.5:1 |
Kaputusan 3: Babandingan Zona
A screw suntik standar ngabagi kana tilu zona. Proporsi unggal zona pentingna saloba L/D total.
- Zona Pakan (L1):Saluran jero anu nampi pelet padet tina hopper. Leuwih panjang = leuwih kapasitas throughput.
- Zona Komprési (L2):Jero saluran turun sacara bertahap. Kalolobaan lebur lumangsung di dieu.
- Zona Pangukuran (L3):Saluran deet, konsisten. Mastikeun suhu lebur seragam sareng tekanan sateuacan suntikan.
| Résin | Susukan (L1) | Komprési (L2) | Pangukuran (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
kaputusan 4: Screw Laras Bahan
38CrMoALA - The Standard Baseline
screws suntik molding Nanhaiya urang dijieun tina38CrMoALA baja alloy, panas-diperlakukeun jeung quenched. Bahan dasar ieu nanganan termoplastik standar sapertos PE, PP, PS, sareng ABS, kalayan umur jasa kirang langkung10.000–20.000 jamdina kaayaan operasi normal.
Nitriding
Gas nitriding dina 500–560 ° C ngabentuk lapisan nitridedketebalan 0,5-0,8 mmkalawan karasa tina950–1050 HV (~62 HRC). Ieu ngaronjatkeun daya tahan maké ku 30-40% dibandingkeun jeung baja untreated. Standar pikeun sabagéan ageung aplikasi suntik molding ngajalankeun bahan teu dieusian atanapi enteng kaeusi.

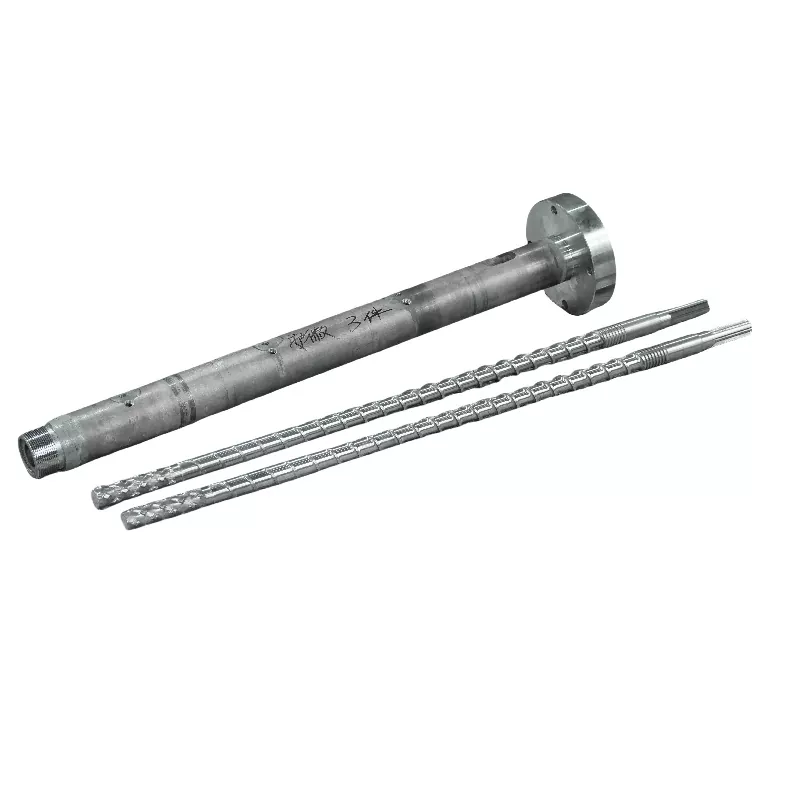
Nanhaiya mutant (ngadadak) suntik molding screw - cocog pikeun résin kristalin kawas PP, PE, sarta Nylon.
Bimetallic - Pikeun Aplikasi Abrasive
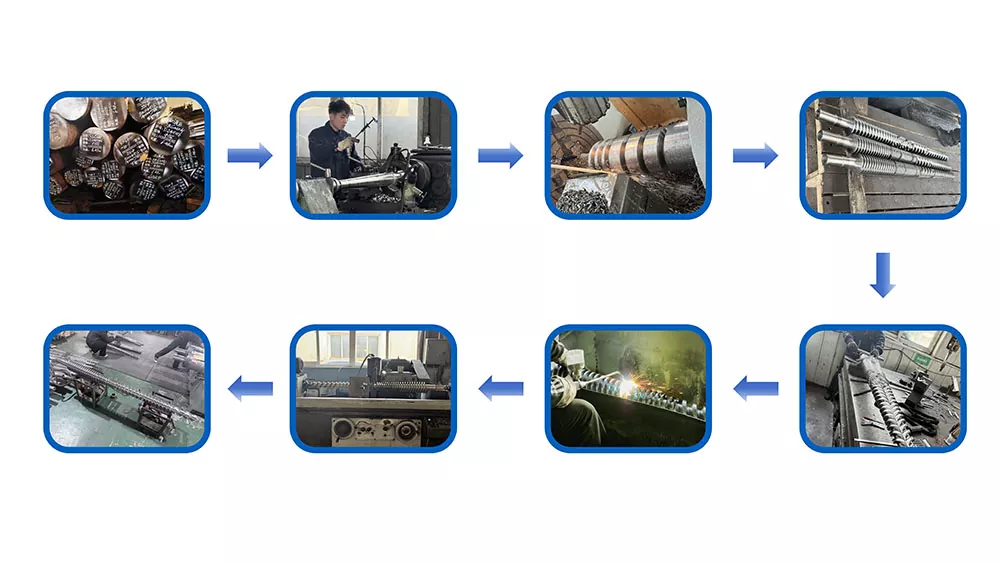
Laras bimetallic gaduh lapisan tahan-tahan maké-alloy tinggi sacara metalurgi kabeungkeut kana liang tong. prosés bimetallic Nanhaiya urang ngahontal hijikarasa bore jero 62 HRCngaliwatan las semprot alloy teuas sabudeureun wewengkon maké tinggi tina interior tong.
| Aplikasi | Bahan sekrup | Pangobatan Laras |
|---|---|---|
| PE, PP, PS (teu dieusian) | 38CrMoALA nitrid | Nitrid baku |
| ABS, PC, Nylon (henteu dieusian) | 38CrMoALA nitrid | Nitrid baku |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | Nitrided atanapi bimetallic |
| Eusi GF 15–50% | Bimetallic / TC hiber edges | Bimetallic |
| PVC / résin korosif | alloy tahan korosi | Bimetallic (kelas CR) |
| Serat karbon dieusian | Tungsten karbida | TC-disemprot bore |
Kaputusan 5: Diaméter screw jeung Ukuran Shot
shot sabenerna anjeun kudu digolongkeun antara35% jeung 70%tina kapasitas shot maksimum nu screw urang. Di handap 35%, bahan calik dina tong panjang teuing sareng résiko degradasi. Di luhur 70%, sekrup teu tiasa pulih cukup gancang dina siklusna.
Di handap ieu konfigurasi umum sadia ti Nanhaiya:
| Jumlah nyuntik (g) | Screw Ø × Panjang (mm) | Laras Ø × Panjang (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35 × 910 | Φ85×860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317 × 3380 |

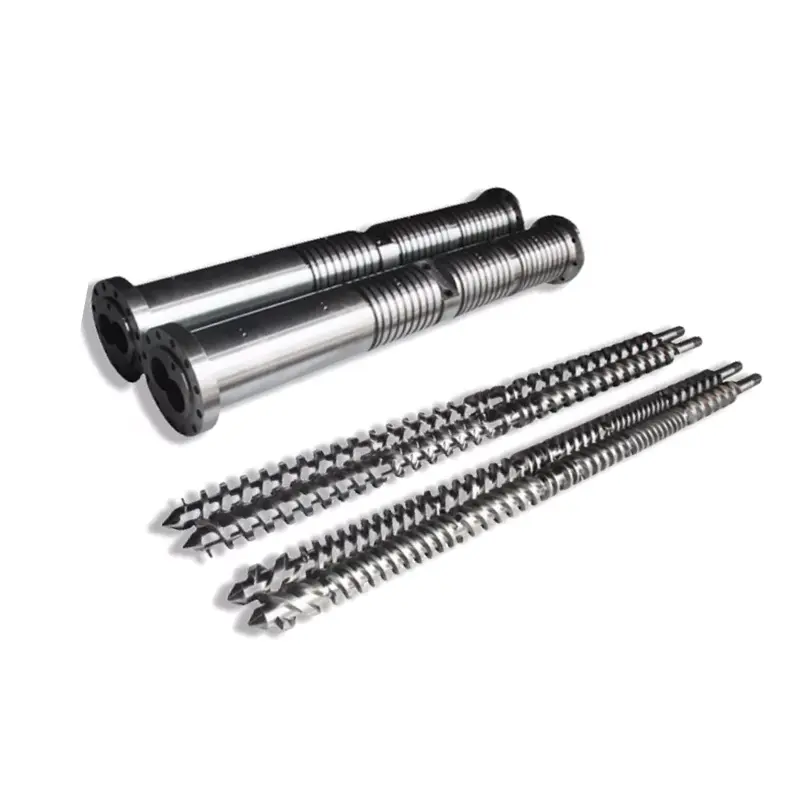
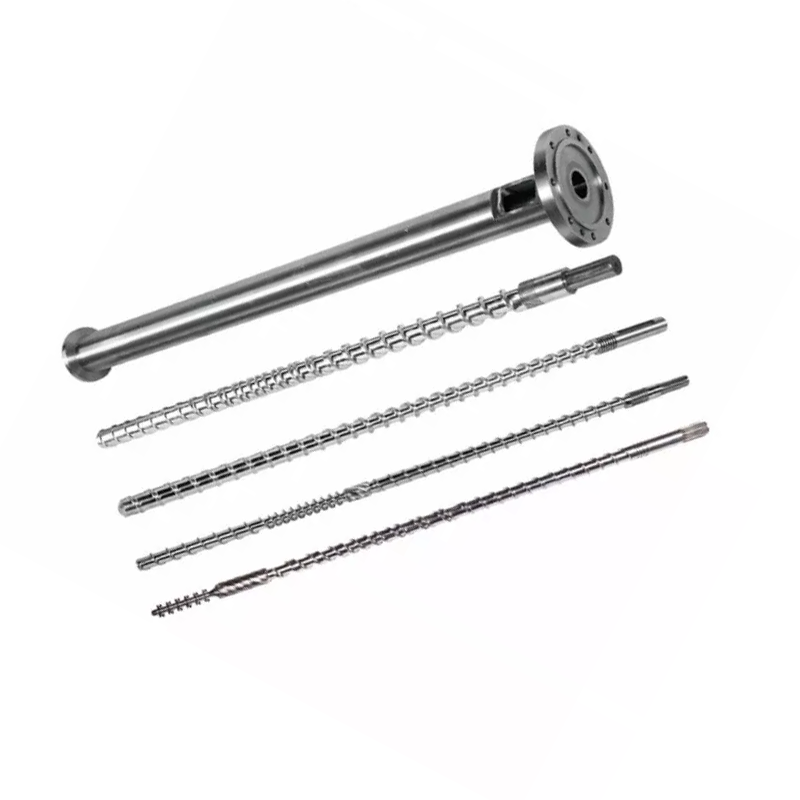
screw molding suntik bertahap Nanhaiya - hadé pikeun résin amorf kawas ABS, PC, sarta PMMA.
Perhatosan Tanda Screw Anjeun Ayeuna Lepat pikeun Pakasaban
- Bintik hideung atanapi tanda kaduruk- Bahan ngahinakeun tina waktos tinggal kaleuleuwihan atanapi titik panas. Pariksa zona suhu tong sareng clearance screw.
- Inconsistent shot beurat- Mindeng klep non-balik dipaké atawa kaleuleuwihan screw-to-laras clearance sahingga backflow.
- Splay tanda dina beungeut cai- Uap atawa gas dina ngalembereh. Bisa nunjukkeun pre-drying teu cukup atawa géométri screw nu teu ventilasi leres.
- Pamulihan lambat / waktos siklus panjang- Kapasitas plasticizing teu cukup. Diaméter screw sigana kedah ningkat.
- scrap tinggi dina parobahan warna- Pergaulan goréng dina zona pangukuran. A Maddock atawa panghalang elemen campur kode ditambahkeun kana screw mindeng solves ieu.
Naon anu kudu dicaritakeun ka Produsén anjeun nalika naroskeun kutipan
- Merek mesin sareng modél- atanapi bore diaméterna jeung flange dimensi pikeun mesin non-standar
- résin primér (s)- kalebet jinis pangisi sareng persentase upami aya
- Rentang ukuran shot- minimum jeung maksimum dina gram
- Sasaran waktos siklus
- Masalah ayeuna nu nuju nyobian pikeun ngajawab- lamun aya
Meunangkeun Rekomendasi Téknis ti Nanhaiya
Urang ngabales dina 12 jam. Tim rékayasa urang bisa nangtukeun géométri screw katuhu, kelas bahan, sarta dimensi pikeun mesin anjeun sarta résin - saméméh anjeun komitmen kana cutatan a.