A kapang WPC teu bisa dipilih ti poto produk jeung diménsi luar. Perkakas kedah cocog sareng rumus kai-plastik, bagian profil, kaluaran, ngaleupaskeun extruder, metode kalibrasi, garis penyejukan sareng tes kinerja anu dianggo pikeun papan atanapi profil anu réngsé.


Jawab gancang
Pikeun meuli aWPC kapang Tonjolan, kirimkeun cross-bagian ahir kalawan tolerances, polimér lengkep jeung rumus kai-filler, metoda persiapan bahan, kaluaran target na speed garis, panganteur extruder, perenah cooling hilir sarta rencana ditampa produk rengse. Cirian surfaces ditingali, tembok kritis, tulang rusuk internal, rongga, jari-jari jeung sagala embossing atanapi sanding sangu on gambar.
Ulah nampi alat tina laporan dimensi garing nyalira. Ngajalankeun rumus sapuk ngaliwatan garis dimaksudkeun, hayu profil tiis, lajeng ngukur dimensi, témbok jeung ketebalan iga, straightness, pulas, kaayaan permukaan jeung massa per panjang. Tes kinerja produk tetep tanggung jawab produsén produk rengse.
Meuli sistem ngabentuk, teu hiji blok terasing tina baja
The kapang Tonjolan nyiptakeun profil panas salaku WPC ngalembereh daun extruder nu. Éta profil masih lemes sareng tiasa ngarobih bentuk. Calibrators, bagian cooling, rojongan, haul-off na motong parabot lajeng tahan jeung nyaimbangkeun eta. Paéh anu katingali leres dina bangku tiasa ngahasilkeun profil anu teu stabil upami bagian hilir éta henteu cocog.
Rentang kapang WPC Nanhaiya nganggo awak baja kalayan permukaan anu keras sareng digosok. The molds anu CNC machined sarta panas diperlakukeun, sarta saluran cooling pilihan sadia. Lingkup produk nyertakeun cadar, papan sareng profil, kalebet decking, pagar, panél sareng komponén perabotan luar anu didamel tina PE atanapi PP kalayan pangisi kai.
| Beuli barang | tugasna | Naon anu kudu muncul dina cutatan |
|---|---|---|
| Adaptor sareng inlet | Nyambungkeun kaluaran extruder ka jalur aliran profil | Flange, pola baud, register, segel, inlet ngalembereh, jangkungna puseur, manaskeun jeung detil sensor |
| Extrusion maot | Distributes ngalembereh tur ngabentuk bagian profil panas | Gambar awak sareng sisipan, bahan, perawatan, zona pemanasan, bérés permukaan sareng titik adjustment |
| Calibrator atanapi ukuran alat | Ngarojong surfaces kritis tur dimensi salila cooling mimiti | Jumlah bagian, surfaces kontak, vakum atawa sambungan cai, adjustment tur ningkatna |
| Alat cooling | Ngaleungitkeun panas bari propil dirojong | Saluran cooling, syarat cai, tank atawa piring perenah jeung ukuran sambungan |
| Ganti bagéan | Ngamungkinkeun varian produk rencanana atawa ngaganti item maké rutin | Nomer teken, matriks kasaluyuan, kuantitas cadang sareng prosedur parobihan |
| Penanganan sareng dukungan | Posisi alat sareng ngajagi sambungan extruder | Beurat bagian, titik angkat, nangtung, rel, adjustment garis tengah sareng alat panyimpen |
| Dokuméntasi | Ngadalikeun pabrik, instalasi, operasi sarta ngagantian hareup | Gambar anu disatujuan, tagihan bahan, rékaman pamariksaan, manual sareng daptar suku cadang |
Pandangan pabrik kami:frase "hiji susunan kapang WPC" teuing samar pikeun ngabandingkeun harga. Hiji supplier ngan ukur tiasa nyarioskeun awak paéh anu dipanaskeun. Sejen tiasa kalebet adaptor, sababaraha calibrator, pelat pendingin, dukungan, pamanas cadang sareng petunjuk komisi. Kami naroskeun ka anu mésér pikeun ngabandingkeun wengkuan item garis sateuacan ngabandingkeun total.



Gambar profil ahir nyaéta titik awal
Poto katalog nunjukkeun kulawarga produk, tapi nyumputkeun inpormasi anu ngatur alat. Urang peryogi tempoan bagian kalawan dimensi na tolerances. Gambar ogé kedah ngaidentipikasi permukaan anu dikawinkeun sareng klip, pengikat, pigura atanapi profil anu sanés sabab fitur-fitur éta sering pantes kontrol anu langkung ketat tibatan raray hiasan.
Pikeun profil kerung, masihan unggal témbok jeung dimensi web. Ulah ninggalkeun cavities internal salaku pola artistik. Géométri maranéhanana mangaruhan distribusi bahan, cooling, stiffness, beurat profil na kumaha bagian behaves handapeun haul-off.
- Gemblengna lebar, jangkungna sareng orientasi profil
- Ketebalan témbok dina unggal beungeut luar
- ketebalan web internal tur posisi
- Ukuran rongga, kuantitas sareng géométri
- Sudut jeung jari-jari internal
- Alur, létah, klip jeung zona fastener
- Toleransi kritis sareng datum pamariksaan
- Diwenangkeun ruku, pulas jeung straightness
- Target massa per unit panjang
- Beungeut katingali sareng wates cacad permukaan
- Embossing, sanding atanapi brushing sangu
- Potong panjang sareng metode motong hilir
- Konstruksi padet, kerung, capped atanapi co-extruded
- Sampel master anu disatujuan sareng tanggal révisi
Ulah mesin lawang paeh salaku salinan tina profil rengse tiis.Bagian WPC panas bisa ngarobah ngaliwatan paeh ngabareuhan, drawdown, calibration na cooling. Santunan tooling kudu dimekarkeun sabudeureun rumus sabenerna, kaluaran jeung sistem hilir.
Pandangan pabrik kami:a Rendering 3D bersih mangpaat pikeun jualan, tapi mangrupakeun dokumen manufaktur goréng. Kami naroskeun permukaan mana anu ngumpul sareng bagian anu sanés, témbok mana anu ngatur kakuatan, anu nyanghareupan palanggan ningali sareng dimana pabrik tiasa nampi variasi. Éta peta prioritas téh leuwih mangpaat ti nempatkeun kasabaran ketat sarua dina unggal garis.


WPC mangrupakeun kulawarga rumus, teu hiji bahan baku
A maker tooling perlu leuwih ti hurup WPC. polimér bisa jadi PE, PP atawa PVC. Komponén kai tiasa bénten dina spésiés, bentuk partikel, distribusi ukuran sareng kaayaan Uap. Formula ogé tiasa ngandung pangisi mineral, pelumas, agén gandeng, pigmén, penstabil, agén busa atanapi bahan daur ulang.
Halaman kapang WPC Nanhaiya ngidentipikasi PE sareng PP kalayan pangisi kai salaku bahan target. Produk sareng rentang aplikasina ogé nyertakeun papan busa PVC sareng ngolah kai-plastik khusus pe. Masihan rumus produksi pasti jadi kapang dirancang pikeun bahan nu bakal asupkeun eta.
| Input formula | Naha supplier alat peryogi éta | Naon ngirim |
|---|---|---|
| Matrix polimér | Parobahan kabiasaan ngalembereh, jandela suhu, drawdown na cooling respon | Kelas résin pas, lambar data supplier sareng persentase |
| Komponén kayu | Mangaruhan kabiasaan feed, résistansi aliran, beban Uap jeung penampilan permukaan | Jenis kai, tipung atawa serat, rentang partikel, dénsitas bulk, kaayaan Uap jeung persentase |
| Pangeusi mineral | Ngarobah viskositas, beurat, maké jeung beungeut | Ngaran bahan, data partikel, perlakuan jeung persentase |
| Pelumas jeung bantuan ngolah | Pangaruh die release, tekanan, beungeut jeung perlakuan hilir | Ngaran produk, laju tambihan sareng sekuen campuran |
| Agén gandeng jeung penstabil | Ngarobah sanyawa jeung kinerja produk ahir | Kelas sareng persentase, ditambah sagala larangan pamrosésan |
| Pigmén atanapi lapisan cap | Mangaruhan permukaan katingali, réspon termal sareng perenah co-extrusion | Sistem warna, target ketebalan lapisan, posisi co-extruder sareng rasio aliran |
| Eusi daur ulang | Bisa nambahkeun viskositas, kontaminasi jeung variasi Uap | Sumber, persiapan, persentase maksimum sareng variasi pisan |
| Sistim busa | Parobahan ngembangkeun dénsitas, tekanan sarta recovery dimensi | rumusan lengkep, dénsitas target na jandela processing |
Laboratorium Produk Leuweung Departemen Pertanian AS ngécéskeun yén Uap WPC tiasa dileungitkeun sateuacan ngolah, salami léngkah panyusun anu misah atanapi dina prosés ékstrusi in-line. Bab téknisna ogé nyatakeun yén produsén WPC nganggo rute alat anu béda, kalebet pélét anu dikomprés ngaliwatan sekrup tunggal, panyusun kembar-screw sareng profil, sareng sistem tandem. Kapang kedah cocog sareng jalur anu nyayogikeun leburna.
Aturan rumus rujukan:nempatkeun hiji rumus anu disatujuan sareng metode persiapan dina perjanjian alat. Parobihan ka hareup tiasa waé, tapi tim peryogi garis dasar nalika tekanan, permukaan, dimensi atanapi kaluaran robih.
Uap pantes garis sorangan dina RFQ. Gelembung, pinholes sareng permukaan anu teu stabil dina kapang tiasa dimimitian dina panyimpenan, pengeringan, pergaulan, tuang atanapi ventilasi. Permukaan aliran anu digosok henteu tiasa ngaleungitkeun cai anu tetep dina sanyawa.
Cocog jeung kapang kana cara ngalembereh WPC dihasilkeun
A pellet WPC precompounded ngajalankeun ngaliwatan profiler single-screw ngahontal kapang béda ti adun garing nu dicampurkeun jeung ngawangun dina hiji prosés kembar-screw. Kaluaran tiasa gaduh stabilitas tekanan anu béda, distribusi suhu sareng sensitipitas kana larangan layar. Tanya supplier kapang marios extruder na adaptor, teu ukur profil.
| Jalur produksi | fokus purchasing has | Émbaran diperlukeun dina inlet kapang |
|---|---|---|
| pellets precompounded sarta profil single-screw | Ajeg conveying, lebur, generasi tekanan sarta formasi profil | Pellet kelas, Uap, diaméter screw, kaluaran, suhu ngalembereh, rentang tekanan sarta filtration |
| Hiji-hambalan twin-screw compounding na profil | Dahar, campur, ngaleupaskeun Uap sareng ngabentuk dina hiji jalur kontinyu | Rumus lengkep, rencana feeder, ventilasi, konfigurasi screw, tekanan discharge, suhu sareng variasi laju |
| Tonjolan tandem | Pisahkeun tugas compounding atanapi drying tina tekanan final sarta tugas Profil | Métode transfer, data extruder kadua, kaayaan lebur, logika kontrol sareng penanganan kesel |
| Co-extruded cap atawa lapisan fungsional | Sebaran lapisan stabil sarta adhesion sabudeureun profil | Rumus inti sareng cap, rasio aliran, orientasi inlet, tekanan individu sareng katampi ketebalan lapisan |
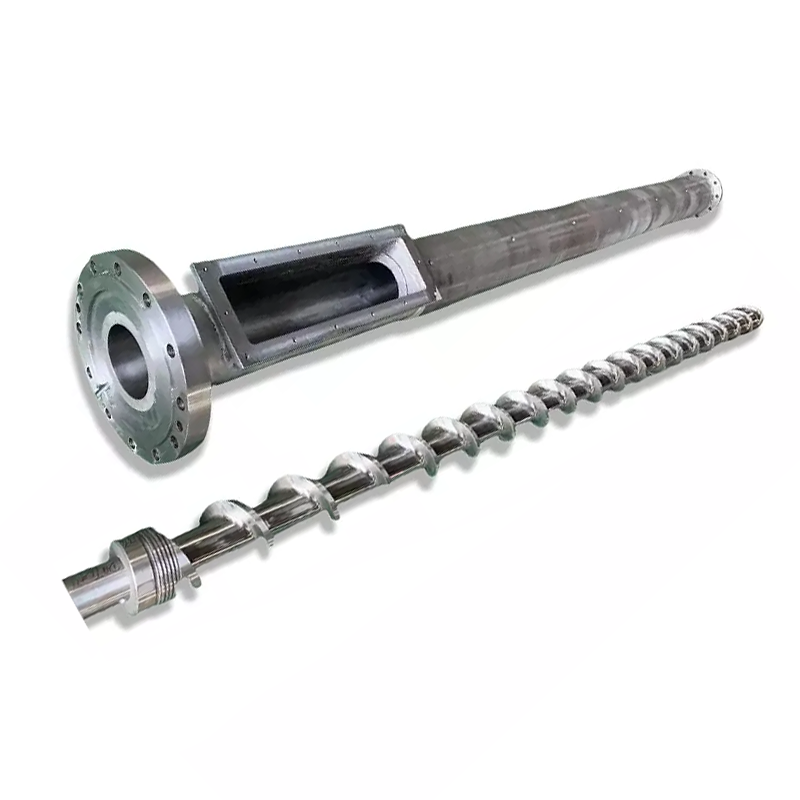
suplai Nanhaiyascrews tunggal, screws kembar paralel, kerucut kembar-screw tongjeungmesin extruder palastik. Pilih bagian plasticizing ku pakasaban prosés. Lajeng mendesain kapang sabudeureun kaayaan ngalembereh yén bagian bisa ngajaga.
Pikeun kai abrasive jeung rumus mineral-kaeusi, marios bungkusan maké screw jeung tong saméméh ngaronjatkeun pangwatesan kapang. pituduh Nanhaiya anu aya,Screw Barrel pikeun WPC Extrusion: Kumaha Ngeureunkeun Kai-Plastik Pakai, nyertakeun venting, hawa sarta pilihan permukaan tanpa duplicating kaputusan profil-tooling dina artikel ieu.
Pandangan pabrik kami:lamun kapang anyar raises tekanan, paeh mindeng blamed langsung. Kadang laranganana salah. Kadang-kadang screw nu teu bisa nyadiakeun seragam a, pinuh disiapkeun ngalembereh dina laju dipénta. Urang ngabandingkeun tekanan saméméh jeung sanggeus parobahan, pariksa layar tur kaayaan bahan, sarta mastikeun kaluaran net leres saméméh motong jalur aliran deui.

Aliran profil kedah sumping babarengan dina kaluar paeh
A profil WPC bisa ngandung tembok luar kandel, webs internal ipis, alur jero sarta sudut leutik dina hiji bagian. Unggal jalur resists aliran béda. Lamun ngalembereh ngahontal hiji wewengkon teuing gancang sarta séjén teuing lalaunan, profil bisa narik, pulas, cimata atawa nembongkeun dénsitas henteu rata sarta permukaan.
Desain tooling ngagunakeun bentuk transisi sarta lalawanan aliran lokal pikeun nyaimbangkeun bagian. Target henteu laju idéntik dina unggal titik internal. Sasaran nyaéta profil anu stabil dina jalan kaluar anu tiasa dirojong calibrator tanpa koreksi anu kaleuleuwihan.
Tembok luar
Beungeut anu katingali peryogi suplai anu stabil sareng permukaan anu pas dina biwir paeh. Bagian kandel ogé mawa leuwih panas kana calibrator jeung bisa niiskeun leuwih laun ti fitur ipis.
Jaba internal
tulang rusuk ipis rentan ka eusian lengkep atanapi tearing. jalur feed maranéhanana, junctions sarta rojongan hilir kudu ditingali dina tooling sarta ditampa gambar.
Alur jeung juru
Fitur leutik tiasa ngagedékeun aliran lokal sareng ngabéréskeun masalah. Cirian ujung-ujung fungsina supados koreksi alat ngajagi pas tibatan ningkatkeun permukaan anu henteu kritis.



Pandangan pabrik kami:koreksi kapang kudu boga alesan diukur. Urang nandaan dimana propil beurat, ipis, gancang, slow atawa menyimpang, lajeng ngarobah wewengkon aliran jawab dina hambalan dikawasa. Grinding lip paeh sabab profil "Sigana salah" bisa dagangan hiji cacad pikeun sejen tur miceun catetan diperlukeun pikeun set salajengna.
Calibration sarta cooling nangtukeun profil tiis
Paéh ékstrusi ngabentuk bagian panas. calibrator nu ngadegkeun tur ngarojong surfaces kritis bari panas ninggalkeun bahan. Cooling terus ngaliwatan pelat, tank atawa bagian semprot, sarta haul-off ngalir propil dina tegangan dikawasa. Komponén ieu kedah ngabagi garis tengah sareng rujukan laju.
Nanhaiya nawiskeun saluran penyejukan opsional dina kapang WPC na. Sebutkeun tujuan unggal sirkuit, ukuran inlet sareng outlet, syarat kualitas cai, suhu operasi sareng aliran anu sayogi. Pabrik ogé kedah ngarencanakeun aksés pikeun ngabersihan saluran anu tiasa ngumpulkeun skala atanapi lebu.
| Input hilir | Pangaruh dina profil | data meuli nyadiakeun |
|---|---|---|
| Calibrator kontak jeung rojongan | Nahan rupa luar dipilih, alur, edges atanapi cavities salaku bagian cools | Gambar Calibrator, panjangna, jumlah tahapan, metode vakum sareng rentang adjustment |
| Kaayaan cai cooling | Parobihan laju panyabutan panas sareng stabilisasi dimensi | Kisaran suhu suplai, aliran, tekanan, kualitas cai sareng sistem resirkulasi |
| Jarak ti paeh ka calibrator | Ngarobah kabiasaan hot-profil nu teu didukung saméméh ukuran | perenah garis, rentang adjustment sarta aksés ngamimitian |
| Jenis haul-off sareng alignment | Nyetél speed garis tur bisa narik propil unevenly | Tata perenah sabuk atanapi lagu, rentang laju, panjang kontak sareng jangkungna tengah |
| Motong jeung tumpukan | Bisa nembongkeun atawa nyieun gerakan sanggeus cooling primér | Panjang potong, ragaji atawa tipe cutter, tabel rojongan tur stacking metoda |
Ulah janji dimensi tiis di kaluar paeh.Satuju dimana jeung iraha unggal diménsi bakal diukur sanggeus cooling. Anggo udar sareng metode pangukuran anu sami pikeun conto persetujuan sareng kontrol produksi.
Panalitian profil-ekstrusi Laboratorium Produk Leuweung USDA ngajelaskeun prosés dimana WPC lebur dibentuk ngaliwatan paeh, dituturkeun ku paéh ukuran, tank semprot cai sareng penarik. Runtuyan éta mangrupa panginget mangpaat: hasil ngabentuk milik sakabeh garis, sanajan kapang dibeuli salaku hiji item.
Sebutkeun konstruksi kapang, perawatan sareng pamariksaan
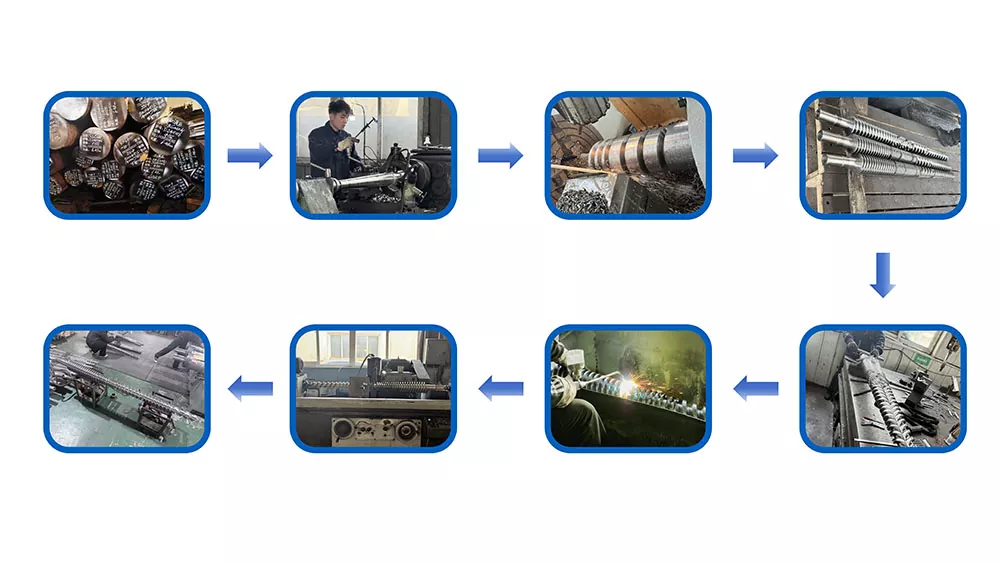
Nanhaiya ngahasilkeun kapang WPC na tina waja sareng ngajelaskeun baja alloy kakuatan tinggi kalayan permukaan anu keras sareng digosok pikeun daérah damel. Unggal kapang ieu CNC machined, panas diperlakukeun jeung digosok. Perjangjian ahir kedah janten atribut produk umum janten syarat tingkat komponén.
- Bahan kelas pikeun tiap komponén utama
- Panas-perlakuan jeung hardening wengkuan
- Sarat karasa réngsé sareng lokasi uji
- Aliran-beungeut sarat finish
- Diménsi kritis tur tolerances
- Registers, dowels jeung rujukan assembly
- Kuantitas pamanas, kakuatan, tegangan sareng konektor
- Jenis Thermocouple, lokasi sareng rinci kabel
- Tekanan jeung ngalembereh-suhu palabuhan
- Gambar saluran cooling sareng uji tekanan
- Bahan fastener, kelas sareng kuantitas cadang
- Insert anu tiasa diganti sareng definisi bagian-bagian
- Perlindungan karat, packing sareng metode panyimpen
- Bahan, perlakuan jeung rékaman dimensi
Ulah menta permukaan hardest mungkin madhab. Awak paeh, sisipan, pengikat, adaptor sareng dukungan gaduh padamelan anu béda. Spésifikasina kedah ngagabungkeun kaayaan permukaan, kakuatan substrat, metode perbaikan sareng paparan korosi sareng eusi kai sareng mineral anu dipiharep.


Kualifikasi supplier tiasa kalebet Nanhaiya'sparabot produksi, inpo sertipikatjeungrojongan instalasi tur pangropéa. Pasang dokumén sareng dukungan anu diperyogikeun dina pesenan pameseran tinimbang ngandelkeun pernyataan katalog umum.
Paké pola cacad pikeun manggihan zona jawab
cacad profil WPC bisa dimimitian dina bahan baku, mixer, feeder, screw na tong, kapang, calibrator, bagian cooling atanapi haul-off. Lokasi cacad dina cross-bagian jeung robah na kana waktu méré clues mangpaat. Rékam aranjeunna sateuacan ngarobah suhu, kagancangan sareng perkakas babarengan.
| Cacad dititénan | Cék kapang | cék garis séjén | palajaran pengadaan |
|---|---|---|---|
| Profil twists dina hiji arah repeatable | Kasaimbangan aliran, santunan témbok, alignment paeh sareng kaayaan ngaleupaskeun | Posisi Calibrator, kasaimbangan cooling sareng alignment haul-off | Jieun pulas item ditampa diukur sanggeus cooling pinuh |
| Hiji témbok atawa iga ipis | Watesan lokal, posisi sisipan, deposit, ngagem atanapi ruksak permukaan aliran | Konsistensi formula, Uap, kaayaan layar jeung stabilitas kaluaran | Cirian unggal témbok kritis jeung iga dina gambar |
| Web putus internal | Jalur feed wéb, desain simpang sareng dukungan kaluar | Uap, kontaminasi, préparasi lebur, laju sareng jarak anu teu didukung | Ngawengku inspeksi cut cross-bagian dina test ngajalankeun |
| Beungeut kasar atawa robek | Die-lip finish, deposit, suhu jeung aliran lokal | Formula, kasaimbangan pelumas, kalembaban, dispersi sareng laju garis | Approve sampel permukaan fisik dina rumus ngaranna |
| Gelembung atawa pinholes | Zona tahan sareng overheating lokal | Uap kai, drying, dahar, venting sarta ngaleupaskeun volatile | Catet persiapan Uap sareng kinerja curhat dina rencana uji |
| Coklat atawa tanda hideung | Zona maot, deposit, suhu lokal kaleuleuwihan sareng karusakan beberesih | Deposit tong, sajarah termal, prakték shutdown sareng pakan anu kacemar | Ménta prosedur ngamimitian, mareuman sareng beberesih anu didokumentasikeun |
| Diménsi drift salila ngajalankeun | Gerakan termal, adjustment leupas, maké jeung cooling-channel kaayaan | Kaluaran, suhu, tekanan, vakum, cai sareng laju haul-off | Paké sampling timed ngaliwatan ngajalankeun stabil, teu hiji sampel mimiti |
| tekanan tinggi jeung kaluaran low | Aliran anu diwatesan, jalur anu diblokir, transisi anu teu cocog atanapi suhu maot anu rendah | Sumbatan layar, screw dipaké, watesan feed jeung viskositas bahan | Nangtukeun lokasi tekanan sarta jandela operasi usable |
Métode diagnostik praktis:tanda luhur, handap, kénca jeung katuhu dina extrudate jeung profil final. Ngarekam orientasi sarua ngaliwatan calibrator nu. Lamun cacad rotates atawa robah sanggeus komponén garis, panalungtikan boga titik awal hadé ti instruksi umum pikeun nyaluyukeun kapang.
Pandangan pabrik kami:urang cautious lamun cacad hiji digambarkeun ngan salaku "beungeut anu goréng." Kami naroskeun dimana éta némbongan, naha éta kontinyu, nalika dimimitian saatos ngamimitian, anu seueur rumus anu dijalankeun sareng naon anu lumangsung dina tekanan. Poto anu caket sareng orientasi sareng bagian anu disimpen sering ngahémat waktos langkung seueur tibatan pesen anu panjang.

WPC Tonjolan kapang RFQ Daptar pariksa
A RFQ lengkep ngajadikeun cutatan comparable sarta méré tim rékayasa kaayaan rujukan jelas. Anggo hiji nomer révisi dina gambar produk, rumus, perenah garis sareng dokumén ditampa.
- Identipikasi produk rengse.Decking kaayaan, Anggar, pigura panto, siling, panel, motong atawa profil sejen. Terangkeun aplikasi sareng permukaan mana anu katingali atanapi fungsional.
- Gantelkeun cross-bagian dikawasa.Ngawengku dimensi, tembok, tulang rusuk, rongga, radius, datums, tolerances, straightness, pulas jeung target massa per panjang.
- Nyadiakeun rumus lengkep.Daptar kelas polimér, jinis kai sareng eusi, pangisi mineral, pelumas, agén gandeng, penstabil, pigmén, eusi daur ulang sareng sistem busa atanapi lapisan cap.
- Ngajelaskeun persiapan bahan.Masihan drying, Pergaulan, compounding, pelletizing, neundeun, bulk-dénsitas sarta informasi kontrol Uap.
- Nangtukeun jalur ékstrusi.Screw tunggal kaayaan, kembar paralel, kembar kerucut atanapi tandem; diaméterna screw; kaluaran; laju garis; filtration; tekanan normal; sareng jandela suhu.
- Ngadalikeun panganteur mékanis.Ngagantelkeun flange, ngadaptar, bunderan baud, ngalembereh inlet, beungeut sealing, jangkungna puseur, rojongan, ngangkat jeung amplop spasi.
- Daptar data listrik sareng utiliti.Masihan tegangan, frékuénsi, kontrol manaskeun, tipe thermocouple, standar kabel, hawa cooling-cai, aliran, tekanan sarta kualitas.
- Témbongkeun tata perenah hilir.Kaasup bagian calibrator, vakum atawa sambungan cai, tank cooling, tabel rojongan, haul-off, Unit embossing, cutter jeung adjustment sadia.
- Nangtukeun karya permukaan.Sebutkeun naha produk ninggalkeun garis lemes, embossed, sanded atawa brushed jeung sabaraha bahan prosés sekundér dipiceun.
- Daptar unggal komponén disadiakeun.adaptor misah, awak paeh, inserts, calibrators, pelat cooling, pamanas, sensor, segel, fasteners, nangtung, parabot na suku cadang.
- Nyuhunkeun file téknis.Kaasup gambar, tagihan bahan, bahan sareng rékaman perawatan, laporan pamariksaan, daptar listrik, diagram penyejukan, manual sareng daptar suku cadang.
- Tulis tés ditampa.Sebutkeun rumus, profil, kaluaran, laju, durasi ngajalankeun, rékaman prosés, frékuénsi sampling, wates dimensi, sampel permukaan jeung tés produk rengse.
Peringatan ngagantian:teu make kapang dipaké salaku hijina harti set anyar. Ngagabungkeun gambar aslina, pangukuran mesin-interface, profil dipikagaduh alus tur alesan pikeun ngagantian. Nyalin fitur aliran dipaké bisa baranahan cacad heubeul.
Pikeun garis dewan PVC atanapi WPC, marios kaPapan PVC kerucut laras kembar-screwkalawan pakét tooling. Pikeun-output tinggi atawa tugas compounding, bandingkeunco-puteran paralel kembar-screw tongjeung leuwih legarentang kembar-screw paralel. Tumbu ieu ngarojong pilihan alat; pilihan final masih gumantung kana rumus jeung jalur prosés.
Narima kapang jeung produksi dikawasa ngajalankeun
Mimitian ku inspeksi komponén, teras ngabuktikeun hasil ngabentuk dina garis. Rumus WPC sapuk penting sabab polimér béda, eusi kai, kaayaan Uap atawa sistem pelumas bisa ngarobah tekanan, beungeut jeung recovery dimensi.
| Tahap panarimaan | Naon anu kudu diverifikasi | Rékam pikeun nahan |
|---|---|---|
| Tinjauan dokumén | Révisi gambar, daptar komponén, bahan sareng ruang lingkup perawatan, pamanas, sensor, sirkuit pendingin, suku cadang sareng manual. | ngadaptar dokumén ditandatanganan |
| Inspeksi bangku | Interfaces kritis, registers, bukaan, inserts, beungeut sealing, fasteners, surfaces aliran jeung orientasi assembly | Laporan dimensi jeung visual dihijikeun ka angka bagian |
| Pamasangan | Jangkungna pusat, pas flange, dukungan, aksés angkat, kabel pemanas, sénsor, sambungan cai sareng alignment kana calibrators | Daptar pariksa pamasangan sareng poto |
| Panas-up | Idéntifikasi zona, réspon controller, maca sensor, draw ayeuna, bocor sareng kaayaan saluran penyejukan | Peta zona sareng bacaan anu stabil |
| Ngajalankeun produksi | Rumus anu disatujuan, persiapan feed, kaluaran, laju garis, suhu, tekanan, beban motor, kaayaan pendinginan sareng haul-off. | Lambaran prosés dumasar waktos sareng sampel bahan baku anu dipikagaduh |
| Inspeksi propil | Diménsi luar, témbok sareng bagian iga, straightness, pulas, permukaan, warna, massa per panjang sareng pas sareng komponén kawin. | Pangukuran dihijikeun pikeun motong posisi sareng waktos produksi |
| Robah sareng pamulihan | adjustment sapuk, normal eureun jeung balikan deui, atawa hiji ukuran atawa robah warna ka warna lamun hal pikeun produksi sapopoé | Operator sign-off sareng daptar aksi sésana |
Produk rengse bisa merlukeun tés nu buka tebih saluareun dimensi profil.ASTM D7031mangrupakeun pituduh pikeun evaluate sipat mékanis jeung fisik produk WPC, sarta eta nyatakeun yén pamaké kudu milih tés luyu jeung aplikasi.ASTM D7032-21nyertakeun ratings kinerja pikeun WPC sarta papan dek plastik-kayu, treads stair, penjaga jeung handrails.
Pikeun papan dek komposit anu diperkuat serat alami,ISO 16616:2015nyadiakeun métode tés, bariISO 19821:2017alamat span rating. Pastikeun édisi anu lumaku, kode nasional sareng lingkup produk sateuacan nyerat kontrak. kapang teu mawa minuhan produk rengse urang.
Pandangan pabrik kami:handover pangalusna nyaéta jandela prosés stabil sarta susunan sampel traceable. Simkuring hoyong terang nu rumus lumpat, sabaraha gancang garis dipindahkeun, dimana tekanan netep, kumaha cooling diatur sarta iraha unggal sampel dipotong. Hiji dewan alus-pilari disimpen dina méja teu ngajelaskeun naha garis bisa ngulang deui.

Patarosan anu sering ditaroskeun
Inpormasi naon anu diperyogikeun pikeun ngadugikeun kapang ékstrusi WPC?
Ngirim gambar profil ahir kalawan tolerances, rumus WPC lengkep, métode persiapan bahan, extruder na adaptor rinci, kaluaran target na speed garis, cooling na haul-off perenah, sarat permukaan, rencana changeover, Utiliti sadia sarta tés ditampa ukuran. Hiji sampel produk fisik mangpaat, tapi teu kudu ngaganti gambar dikawasa.
Tiasa hiji WPC kapang ngajalankeun pe, PP jeung composites kai basis PVC?
Bentuk rengse sarua teu nyieun bahan ditukeurkeun. Formulasi WPC PE, PP sareng PVC tiasa bénten dina aliran, hawa hawa, pelumasan, drawdown sareng réspon cooling. Kami marios rumus anu pasti sareng jalur ngolah sateuacan mutuskeun naha hiji alat alat sareng sisipan anu misah praktis atanapi naha alat khusus langkung aman.
Naha kapang ékstrusi WPC kalebet calibrator?
Ruang lingkup anu dicutat kedah nyarios. Paeh Tonjolan ngabentuk lebur panas, sedengkeun calibrator, bagian cooling jeung haul-off nahan jeung nyaimbangkeun propil sakumaha cools. Ménta daptar parabot garis-item nu nangtukeun paeh, adapters, calibrators, cooling pelat, anjing laut, pamanas, sensor sarta robah bagian.
Naha profil WPC pulas atanapi ruku saatos kapang?
Pulas atanapi bow tiasa asalna tina aliran paeh anu henteu rata, bagian témbok atanapi wéb anu henteu saimbang, pendinginan anu henteu rata, alignment calibrator, kaluaran anu teu stabil, suhu anu henteu seragam atanapi haul-off anu teu saimbang. Ukur arah sareng waktos distorsi sateuacan nyaluyukeun sababaraha variabel. Sistem ngabentuk sareng penyejukan lengkep kedah dipariksa.
Bahan mana anu dianggo ku Nanhaiya pikeun kapang WPC?
Halaman kapang WPC Nanhaiya daptar baja sareng ngajelaskeun baja paduan kakuatan tinggi sareng permukaan anu keras sareng digosok. Unggal kapang ieu CNC machined jeung panas diperlakukeun, kalawan saluran cooling pilihan. The cutatan disatujuan kedah nangtukeun kelas pasti, wengkuan perlakuan, aliran-beungeut finish jeung rékaman inspeksi pikeun proyek.
Kumaha kedahna hiji profil decking WPC kerung kudu dieusian?
Nyadiakeun cross-bagian lengkep sareng dimensi luar, témbok jeung ketebalan iga, géométri rongga, radii, tolerances kritis, rupa katempo, embossing atanapi sanding sangu, massa target per panjangna jeung standar test produk ahir. Tandai diménsi mana anu fungsina supados panyipta perkakas terang dimana pangaturan anu paling penting.
Tiasa kapang ngajamin WPC decking minuhan standar?
No kapang ngadalikeun formasi profil, tapi kinerja produk ahir ogé gumantung kana rumus, compounding, kontrol Uap, kaayaan Tonjolan, cooling jeung sistem kualitas produksi. Produsén kedah nguji decking réngsé kana sarat anu lumaku, sapertos ASTM, ISO atanapi standar nasional anu dipilih.
Kumaha kedahna kapang ékstrusi WPC ditampi?
Mariksa gambar disatujuan, bahan, perlakuan, interfaces, pamanas, sensor, surfaces aliran sarta ngarobah bagian munggaran. Lajeng ngajalankeun rumus produksi sapuk dina profil ngaranna, output sarta laju garis. Catet kaayaan prosés sareng ukur ukuran profil anu tiis, bagian témbok sareng iga, straightness, pulas, permukaan, massa per panjang sareng tés anu diperyogikeun ku spésifikasi produk.
Eusi téknis disiapkeun tina kapang WPC ayeuna Nanhaiya, screw-laras, alat-alat sareng halaman jasa. Pangrojong téknis éksternal dugi ka sumber resmi USDA, ASTM sareng ISO. Dimensi alat akhir, bahan, perlakuan, ruang lingkup garis sareng kriteria katampi dikontrol ku dokumén proyék anu disatujuan.