Warta

Conical Twin Screw Barrel: Pituduh lengkep pikeun spésifikasi, aplikasi & Pilihan


Jawab gancang

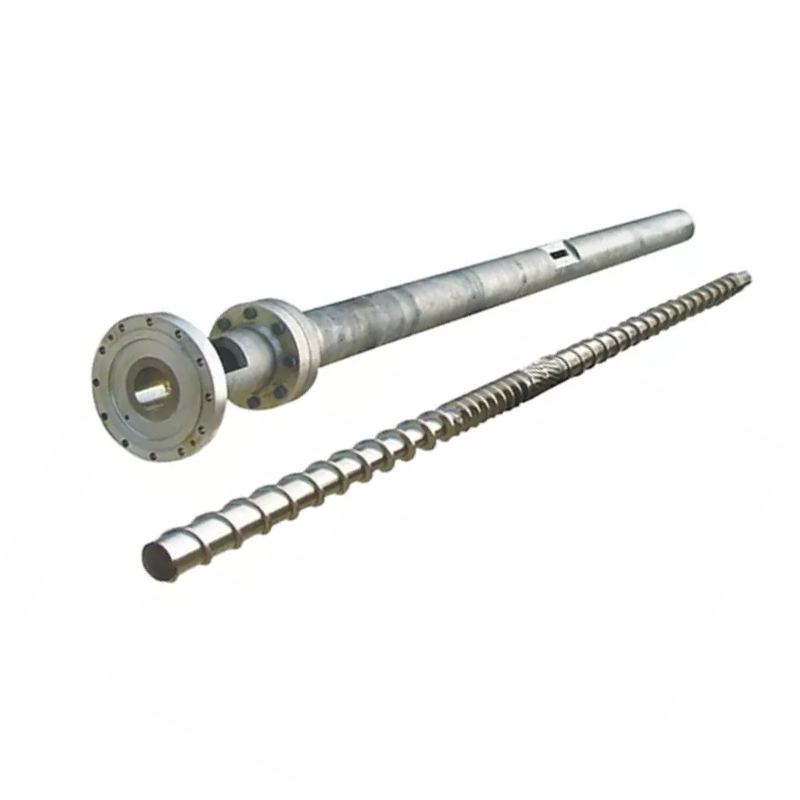
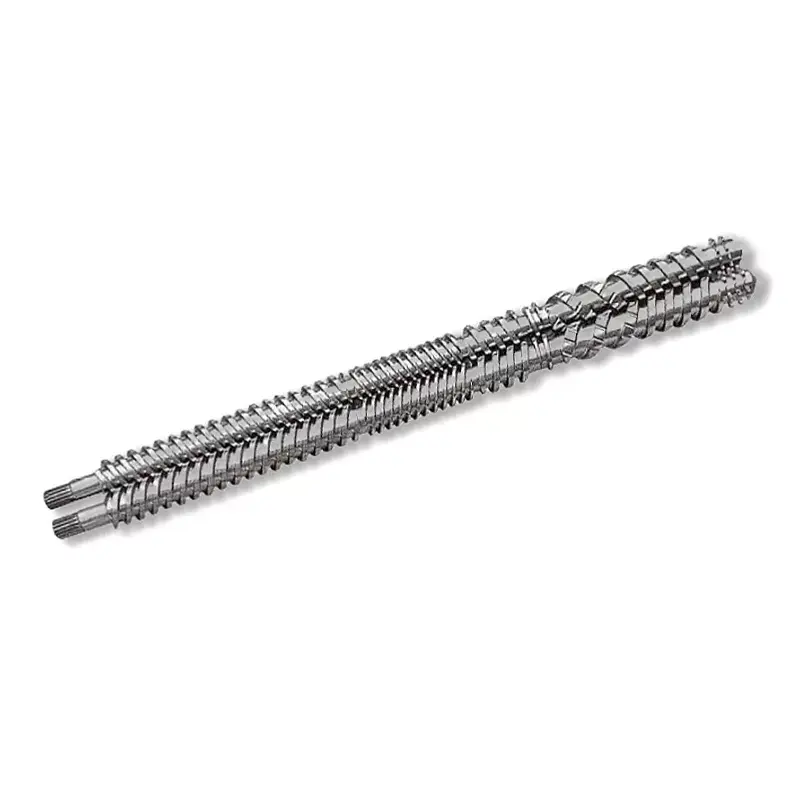
Tong skru kembar kerucut nyaéta komponén ékstrusi kembar-bore anu tapered dimana dua sekrup kerucut muterkeun dina laras kerucut anu cocog. Géométri tapered delivers nyoco kuat sarta komprési tinggi dina panjang pondok, naha nukerucut screw kembar jeung tongmangrupa pilihan baku pikeun pipa PVC, profil, lambar jeung WPC Tonjolan.

Lamun ngajalankeun garis PVC atawa kai-plastik, étakerucut kembar screw larasmangrupa salah sahiji bagian anu paling langsung mutuskeun kaluaran anjeun, kualitas ngalembereh tur ngajalankeun ongkos. Milih ukuran salah, bahan atawa clearance jeung anjeun mayar eta dina maké, scrap jeung downtime. Pituduh ieu nyertakeun kumaha laras screw kerucut jalanna, spésifikasi anu penting nalika anjeun mésér, kumaha bédana sarenglaras screw kembar paralel, jeung kumaha carana milih, install jeung mertahankeun hiji - ditulis ti sudut pandang pabrik anu mesin bagian ieu unggal poe.

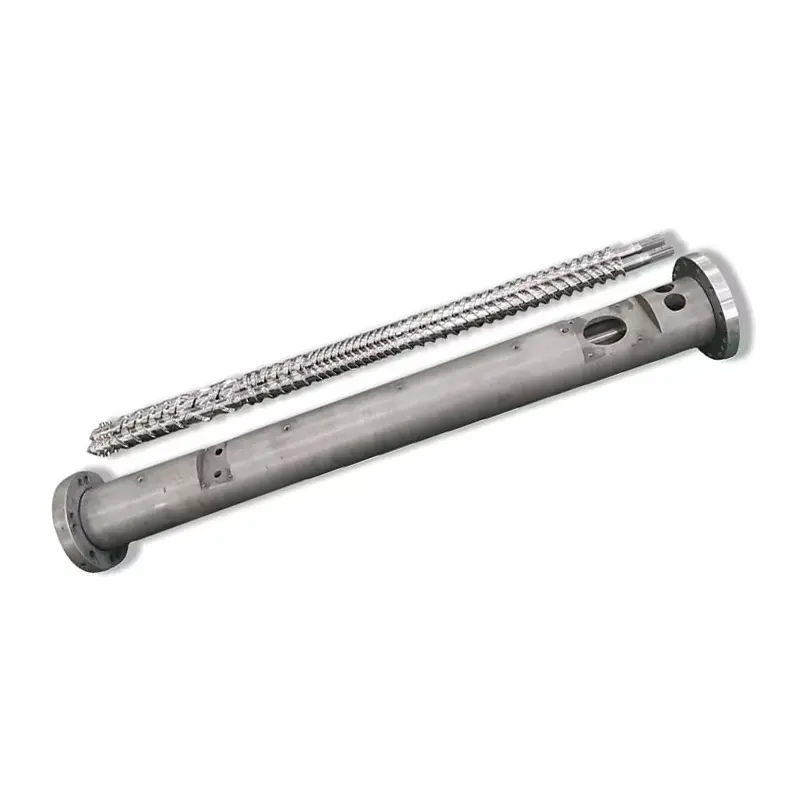
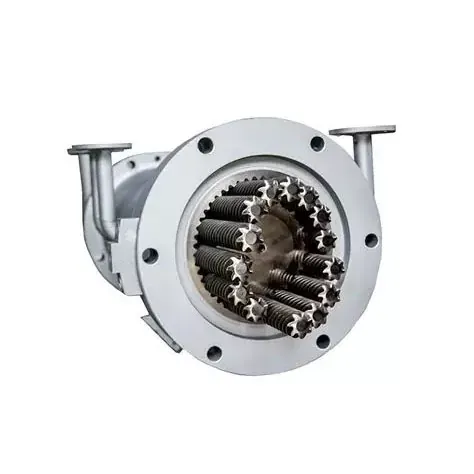
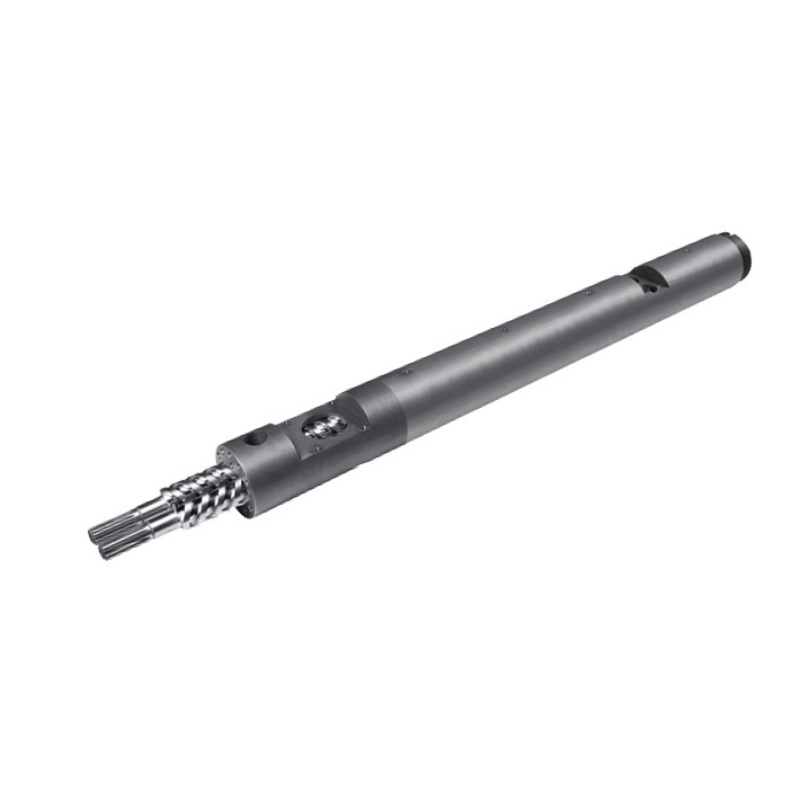
Conical twin screw barrel manufactured by Nanhaiya
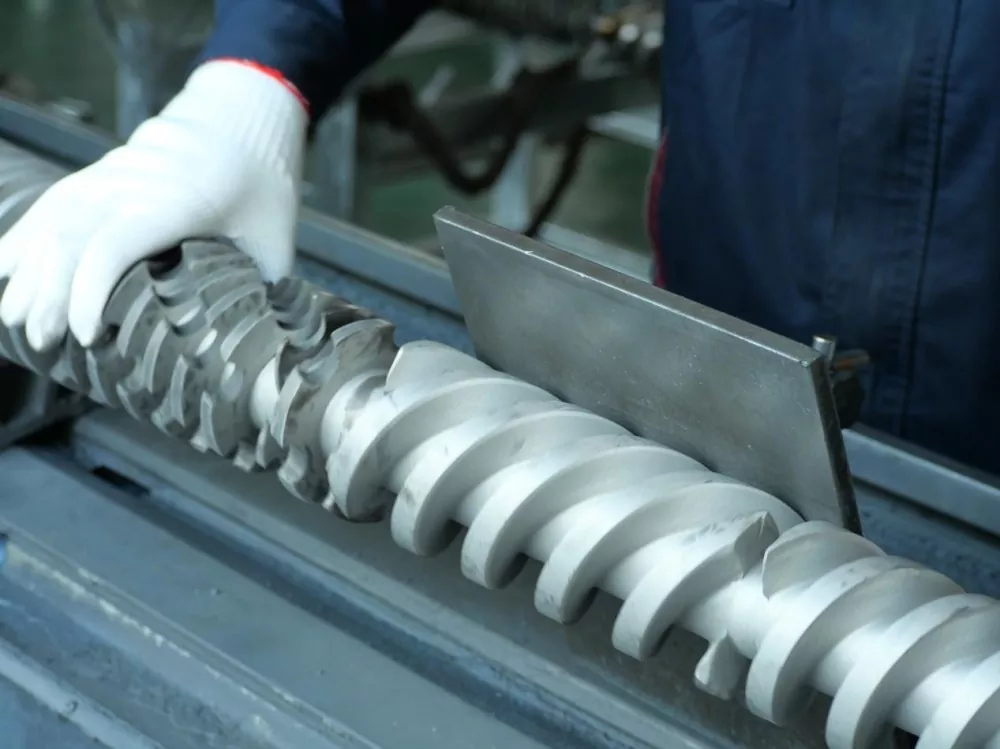
A screw kembar kerucut jeung set tong - nu bores tapered masihan komprési pondok-panjangna idéal pikeun PVC panas-sénsitip.

Kumaha kerucut kembar screw laras jalan

Dina hijikerucut kembar screw extruder, Dua screws diuk sisi ku samping dina sudut slight, lega dina tungtung feed jeung sempit di tungtung paeh. Tong bores lancip pikeun cocog. Nalika bahan baku pindah tina zona feed diaméterna ageung ka zona pangukuran diaméterna leutik, volume nyusutan compresses sareng plastik nalika penerbangan intermeshing ngirimkeun sareng nyampur. Kusabab dua screws counter-muter tur pinuh intermesh, nu kerucut screw kembar jeung laras tindakan ampir kawas pompa positif-pindahan - kaluaran ajeg dina low, geser hipu, nu ngajaga polimér sénsitip panas kayaning PVC.

Prosésna dibagi jadi tilu tahap:

  1. Feed & conveying- diaméter feed-tungtung badag méré volume asupan badag, jadi bubuk blends jeung low-bulk-dénsitas bahan (kawas PVC garing-campuran) ditarik di reliably tanpa bridging.
  2. Komprési & plasticizing- taper nu ngurangan volume channel sapanjang panjang, compacting bahan, nyetir kaluar hawa sarta lebur ngaliwatan gabungan panas jeung karya mékanis.
  3. Pangukuran & discharge- zona Pangukuran sempit ngawangun tekanan stabil sarta nyorong seragam, ngalembereh homogen ngaliwatan paeh dina laju dikawasa.

tong ngalakukeun leuwih ti imah screws. Éta mawa zona manaskeun sareng penyejukan anu nahan unggal tahap dina suhu anu pas. tong Nanhaiya ngagunakeun multi-zone pemanasan sarta cooling design - ilaharna feed, komprési jeung zona homogenization - kalawan venting vakum pilihan pikeun narik Uap jeung volatiles kaluar tina ngalembereh, nu penting pikeun sanyawa dieusian tur hygroscopic.

spésifikasi konci pikeun pariksa sateuacan Anjeun meuli

Dua laras kerucut bisa kasampak idéntik jeung kinerja pisan béda. Ieu mangrupikeun spésifikasi anu mutuskeun pas, kaluaran sareng umur pakean - nomer anu anjeun kedah mastikeun dina kutipan naon waé.

Item spésifikasi Naon hartina Naha éta penting
Babandingan diaméterna Diaméter feed-tungtung / paeh-tungtung, misalna. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Nyetél kelas mesin sareng pita kaluaran - kedah cocog sareng modél extruder anjeun persnyaeta
L/D babandingan Panjang processing éféktif vs diaméterna Panjang efektif langkung panjang = langkung waktos cicing pikeun fusi lengkep sareng degassing
Kelas bahan 38CrMoAlA baja nitrided, W6Mo5Cr4V2, baja bubuk HIP, atawa bimetallic Langsung drive hirup maké jeung lalawanan korosi ngalawan kaeusi / sanyawa PVC
Perlakuan permukaan & karasa Nitriding, plating krom, alloy bimetallic atanapi semprot tungsten-carbide Nanhaiya sprays lapisan alloy tungsten-ditambahkeun pikeun ngahontal62 HRCjero tong vs 58 HRC has
jero lapisan alloy Ketebalan lapisan jero tahan ngagem Lapisan bimetal Nanhaiya nyaéta 2,5–3 mm — lapisan anu leuwih jero hartina jandela layanan anu leuwih panjang
Screw / laras clearance Celah antara tip hiber sareng témbok bore Badag teuing = leungitna tekanan sarta kaluaran low; gap kedap, akurat ngajaga efisiensi tinggi
Toleransi / straightness Precision Machining tina bagian rengse Nanhaiya nahan tong kembar kerucut nepi ka ± 0,0005 mm pikeun konsisten, bisa diulang pas
Kapasitas kaluaran (kg/h) throughput dipeunteun pikeun ukuran Nomer pembeli garis handap - cocog sareng laju sareng produk anjeun
Catetan industri umum:designations ukuran kerucut kayaning 45/90 atawa 65/132 (eupan / diaméterna paeh dina mm) umum di sakuliah SJZ-tipe mesin kerucut, jadi tong dieusian ku cara kieu mindeng bisa loyog jeung extruder aya. Salawasna mastikeun ngalawan gambar atawa sampel saméméh mesen. Anjeun tiasa ningali ukuran standar dina kamikerucut kembar screw laraskaca.

Kerucut vs paralel kembar screw laras

Patarosan anu paling sering ditanyakeun ku pembeli nyaéta naha aranjeunna peryogi kerucut atanapi alaras screw kembar paralel. Duanana kembar-screw, duanana intermesh - tapi géométri cocog jobs béda. Pondokna: kerucut unggul dina PVC / WPC Tonjolan langsung tina pipe, profil jeung dewan; paralel langkung kuat pikeun panyusun, masterbatch sareng formulasi pangisi anu luhur pisan.

Faktor Kerucut kembar screw laras Paralel kembar screw laras
kabiasaan tuang Bukaan feed badag - asupan hadé pikeun bubuk low-bulk-dénsitas Dahar langkung seragam pikeun panyusun sareng pellet feed
Komprési komprési tinggi diwangun kana géométri tapered komprési leuwih konstan sapanjang diaméter tetep
Panas / geser Lemes, processing dikawasa - alus keur PVC panas-sénsitip Geser luhur - hadé pikeun pergaulan intensif tur dispersi
pamakéan has pipa PVC, profil, lambar, WPC, ubin résin Masterbatch, compounding, tinggi-CaCO₃ jeung karya kaca-kaeusi
Pangropéa Wear sareng clearance kedah ngawaskeun caket di taper Mindeng gampang standardisasi géométri jeung ngagantian unsur

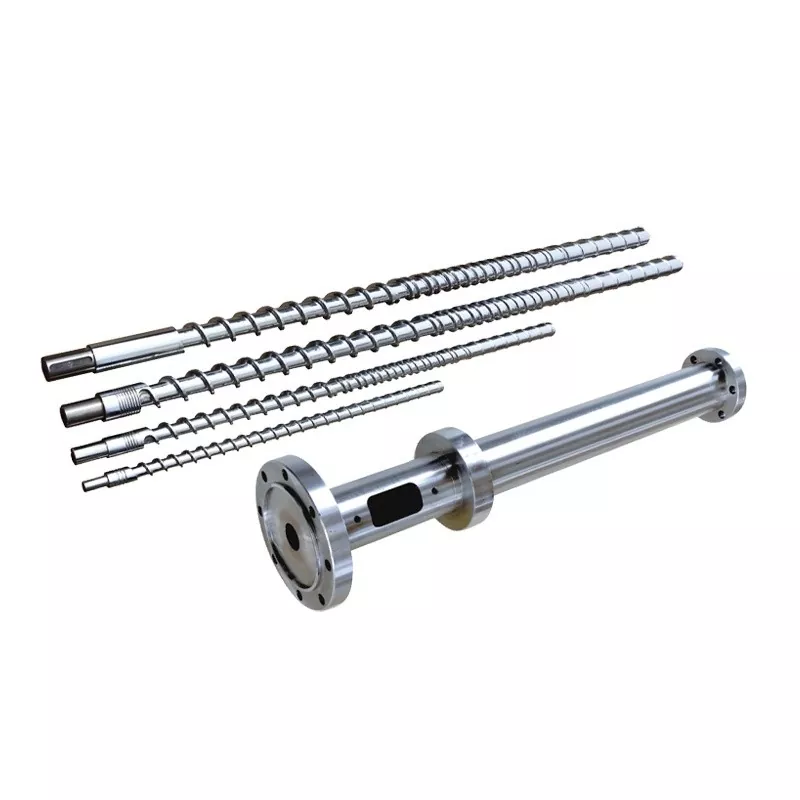
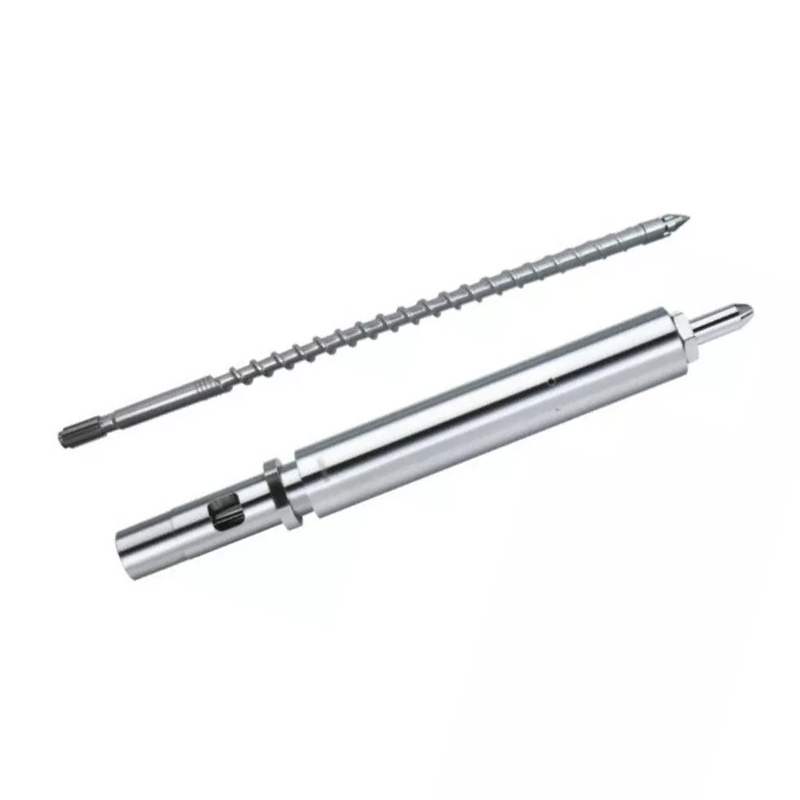
Hiji aturan mangpaat jempol: lamun produk tungtung Anjeunnyaetaextrudate nu (pipa atawa dewan lempeng kaluar paeh), a conical kembar screw tong biasana alat katuhu. Lamun anjeun nyieun pellets atanapi dispersing hiji pakét aditif nuntut, tingali dina laras screw kembar paralel - utamana tipe counter-puteran pikeun loadings karbonat pisan tinggi. Henteu yakin kana nu cocog garis anjeun? Urangscrew tunggal, Rentang kerucut sarta paralel sadayana ditémbongkeun dinakaca produk.

Aplikasi umum

Kusabab éta ngagabungkeun dahar kuat, komprési tinggi na geser hipu, kerucut screw kembar jeung tong teh workhorse of kaku-PVC sarta Tonjolan kai-plastik. Éta ngalaksanakeun pangsaéna pikeun:

  • pipa PVC- suplai cai, drainase jeung pipa conduit tina garing-campuran PVC.
  • profil PVC- propil jandela jeung panto, banding tepi jeung motong.
  • papan PVC & lambar- papan busa, lambaran marmer-tingali sareng papan busa gratis (tingali kamiPapan PVC kerucut kembar screw laras).
  • WPC (komposit kai-plastik)- decking, panels témbok jeung profil tina sanyawa kai-serat-kaeusi.
  • Produk dumasar-pe sareng résin-ubin- kaasup ubin roofing résin corrugated na profil PE-kaeusi.
  • PVC pelletizing- ngarobah PVC garing-campuran kana granules pikeun pamakéan hilir.
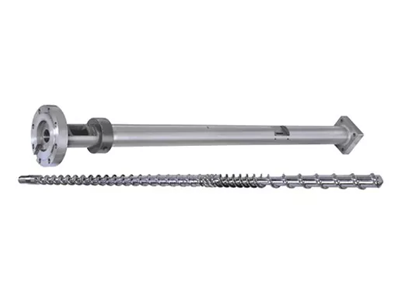
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kerucut kembar screw laras ngonpigurasi pikeun dewan PVC jeung busa-lambar Tonjolan.

Kumaha carana milih katuhu kerucut kembar screw laras

Pamilihan turun ka tilu patarosan: bahan naon anu anjeun jalankeun, kaluaran naon anu anjeun peryogikeun, sareng kumaha abrasive rumusan anjeun? Anggo matriks di handap ieu salaku titik awal, teras pastikeun ukuran anu pas kana mesin anjeun.

Bahan anjeun / kabutuhan Konfigurasi anu disarankeun Pilihan permukaan / bahan
Pipa PVC kaku & profil Géométri kerucut standar ukuran pikeun extruder anjeun (misalna 55/110, 65/132) Nitrided 38CrMoAlA pikeun bersih, low-filler PVC
PVC + luhur CaCO₃ filler Kerucut kalayan zona ngagem anu dikuatkeun, atanapi angkat ka paralel counter-puteran Lapisan bimetallic / tungsten-carbide (62 HRC) pikeun abrasion
WPC / sanyawa serat kai Kerucut kalayan ventilasi anu kuat sareng panyalindungan ngagem Bimetallic - serat kai + pangisi pisan abrasive
papan busa PVC / lembar Kerucut disetel pikeun suhu ngalembereh dikawasa jeung tekanan stabil Nitrided atanapi bimetallic gumantung kana tingkat filler
Kaluaran anu luhur dina tapak suku anu sami Babandingan diaméterna langkung ageung sareng / atanapi panjang efektif langkung panjang Cocog karasa pikeun ngajalankeun jam sareng beban pangisi

Naon waé jawabanana, léngkah anu paling penting nyaéta cocog laras sareng mesin anjeun anu tos aya. bagian kerucut éféktif custom kana extruder aranjeunna ngajalankeun di, jadi gambar - atawa sampel kalawan dimensi konci (diaméter feed / paeh, jarak tengah, panjang sakabéh tur rinci flange) - ngidinan urang cutatan hiji ngagantian pas-pas tinimbang hiji "cukup nutup" bagian. Lamun perlu sakabeh garis tinimbang komponén, urang ogé ngawangunmesin extruder lengkep.

Instalasi jeung wiring dasar

Laras precision ngan ukur dilaksanakeun upami dipasang pasagi, beresih sareng dipanaskeun leres. Léngkah-léngkah di handap ieu mangrupikeun tinjauan umum - teras turutan manual tukang mesin anjeun sareng prosedur konci-kaluar.

  1. Turunkeun kakuatan & konci kaluar.Ngasingkeun drive sareng sadaya pamanas sateuacan nyabut tong lami. Konfirmasi énergi nol sateuacan anjeun ngamimitian.
  2. Bebersih beungeut kawin.Cabut sealant heubeul, karbon jeung burrs ti flanges na locating raray jadi korsi laras anyar tanpa distorsi.
  3. Pasang sareng align.Nyocogkeun laras kerucut kana gearbox / perumahan feed, pariksa concentricity sarta yén screws balik kalawan bébas ku leungeun saméméh kakuatan dilarapkeun.
  4. Kawat zona manaskeun.Sambungkeun deui pamanas pita sarta cooling per zone (feed → komprési → Pangukuran), sarta pasangkeun unggal thermocouple ka channel controller bener jadi euweuh zone nu cross-kabel.
  5. Nyetél profil soak.Bawa tong nepi ka suhu lalaunan sarta ngantep éta soak jadi baja jeung ngalembereh equalize sateuacan Anjeun ngamimitian screws - dimimitian resiko tiis karuksakan torsi.
Tip zona pemanasan:tetep zona feed coolest sarta suhu hambalan nepi ka paeh. Zona anu henteu rata atanapi salah dipetakeun mangrupikeun salah sahiji panyabab anu paling umum tina surging sareng corétan hideung - patut dipariksa dua kali saatos parobihan tong.

Ngungkulan jeung maké

Paling masalah tong kerucut ngumumkeun diri salaku kaluaran stabil, overheating atawa produk didegradasi. Anggo tabel ieu pikeun ngalih gancang tina gejala anu dipikaresep pikeun ngalereskeun.

Gejala Kamungkinan ngabalukarkeun Ngalereskeun
Output fluctuates / surging Feed inconsistency, penerbangan dipaké, atawa drift hawa Pariksa feed, pariksa temps zone, ukur screw / clearance tong
Overheating Teu saimbangna manaskeun, kaleuwihan gesekan, atawa cooling diblokir Mariksa unggal zone jeung cooling circuit; peta ulang thermocouples
Plasticizing goréng Setélan sekrup anu salah atanapi laras laras anu parantos Pariksa konfigurasi; pariksa clearance enlarged tina maké
garis hideung / corétan Bintik paéh nahan bahan anu didegradasi, atanapi bore skor Purge tur bersih tuntas; mariksa bore na screw permukaan
Kaleuleuwihan / gancang maké Pangisi abrasive, pangropéa anu goréng, atanapi karasana handapeun spésifikasi Ningkatkeun kana tong bimetallic / tungsten-carbide; tighten upkeep

Maké téh normal - tujuanana sangkan eta slow sarta bisa diprediksi. Pangisi abrasive (CaCO₃, serat kai, kaca) nyerang bore sareng penerbangan panggancangna, anu leres-leres naha lapisan jero anu langkung jero mayar nyalira. Permukaan anu ditambahan tungsten 62 HRC ngan ukur tahan langkung lami ngalawan sanyawa éta tibatan finish 58 HRC standar, manjangkeun interval antara ngawangun deui.

Daptar pariksa pangropéa

Cek pondok, rutin nyegah gagalna mahal. Ngawangun ieu kana rutin anjeun:

Interval Cék Aksi
Unggal shift Suhu zona & amps Pembacaan log; nalungtik sagala drift ti baseline
Mingguan Kualitas ngalembereh & finish permukaan Lalajo pikeun corétan anyar, gél atawa robah kaluaran
Bulanan Purge & visual bore / pariksa screw bintik maot bersih; néangan skor atawa discoloration
saparapat Screw / laras clearance Ukur jurang; bandingkeun sareng spésifikasi pikeun ngalacak laju ngagem
Saperluna Pamanas & integritas thermocouple Ganti pita/sensor anu gagal sateuacan nyababkeun produk anu goréng

Patarosan anu sering ditaroskeun

Naon laras screw kembar kerucut?

Ieu mangrupakeun komponén ékstrusi kembar-bore tapered nu dua screws kerucut muterkeun jero laras kerucut cocog. The taper compresses na plasticizes bahan leuwih panjang pondok, nyieun laras screw kerucut idéal pikeun pipe PVC, profil, lambar jeung WPC Tonjolan.

bahan naon eta pangalusna dipaké pikeun?

PVC kaku (pipa, profil, dewan jeung lambar), komposit kai-plastik, propil basis pe sarta ubin résin, ditambah PVC pelletizing. Ieu handles low-bulk-dénsitas garing-campuran powders utamana ogé berkat asupan feed-tungtung na badag.

Kumaha éta béda ti laras screw kembar paralel?

A tong kerucut tapers sarta ngawangun komprési tinggi kalawan geser hipu, cocog PVC / WPC Tonjolan langsung. Alaras screw kembar paralelngajaga diaméter konstanta sarta geser luhur, nu cocog compounding, masterbatch sarta formulasi tinggi-filler pisan.

What is the clearance has antara screw jeung tong?

Clearance nyaéta celah leutik antara ujung hiber sareng témbok bore. Eta diatur ketat tur akurat dina bagian anyar; sabab muka tina ngagem, kaluaran sareng serelek tekanan. Ngukur périodik mangrupikeun cara anu paling jelas pikeun ngalacak ngagem tong.

Kumaha kuring masang laras screw kembar kerucut?

Turunkeun kakuatan sareng konci kaluar, ngabersihan beungeut jalangan, pasang sareng align supados sekrup tiasa dihurungkeun sacara bébas, kawat unggal zona manaskeun sareng thermocouple leres, teras bawa tong dugi ka suhu lalaunan sareng soak sateuacan ngamimitian sekrup.

Naon anu nyababkeun ngagem dina tong screw kembar kerucut?

Pangeusi utamana abrasive kayaning kalsium karbonat, serat kai jeung kaca, jadi goréng silih musuhan ku korosi tina pamrosésan PVC, pangropéa goréng jeung karasa handapeun-spésifik. Lapisan bimetallic atanapi tungsten-carbide anu langkung jero nolak sadaya tilu langkung saé.

Sabaraha lami tong kedah dipariksa atanapi diganti?

Laksanakeun pamariksaan visual sareng purge bulanan sareng ukur bersihan unggal kuartal. Waktos ngagantian gumantung kana beban pangisi sareng jam jalan - lacak tren ngagem tinimbang ngantosan gagal, sareng ngawangun deui atanapi ngagentos sakali clearance ngalangkungan spésifikasi.

Kumaha kuring milih ukuran anu pas pikeun garis ékstrusi kuring?

Cocogkeun rasio diaméter sareng panjangna kana modél extruder anjeun sareng kaluaran target, teras pilih perawatan permukaan dumasar kana kumaha abrasive formulasi anjeun. Kirimkeun gambar atanapi conto kalayan diménsi konci supados tong pas, sanés perkiraan.

Peryogi laras screw kembar kerucut anu cocog sareng mesin anjeun?

Kirimkeun kami gambar anjeun - atanapi conto kalayan diménsi konci - sareng insinyur kami bakal ngahususkeun screw kembar kerucut anu pas sareng tong kalayan karasa anu pas pikeun bahan anjeun. Kalayan pamrosésan nitriding, bimetallic sareng tungsten-carbide in-house, urang ngawangun bagian-bagian anu ngahontal 62 HRC di jero liang pikeun umur panjang.

Kéngingkeun kutipan dina 12 jam →
Nanhaiya (Zhoushan) Mesin Plastik · 500+ klien global ·tunggal, kembar kerucut & kembar paraleltong screw
News patali
Ninggalkeun kuring pesen
X
Kami nganggo cookies pikeun nawiskeun anjeun pangalaman browsing anu langkung saé, nganalisa lalu lintas situs sareng ngarobih eusi. Ku ngagunakeun loka ieu, anjeun satuju kana pamakéan kami cookies. kabijakan privasi
NolakNarima