Warta

Warta Industri

Single-screw vs paralel twin-screw pelletizing line: mana anu cocog sareng bahan anjeun?09 2026-09

Single-screw vs paralel twin-screw pelletizing line: mana anu cocog sareng bahan anjeun?

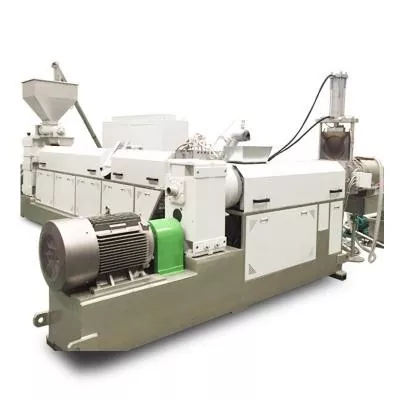
Pilih garis pelletizing single-screw nalika feedstock geus deukeut ka rumusan final sarta jobs utama anu stabil conveying, lebur, filtration ngalembereh, generasi tekanan sarta motong pellet. Ieu mangrupakeun titik awal praktis pikeun konsisten pe atanapi PP regrind, basajan ulang pelletizing, karya laboratorium sarta leutik pikeun produksi sedeng. Milih garis pelletizing kembar-screw paralel nalika mesin kudu sanyawa ogé pelletize. Éta langkung cocog pikeun pangisi, pigmén, campuran polimér, masterbatch, plastik anu dirobih, sababaraha aliran feed sareng devolatilisasi anu langkung kuat. Ulah meuli garis kembar-screw wungkul sabab kaluaran didaptarkeun na leuwih luhur. Mésér éta nalika fungsi prosésna cocog sareng formulasi.
Screw planet vs screw tunggal sareng kembar: iraha pamutahiran éta patut?31 2026-08

Screw planet vs screw tunggal sareng kembar: iraha pamutahiran éta patut?

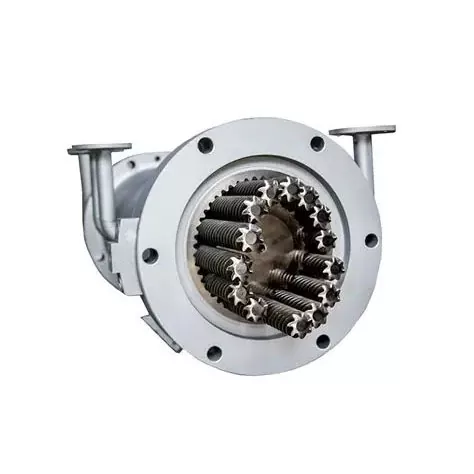
Milih hiji screw planet lamun rumusan perlu campur kode distributive unggulan, aréa mindahkeun panas lega, timer wiping Peta atanapi staged degassing, utamana ku PVC panas-sénsitip, sanyawa tinggi-kaeusi, elastomers, elém jeung bahan komposit. Cicing ku screw tunggal nalika prosés stabil sarta utamana perlu lebur ekonomis, conveying sarta tekanan. Milih screw kembar ko-puteran nalika compounding-speed tinggi, fléksibel dahar samping atawa gawé dispersive kuat nyaéta prioritas. Lamun paeh perlu tekanan leuwih ti bagian planet bisa nyadiakeun, rencanana tahap tekanan hilir saméméh susunan.
Pilihan tip screw molding suntik: pariksa ngagem ring, pas sareng Daptar pariksa RFQ31 2026-08

Pilihan tip screw molding suntik: pariksa ngagem ring, pas sareng Daptar pariksa RFQ

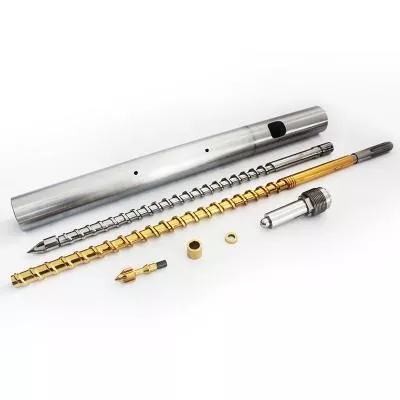
Milih hiji suntik molding screw tip ku opat hal: desain klep non-balik, nu pasti screw na laras panganteur, résin olahan sarta filler, sarta pola maké tina assembly aya. Modél mesin nyalira teu cukup lamun versi, perbaikan saméméhna atawa screws non-standar bisa aya. Pikeun urutan ngagantian, kirimkeun gambar aslina lamun sadia, lajeng pariksa thread, taktak, panjang tip, perjalanan ring, korsi, diaméterna luar sarta ngalembereh passages ngalawan mesin sabenerna. A cutatan alus dimimitian ku géométri. Bahan jeung perlakuan permukaan datang salajengna.
Nitrided vs bimetallic screws tunggal: cocog beungeut jeung résin jeung filler31 2026-08

Nitrided vs bimetallic screws tunggal: cocog beungeut jeung résin jeung filler

Pilih nitriding nalika permukaan baja anu dirawat cocog sareng ngagem anu diverifikasi, korosi sareng tugas dimensi. Milih hardfacing hiber atawa konstruksi bimetallic sejen lamun proyek perlu alloy béda dina wewengkon maké pangluhurna. Pikeun layanan parna, jawaban hadé bisa jadi screw hardfaced kalawan laras bimetallic cocog. Taya pilihan otomatis punjul. Mimitian ku mode gagalna, lajeng approve nu screw na tong bahan, lokasi lapisan, jalur processing jeung kriteria inspeksi babarengan.
speed screw, suhu ngalembereh tur kaluaran: naha hiji setelan ngarobah batur31 2026-08

speed screw, suhu ngalembereh tur kaluaran: naha hiji setelan ngarobah batur

Ngaronjatna speed screw biasana ngaronjatkeun aliran sered jeung laju di mana bahan asup kana prosés, tapi hubungan teu taya atawa sampurna linier. Langkung rpm ogé bisa nambahan panas geser, shorten waktu tinggal jeung ngalaan feed lemah atawa bagian lebur. Ngarobah hiji variabel dikawasa dina hiji waktu, ngantosan kaayaan stabil, lajeng ngabandingkeun kaluaran, profil hawa ngalembereh, tekanan, beban motor jeung kualitas produk. Eureun nalika salah sahijina ngahontal wates anu disatujuan, sanaos drive tiasa langkung gancang.
Kumaha ngabersihan hiji extruder screw tunggal tanpa ngaruksak screw atawa tong28 2026-08

Kumaha ngabersihan hiji extruder screw tunggal tanpa ngaruksak screw atawa tong

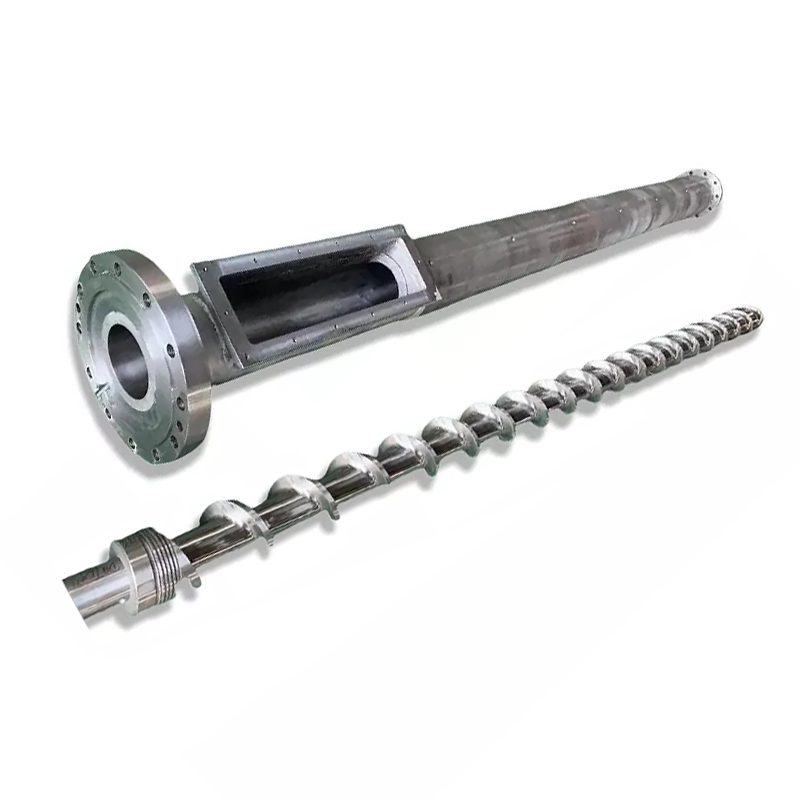
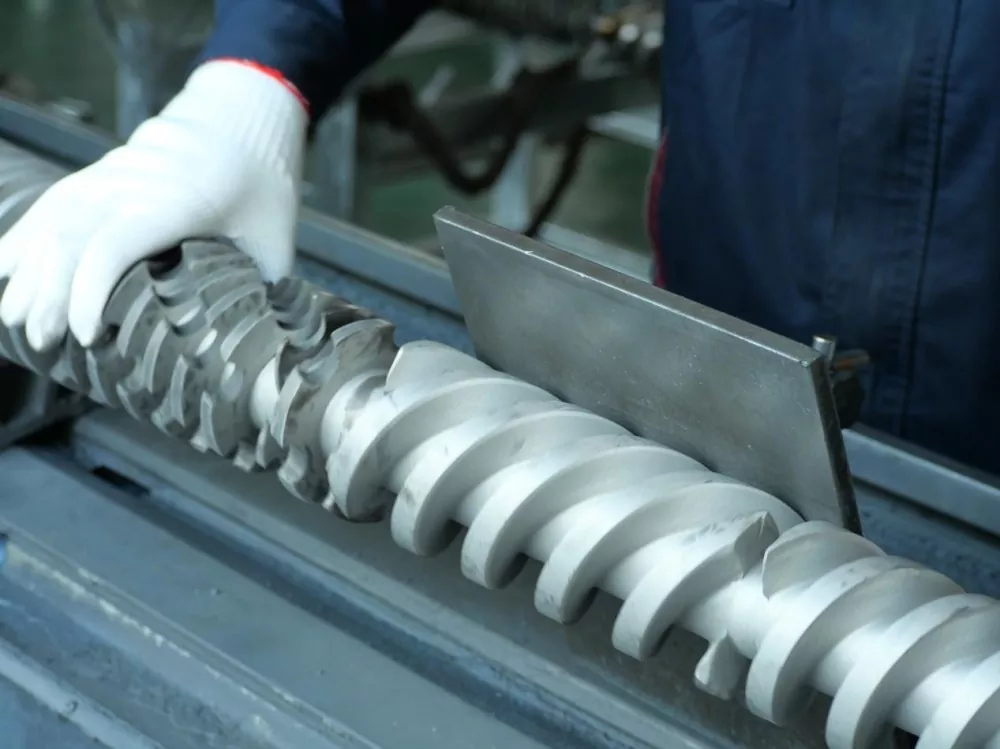
Ngagunakeun métode layered. Mimitian kalayan prosedur pembersihan anu disatujuan ku supplier bahan sareng mesin bari extruder tetep dina kontrol operasi normal. Upami résidu mulang atanapi screw kedah kakeunaan, lirén, ngasingkeun sareng pariksa énergi picilakaeun dumasar kana prosedur pabrik. Pikeun screw dihapus, make parabot non-ngaruksak komponén-disatujuan. Bimbingan industri nyarankeun parabot kuningan, gauze tambaga jeung lawon katun, sarta warns ngalawan scrapers baja jeung pemanasan obor localized. Mariksa permukaan anu bersih sateuacan mutuskeun yén masalahna nyaéta ngagem.
X
Kami nganggo cookies pikeun nawiskeun anjeun pangalaman browsing anu langkung saé, nganalisa lalu lintas situs sareng ngarobih eusi. Ku ngagunakeun loka ieu, anjeun satuju kana pamakéan kami cookies. kabijakan privasi
NolakNarima